
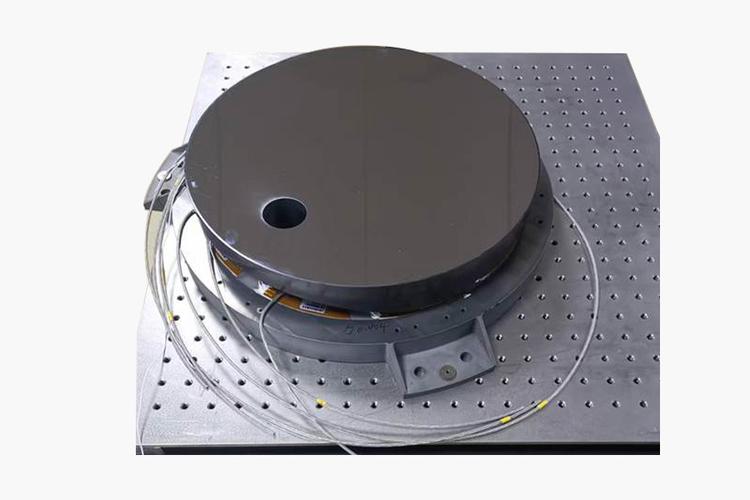
说个真事儿。去年我们厂接了一批碳化硅反射镜的活,那东西——硬得要死,还脆,像极了老瓷碗。传统磨削上去,不是崩边就是裂纹,整得车间主任直骂娘。超声波加工上场才救了急。那声音细得跟蚊子似的,20kHz高频微振动,磨粒像在工件表面轻轻啄米。
第一刀下去,我蹲在旁边看。碎屑像面粉一样飘出来,表面光洁度直接飙到Ra0.2。旁边一老师傅摘下老花镜,憋了半天:“这他娘的是加工?” 我当时心里就一句:真香!
超声刀柄——真正的功力在看不见的地方
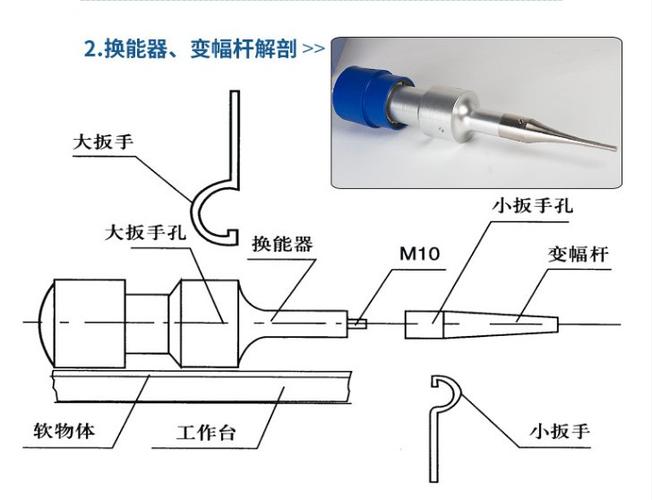
很多人以为这技术有多玄乎,其实核心就一个——变幅杆。把电能转成机械振动的玩意儿。但别小看那根细长杆,钛合金材质,节点位置要算得死死的,差0.1毫米,振幅就散架。
我上个月拆了一个德国进口的刀柄,设计紧凑得像瑞士手表。回头再看看国内某些仿品——哎,不说了,磨不了仨小时就发热,压电陶瓷都开裂。不过话说回来,这几年国产也有长进,比如某些品牌用上了有限元仿真调频,稳定性好多了。
💡 振幅怎么选?硬材料(像氧化锆)一般给6-12μm,软一点的(玻璃)可到15μm。但得试切,因为共振点受刀具质量影响大得很,有时候装上一把Φ2的磨头,频率就偏到姥姥家了。
问:超声波加工只适合硬脆材料?太局限了吧

答:问得好。表面看是这样,但这两年应用早扩展了。比如铝基碳化硅复合材料(AlSiC),又硬又粘,传统刀上去就糊,超声波加微量润滑,反而利索。还有钛合金深小孔,超声振动能帮助排屑,钻头寿命翻倍都不止。只要材料难加工,都可以考虑掺一脚。
频率选择——不是越高越好,捅过篓子的人才懂
20kHz是主流,但有人迷信40kHz——振幅小,适合超精密。可你知道不?频率一高,能量衰减快,传不到刀具尖上,全耗在刀柄发热上。去年我们试过一款100kHz的实验设备,加工蓝宝石,理论上粗糙度能到纳米级。结果振幅只有0.2μm,磨了半小时,表面反而划伤,因为磨粒根本没动能。最后老老实实退回20kHz,加大振幅到8μm,Ra0.05一下就出来了。
❗ 说实话,频率选型这事,不看工件厚度那是耍流氓。声波在材料里传播有波长,工件太薄容易振裂,太厚底部振幅不够。经验值:20kHz对应钢件厚度别超过50mm,40kHz尽量控制在20mm内。不然废品率嗖嗖往上蹿。
问:超声加工能替代超精密磨床吗?投资大不大?
答:替代?想多了。它就是个辅助工艺,得集成在加工中心或磨床上,单独买台超声专机至少七八十万。但老机床改造呢,加个发生器、换能器、刀柄,几万块就能搞定。对于小批量硬活儿,比买新磨床划算得多。不过发生器功率别抠唆,至少1000W,那些500W的玩具只能去毛刺。
现在有些国内厂家推超声主轴一体机,转速能到30000rpm,配上自动频率跟踪,傻瓜式操作。我见过一个做手机陶瓷背板的厂,上了六台超声机床,一天能磕2000片,崩边率从5%降到0.2%。老板笑得合不拢嘴,说当年因为良率低差点破产。
磨料混搭——工匠的野路子最有效

规矩说金刚石磨料用青铜结合剂。但实际干活呢?加工碳化钨硬质合金,我试过在磨料浆里掺5%的立方氮化硼(CBN),寿命直接延长一倍。厂家工程师说我胡来,可数据摆在那。为什么?因为CBN在高温下更稳定,能吃掉金刚石磨不了的铁基材料相。这种土办法,论文里没写,全靠试。
还有磨料浓度,别信手册的100%。我用70%浓度,反而切削力更好,因为排屑空间大,超声振动能把碎屑泵出来。稠了反而糊死,振幅一高还崩块。
✅ 推荐个实用窍门:磨料里加少量氧化铁粉(红铁粉),对玻璃类材料有化学辅助作用,能再降一点粗糙度。不过得勤换,废液处理也麻烦些。
说一千道一万,超声波加工不是什么新发明,上世纪五十年代就有了,但真正在工厂里吃香,还是因为这些年陶瓷、半导体、光学玻璃需求爆了。它就像个偏科生,专治各种不服的硬脆材料。只要你用过一次,看着那镜面般的加工面,就会跟我一样——一边拍大腿叫绝,一边后悔没早买。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:超声波加工:硬脆材料搞不定?车间老师傅的歪招与真香定律 https://www.dachanpin.com/a/tg/65627.html


