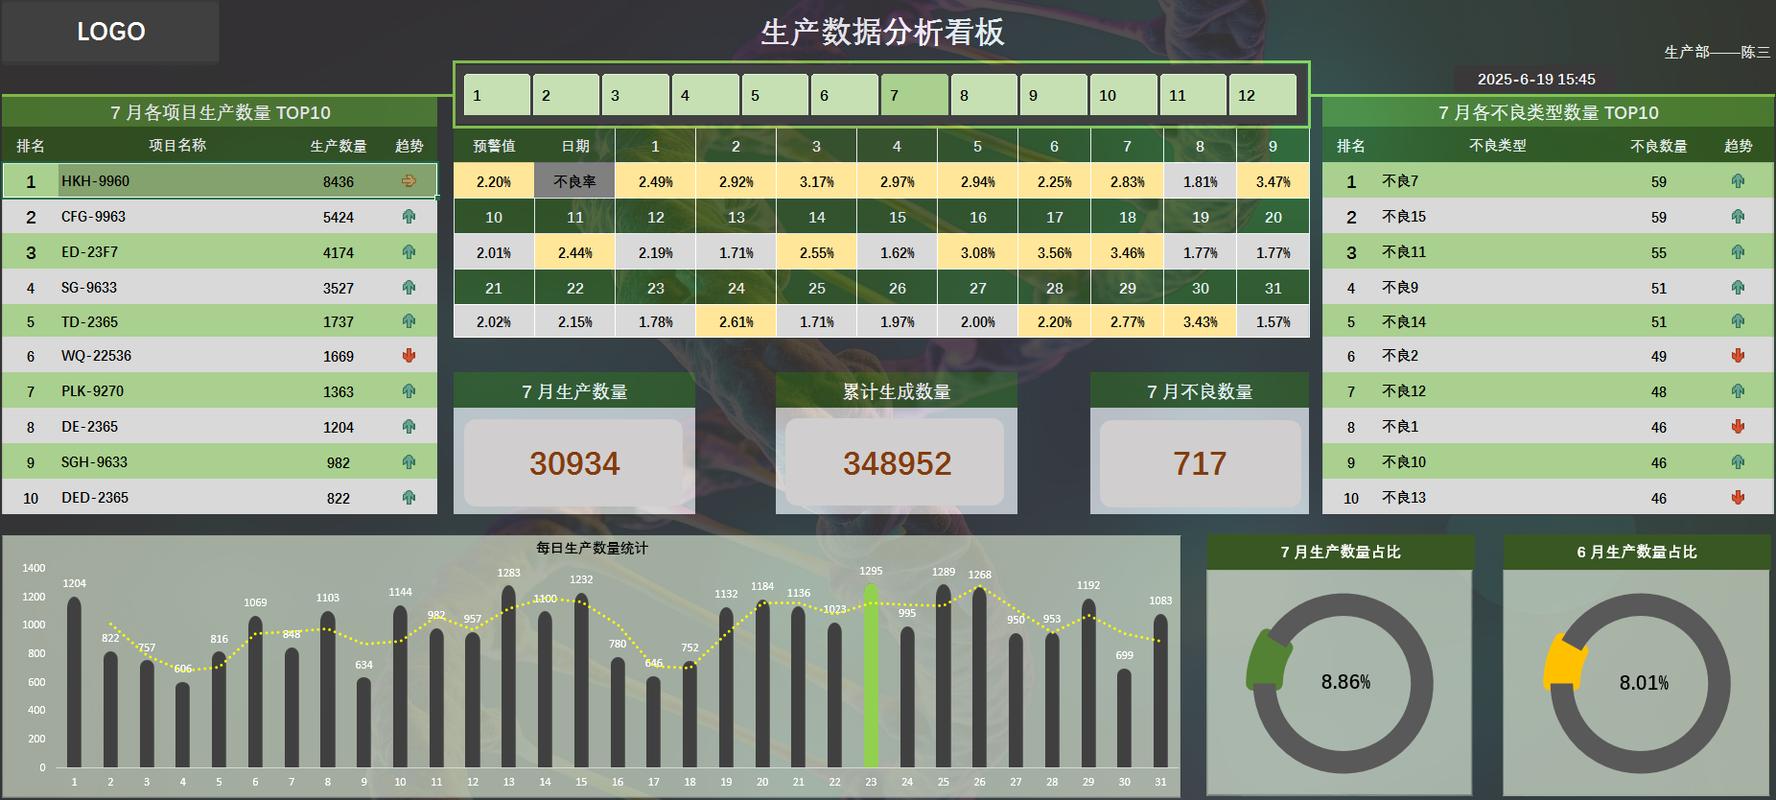
但事情就是这样,对吧?危机逼着人找生路。我们硬着头皮拉了个跨部门小组,拍桌子决定:严格走一次六西格玛的DMAIC。不是那种敷衍的‘差不多’改善,是真刀真枪,啃骨头。
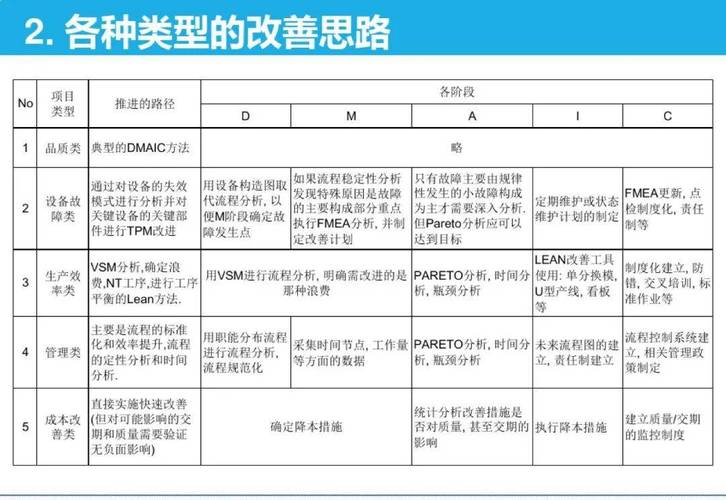
DMAIC,五个字母,定义、测量、分析、改进、控制。听起来特学院派,但做起来全是血和汗。很多人觉得这套东西只适合大企业、黑带大师,我得大声说一句:扯淡!中小厂用起来才叫爽,因为船小好掉头,见效快得吓人。我后面会说几个让你拍大腿的细节。
定义阶段:把问题说清楚就是成功一半
一开始我们就犯了错。大家七嘴八舌,‘冲压机老停机’‘材料好像有问题’‘操作工没培训到位’……全凭感觉。后来被逼着用SIPOC图和项目章程,才把范围死死框住:只针对A系列外壳的内径偏差。光定义问题,开了三次会,吵了八个小时。说实话,枯燥得要命。但这一步走歪了,后面全白搭。
我记得当时写项目目标:三个月内将A系列外壳内径Cpk从0.8提升到1.67以上。Cpk啊,过程能力指数,这东西平时挂在嘴上,真要算起来一堆公式。很多人都忘了,Cpk小于1基本就是批量报废的前奏。
测量阶段:别被数据骗了

我们花了两周做测量系统分析MSA。结果你猜怎么着?质检员用的那套气动量仪,重复性差得一塌糊涂!同一个工件,同一个人量三次,数值能差出半格。这就意味着过去几个月的数据全是瞎扯。测量系统不合格,你连问题到底多大都不知道。
换设备,校准,再收集数据。然后画控制图,Xbar-R图一出来,全场死寂——过程明显失控,有好几个点飞出界限。那时候真有点绝望。但也兴奋,像侦探摸到了线索。数据这东西就是冷酷,它才不管你感情。
问:DMAIC是不是只适合大企业?小厂没资源搞啊。
答:错!大错特错。大企业有时反而僵化,部门墙厚得推不动。小厂呢?老板一瞪眼,品质、生产、技术全坐一桌,决策快。我们就是个两百人的小厂,连专职黑带都没有,就靠工程师兼职学,边干边查书。关键是决心,不是资源。你非要纠结绿带黑带证书,那就是本末倒置。再说了,现在网上那么多免费教程,真用心一周就能上手基础工具。
分析阶段:找到那个该死的X
测量完,数据堆成山。这时候最容易掉坑——上来就做因果矩阵,拍脑袋打分。我们第一次分析出来,觉得主因是‘冷却液浓度不够’。兴冲冲调高了浓度,废品率纹丝不动。脸被打得啪啪响。
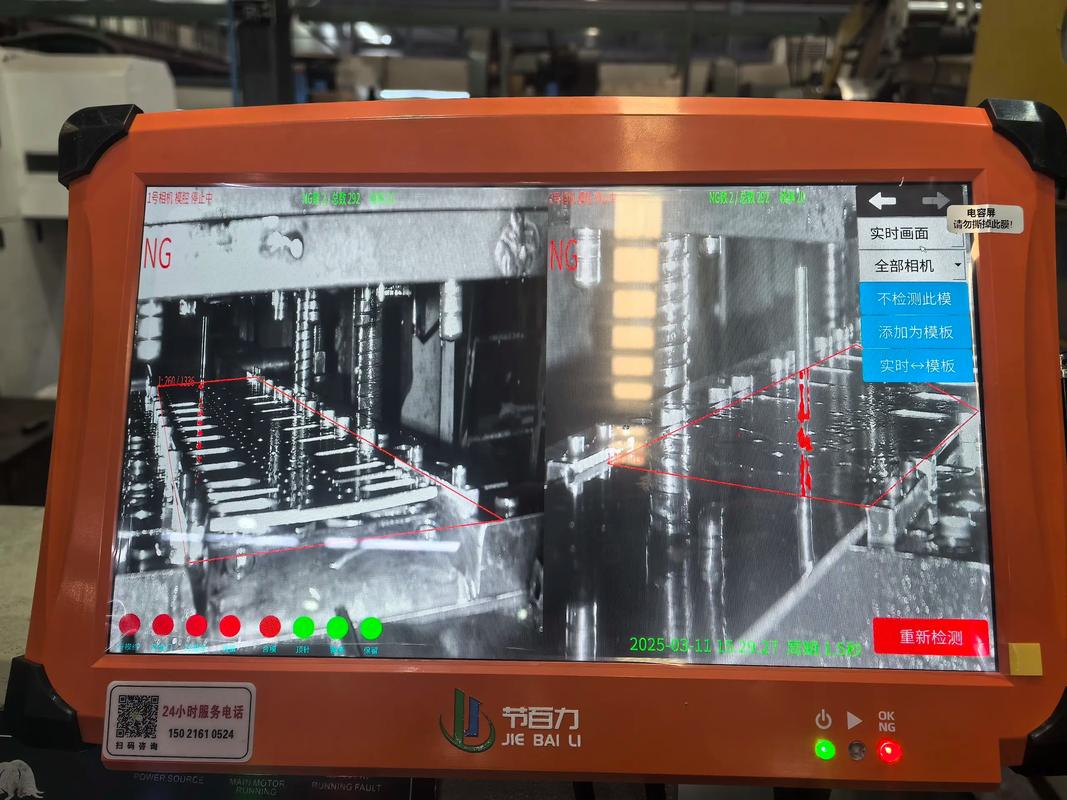
后来冷静下来,用了假设检验和回归分析。发现真凶是冲压机的滑块间隙——随着设备温度升高,间隙会逐渐变大,导致冲压行程末端压力不足。这谁能想到?!平时检修只看静态尺寸,谁会盯着热态变化的数据?这就是六西格玛的狠处,它逼你用统计思维挖根子,不是经验主义。
分析阶段还有个小插曲。我们盯着P值看半天,显著性0.003,所有人都欢呼找到了。有个老工程师突然说:‘P值显著就万事大吉了?实际效应量有多大?’一瞬间又安静了。对啊,统计显著不等于工程显著。最后算下来,间隙每增大0.01mm,废品率上升1.2%,这才有实际意义。这种细节,书本上不会教你。
问:搞六西格玛一定要拿绿带证书吗?
答:证书有用,但不是必需品。我见过太多持证黑带,只会套模板,项目做得稀烂。真本事是在现场磨出来的。比如,你知道在做假设检验前怎么检查数据正态性吗?知道如果你的数据不满足正态,该用哪种非参数检验吗?这些实战技巧比那张纸重要十倍。我们小组五个人,就一个有绿带,其他全是边做边学。只要肯钻,一样解决问题。不要被培训机构忽悠焦虑了。
改进阶段:别急着上自动化

找到根因,改善方案就很容易跑偏——很多人第一时间想上自动化设备、加传感器。我们一开始也这样,差点几十万砸进去。好在做了个DOE试验设计,发现最简单的办法居然是在滑块机构加装一个随动补偿楔块,成本不到两千块!效果立竿见影,Cpk直接飙到1.8。
这件事教育了我们:改进不是比谁钱多,是比谁脑子清楚。六西格玛的工具箱里,DOE就是核武器,但用不好就是哑炮。我们那次2因子2水平加中心点,总共做了不到20组实验,就把参数锁死了。老板看到结果,破天荒批了顿火锅。
当然,也不是反对自动化。后来我们还是装了在线间隙监测,集成到SCADA系统里,实时报警。但那是在验证了根本方案有效之后。顺序错了,钱就白花了。
控制阶段:活不是干完就完的
改进完最容易松懈。我们搞了个控制计划,把滑块间隙检查列入每日点检,还做了个防呆:温度传感器超过阈值自动停机,必须授权才能复位。另外,更新了FMEA,把之前失效模式的RPN值从500多降到了80以下。
控制图继续用,不过换成了更灵敏的EWMA图,能提前发现微小偏移。每个月还要做一次过程能力复盘。枯燥?是的。但正是这种枯燥,才让成果固下来。很多改善项目为什么反弹?就是控制阶段偷懒了。

说实话,做完这个项目,我对DMAIC的理解完全不一样了。它不是什么高深理论,就是一种严谨的解题逻辑。过程中无数次想放弃,数据分析到凌晨,对着Minitab结果发呆,懊恼为什么一开始没注意到那个该死的间隙。但也有惊喜,比如发现测量系统问题那一刻,像解开一大团乱麻。
现在?那条产线Cpk稳定在2.0以上,废品率压到0.1%以下。老板再也不冲我瞪眼了。上周有个同行来参观,问我有什么秘诀。我指了指墙上的DMAIC流程图:‘就这五个字母,信它,用它,别糊弄。’
工业这行啊,没有什么灵丹妙药。六西格玛也不是神,但它是目前最靠谱的框架之一。尤其在智能制造的噱头满天飞的今天,不如回头把基础打牢。数据、分析、验证,少一步都不行。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:六西格玛(DMAIC)到底怎么用?—— 从产线崩溃到Cpk=2.0的血泪史 https://www.dachanpin.com/a/tg/65644.html