
上个月去客户工厂,产线上趴了台设备。操作工摊手:压力传感器又漂了。拆下来看,满量程0.5%的精度硬生生跑偏到3%。这还不是最头疼的——换新表头,接线、标定、改PLC量程,半小时没了。产线停半小时什么概念? 老板血压直接飙到180。
说实话,传统模拟量传感器真的快走到头了。4~20mA走线,每一条都要穿管、对地隔离、抗干扰……现场乱起来跟蜘蛛网似的。更要命的是,一旦信号波动,你根本不知道是传感器坏了还是接线松了还是真有过程扰动。瞎子摸象。
IO-Link:一根线把传感器变成了“人精”
第一次用IO-Link传感器,我盯着诊断界面愣了好一阵。温度、振动、运行小时数、错误代码——全从同一根三芯线上传上来,顺带还把开关量输出给兼了。这玩意儿不像传感器,倒像个穿了工装的特工,一边干活一边给你打小报告。
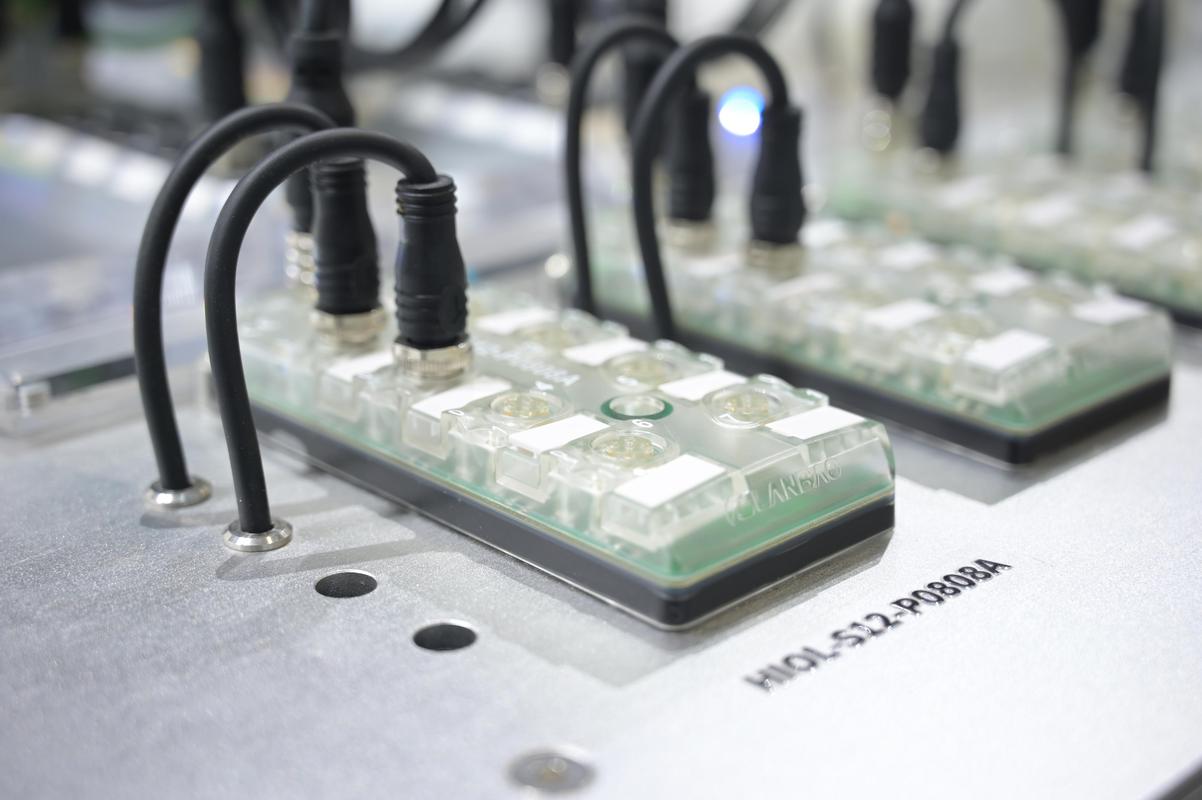
IO-Link协议其实不复杂。物理层还是M12接头,24V供电,第三芯用来传数字信号。每个端口200kbps,响应时间可达2ms——够快。关键在它的IOLink Device Description文件:你插上一个传感器,PLC或上位机自动识别型号、版本、参数,连量程单位都给你配好。以前换个光电开关还得翻半天手册找常开常闭设置,现在鼠标点两下,完事。
不过话说回来, IO-Link真正厉害的不是即插即用,是数据透明。一台冲压机的主油缸压力传感器,除了4~20mA的实时压力,还能告诉你它内部温度是否异常、触发次数过没过百万、供电电压稳不稳。这些数据直接扔给边缘计算节点,跑个简单的异常检测模型,就能在传感器彻底罢工前两周预警。两周啊朋友,够你从容订备件、排计划窗口了。
预测性维护:别等坏了才哭
我见过最惨的教训:一家注塑厂,合模力传感器偷停。模具撞坏,修了18万。老板事后查记录,发现那传感器其实早有征兆——输出信号噪声幅度悄悄增大了三倍,只是模拟量回路看不出来。换了带IO-Link的智能传感器后,振动频谱、运行时长、过载次数全记录,现在每月自动生成健康报告。用他们设备部长的话说,“晚上总算能睡踏实了。”
💡 其实传感器技术走到今天,边缘已经模糊了。它不再是单纯的物理量-电信号转换器,而是一个微型数据工厂。 MEMS工艺让加速度计小到能嵌进轴承座,LoRa/NB-IoT让无线振动传感器一两年不用换电池,TDC(时数转换)芯片让激光位移传感器的分辨率干到纳米级——这些技术堆叠起来,让“感知”本身变成了可编程、可自诊断、可联网的服务。
但问题也来了:数据太多,你用得过来吗?
问:智能传感器产生那么多数据,工厂根本没有能力全部处理,怎么办?
答:别想着全量上传云。边缘层做预处理才是正道。比如振动传感器每秒采样几十k点,你不可能都留着。在IO-Link master或边缘网关里做FFT,只上传特征频谱和告警事件,数据量几个数量级往下掉。现在像ifm、Turck这些厂家的IO-Link主站已经内置了简单的阈值比较和特征提取功能,你甚至可以直接在web界面拉一个趋势图。所以,不是数据多,是你没用对地方。

还有一点很多人忽视:传感器自诊断参数的标准化。IO-Link有个好消息——它的Profile标准已经覆盖了常见传感器类型,从光电到流量计,定义了统一的状态字和诊断码。这意味着你换供应商,不用改上层解析逻辑。这对饱受绑定之苦的工厂来说,简直是救赎。
无线传感器:别被“省线”二字骗了
无线传感器这几年火得一塌糊涂。尤其是振动监测,Wi-Fi/BLE/LoRa/NB-IoT百花齐放。但我得泼盆冷水:别看见“无线”就上头。工业现场电磁干扰、金属反射、多径效应,分分钟让你的丢包率上天。某次测试,我们把一个LoRa振动节点装在电机端盖侧面,结果网关在20米外,信号愣是时通时断。最后发现是电机变频器电缆的屏蔽层没接地,辐射出来的噪声直接把LoRa的扩频增益打没了。换成有线IO-Link立马清净。
所以无线传感器的正确打开方式是:用在旋转部件、移动小车、高空管道这些确实没法走线的地方;协议选型上,如果要求高频数采(比如冲击监测),老老实实上Wi-Fi 6甚至有线;如果只是温度、湿度之类慢变量,NB-IoT或LoRa挺合适,电池能撑两三年。✅ 记住一个原则:能用有线就别折腾无线,能用IO-Link就别搞私有协议。
问:已经装了那么多4~20mA模拟传感器,全部换成IO-Link成本太高,怎么过渡?
答:也不用全换。加一个IO-Link模拟量转换模块就行,它把传统传感器转换成IO-Link设备,同时还能采集诊断信息,只不过诊断内容有限。关键产线上的关键传感器先换——比如注塑机的模具保护压力传感器、空压机的振动传感器、液压站的油品传感器。这些地方早换早享受。一般产线辅助点位,慢慢来,或者等传感器寿命到了自然淘汰。另外记得检查现有PLC是否支持IO-Link,不少主流品牌(西门子、罗克韦尔、倍福)近几年的I/O模块都已内置,你只需要激活功能就行。
说实话,传感器技术这行当正在经历范式转移。从“哑设备”到“能说会道的智能节点”,背后是半导体技术、工业通信协议、边缘计算三驾马车的共同推动。有些厂家步子迈得更大——直接把AI推理芯片塞进传感器,比如检测金属颗粒的电磁感应传感器里跑着一个微型卷积神经网络,实时识别颗粒大小和材质。虽然现在成本还偏高,但趋势已经刹不住车了。
最后啰嗦一句:选型时别光看参数漂亮。现场工况、电磁兼容、接插件可靠性、供应商的IODD文件规范程度、甚至售后技术支持响应速度,都比那百分之零点几的精度差异重要。毕竟,传感器是工厂的皮肤,皮肤烂了,大脑再好使也没用。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:传感器技术正在经历一场静默革命——我为什么劝你盯着IO-Link不放 https://www.dachanpin.com/a/tg/65736.html


