干切削这行快二十年了,说实话,每次看到新手一上来就乱挑参数,我都想拍桌子——这玩意儿,真不是转速越高越好,也不是一刀切到底就牛。
刀具材质的较量
选刀,就像选搭档。硬质合金?那是现在车间里的主力军,韧性、硬度平衡得不错,但你让它去啃不锈钢,没一会儿刃口就磨秃了,还经常粘刀——粘刀那种感觉,真憋屈,就像鞋底粘了口香糖。后来上了涂层刀片,什么TiN、TiAlN,亮晶晶的一层,高温下能形成硬质氧化膜,寿命立马翻番。不过话说回来,深孔镗削的时候,我还是喜欢用含钴高速钢,别笑,这老东西吸振性好,颤刀的时候能救命!
有一次,干高温合金件,涂层刀片上去五分钟就崩了。换了种带内冷的刀具,高压冷却液从刀柄直冲刃口,这把刀居然撑了四十分钟,虽然最后还是因为切屑黏连寿终正寝,但当时真差点跪下感谢老天。所以啊,刀具没选对,材料就是钛合金你也干不出来好东西。

切削参数的黄金法则
参数这玩意儿,说明书给的只是起点。比如车削普通45钢,手册上切削速度200m/min,进给0.2mm/r,切深2mm。你照搬?等着震刀吧。因为你的机床刚性、装夹方式、刀具悬伸长度全不一样。这时候就要靠耳朵听,靠手摸振纹——切削声变粗暴低沉,那就是要崩刃的前兆!
有个诀窍:切削深度尽量不要小于刀具刃口钝化半径,否则不是切削,是刮削。很多人不懂这个,切深0.1mm,硬质合金圆刃半径可能都有0.03mm,刀具就干磨,热量不走切屑带,全积在工件和刀上,工件变形,刀也废了。💡记住,切深至少是刃口半径5倍以上才叫真正切削。
还有断屑,让人头疼。缠屑缠工件、缠刀塔,甚至导致自动线报警停机。这时候别光调参数,试试切入式车削,或者改用断屑槽锋利的刀片,有时换把刀,比瞎调参数管用十倍。断屑这事儿,跟材料、热处理状态、刀尖圆角都相关,没固定公式,靠试错积累。
振动与刚性的死磕
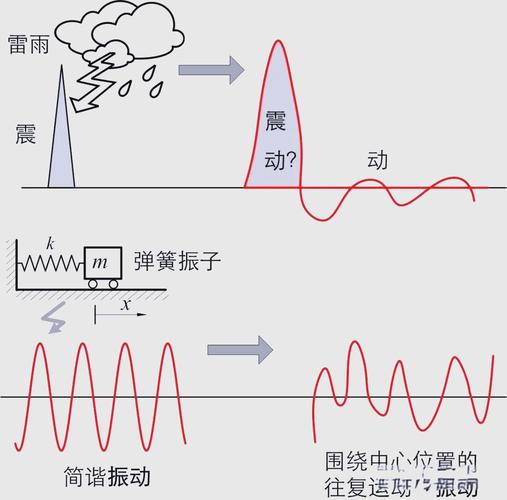
振动,是精密加工的天敌。有时候调了半天参数,结果发现是夹具刚性不足——工件悬伸出太长,尾座没顶好,切削时嗡嗡响,表面纹路像搓衣板。这时候别傻调参数,想办法缩短悬伸,加顶尖,或者用跟刀架。有一回干一根细长轴,三爪卡盘夹着,一车就弯。后来在中间加了中心架,刀具前角改大,问题迎刃而解。振动这东西,像幽灵,得一点一点排查。现在有在线监测,频谱分析能告诉你振动源在主轴、刀具还是工件,挺神的。
常见问题答疑

问:干切削到底要不要加切削液?
答:这问题吵了十几年了。一般情况,铸铁、黄铜干切没问题,因为它们能自润滑。但铝合金、不锈钢干切,刀黏得你怀疑人生。有些狠人用微量润滑(MQL),拿压缩空气喷微量油雾,效果不错,还环保。但高速切削钛合金时,高压冷却液很有必要,不仅带走热量,还能冲开切屑。所以,没有一概而论,得看具体工况。不过有一点,别拿压缩空气当静电消除器用,吹得到处是金属粉尘,最后还得防爆。❗
问:怎么判断刀具该换了?
答:别等它崩了才换,那是事故。我一般看三点:切屑颜色变深、工件表面光度下降、机床主轴负载上升。有经验的看一眼,没经验的装个负载监控。有些工厂现在用视觉系统检测切屑状态,但我觉得最实惠的还是设定寿命管理,比如切削100件强制换刀,或者换刀片转位。💡毕竟断刀在零件内部,损失就大了。
问:有没有什么方法能提高小孔加工的精度?
答:小孔深孔加工,排屑是老大难。钻头掰断在里面的痛苦我不想回忆。✅先铰后钻,或者用枪钻、BTA钻。转速不能太低,居中要好,最好有导向套。冷却液压力也得高,不然切屑堵住,钻头干磨发热,一下就废了。材质上,硬质合金钻头比高速钢靠谱,线速度可以高一倍。还有,钻深孔时勤退刀,别一个劲往下钻,那是玩命。
最后,机械加工这行,书本理论是基础,但车间里永远有例外。每次碰上新材料、新涂层,就像开盲盒,兴奋又紧张。不过这正是这行的魅力,对吧?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:机械加工(切削)的硬核实战:从刀具到切屑的那些事儿 https://www.dachanpin.com/a/tg/65745.html