
搞钣金加工十年,有些话不吐不快

别以为做个钣金件就是切一切、折两下那么简单。从图纸到成品,中间能出的幺蛾子够写一本《血泪史》。我记得刚入行那会儿,带我的老师傅叼着烟,眯着眼说:”小伙子,钣金这行,三毫米的板子,能给你整出半毫米的误差,你信不信?”我当时不信。后来….我信了,信得服服帖帖。
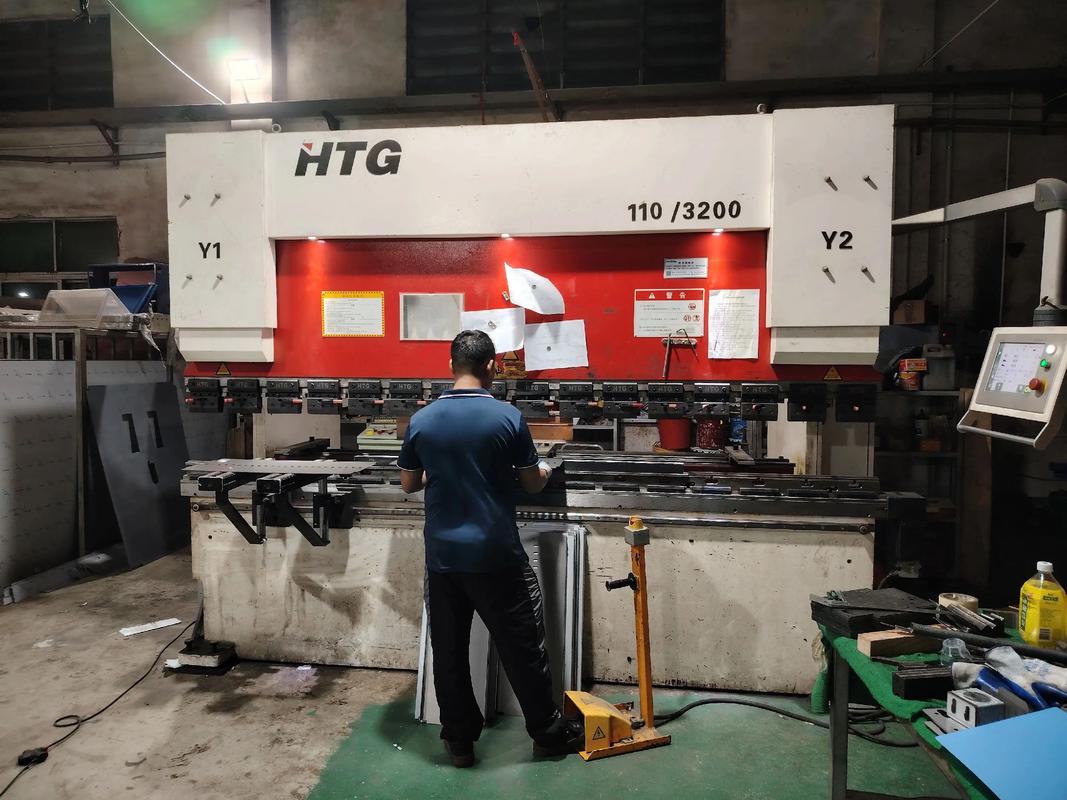
精密钣金加工现场折弯机操作
精密钣金加工现场折弯机操作

折弯回弹——永远的痛

折弯回弹——永远的痛
折弯回弹——永远的痛
只要干过折弯,没有不骂回弹的。明明模具压到了位,一松手,它又给你弹回来一点。不锈钢尤其操蛋,304的板,你按90度折,搞不好只给你89.5,有时甚至差到一度以上。咋整?只能靠补偿。但补偿值不是死的——板材批次不同、轧制方向不同、甚至车间温度都能影响回弹量。我们厂里有一本”秘籍”,手写的,记录了各种板厚、材质、V槽对应的过弯角度。那是用废品堆出来的经验。 其实回弹这事,理论也能算。什么弹性模量、屈服强度、弯曲半径…公式一套,数值挺漂亮。但实际呢?理论值只能当参考,上了床子还得靠手感。试折三刀,卡尺一量,该加加该减减。最怕的是大件,一两米长的折弯,回弹不均匀,中间和两头能差20丝。这时候模具得修凸,靠数控补偿,再不行就上整形模具。真没辙了?那就用笨办法:折完拿橡皮锤敲。你说low不low?但管用啊。 问:为什么钣金折弯后尺寸总是不准?明明图纸算得好好的。
答:这位兄弟,你是不是忘了折弯系数?K因子、折弯扣除、展开计算…这些才是源头。很多人画图时直接选默认K=0.4,结果回弹一闹,再加上测量基准没统一,整个尺寸链就乱了。我的建议:先用实际板材试样,反推出准确的折弯系数,再录入系统。然后检查你的定位方式,是不是用了边定位?边本身有毛刺或者平整度不行,累死你也校不准。

激光切割居然也有“脾气”

说起激光切板,外行都觉得“这玩意儿肯定精准无比”。精准?气压不对、速度偏差、焦点一跑,切出来的断面跟狗啃似的。有一次给医疗器械客户做一批304薄板件,要求无毛刺,断面光亮。我们调了氮气切割,压力10bar,速度放慢,结果断面下半部分还是发黑。后来发现是保护镜片脏了,光斑扩散,能量不集中。就这一丁点脏东西,害得整批返工。 所以。激光切割不是“一键启动”就万事大吉。板材应力、切割路径顺序(先内后外、先小后大)都会影响最终精度,薄板尤其容易热变形,割完长条孔,直接翘得亲妈都不认识。解决方案?微连接留一点不割断,或者上压板。但加微连接又得后处理打磨,工时上去了。折中吧。
激光切割不锈钢厚板断面质量对比
激光切割不锈钢厚板断面质量对比
问:激光切割产生的毛刺怎么彻底解决?
答:彻底?难。只能优化。首先要分清楚是哪种毛刺——熔渣粘连还是过烧挂渣。如果是厚板氧气切割,大概率是氧化渣,得调低氧气压力、提高速度或降低焦点位置。薄板氮气切割出现细微毛刺,检查辅助气体纯净度!有一次我们换了家气站,毛刺立马少了很多。另外,喷嘴选型别乱来,单双层、孔径大小,和板材及功率要匹配。实在不行,最后加一道去毛刺工序,用振动研磨或者手工锉,花钱买省心。

表面处理:最后一步,栽坑最多

表面处理:最后一步,栽坑最多
表面处理:最后一步,栽坑最多
钣金件磕磕绊绊做出来了,尺寸也对,看着也挺漂亮,心里美滋滋。送到喷涂厂,回来一看——磕碰划伤、橘皮、色差,甚至漏底。那一刻,想死的心都有。 表面处理这环,自己车间能掌控的还好,一旦外协,质量就靠人品。静电喷涂前处理磷化不到位,附着力就差,用不了多久掉漆。还有粉末品牌、固化温度曲线,都是学问。我倾向用阿克苏的户外粉,耐候性稳定些。至于电镀,更是个玄学。镀锌板还好,普通冷板镀镍,氢脆风险得考虑,小螺丝孔边缘最易有毛刺,得预处理倒角。 还有一个被忽视的点:挂具印。喷涂时工件挂在挂具上,挂点处没涂层,露铁。后续要么补漆,要么设计时就预留工艺孔,把挂点藏到非外观面。这些细节,图纸上不写,工艺不交代,现场瞎挂,最后外观面一堆针眼大的露铁,客户退货没商量。 问:如何避免钣金件喷涂后色差?
答:色差根源两处:粉末本身和工艺。同一批次粉末一般没大问题,但不同批次谨慎混用。如果结构复杂,有深腔、深槽,静电屏蔽效应会导致这些区域上粉率低,颜色浅。这时候得调整喷枪电压、出粉量,或者改用摩擦喷枪。再一个,固化炉温度均匀性,温差超过10度,光泽和颜色就可能不一致。我们厂在炉内几个位置贴过测温纸,发现有的角落比设定值低15度,怪不得有些件发黄。 说到底,钣金加工这行,从下料到成品,每一站都是变量。没有绝对稳定的工艺,只有不断盯、不断调、不断积累的人。设备买最新的,系统上最智能的,但最终落地的还是人的经验。那些书本上的理论,只有被车间的油污染过,才真的成了你的本事。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:搞钣金加工十年,有些话不吐不快 https://www.dachanpin.com/a/tg/65747.html
赞 (0)
焊接工艺到底怎么选?亲历过爆管、气孔、角变形,我才敢说这些实话
上一篇 2026-07-21 19:23:36
别迷信光亮外观!从踩坑经历聊表面处理的真正价值
下一篇 2026-07-21 20:06:07

相关推荐

  • 那些被 ISO20000 温柔接住的运维时刻

    深夜的机房里,服务器指示灯在黑暗中规律闪烁,小林盯着屏幕上突然爆红的告警信息,手指却没有像往常一样慌乱地敲击键盘。他深吸一口气,翻开手边的服务台操作手册,按照既定流程一步步记录故障现象、分级上报、协调技术组排查。两个小时后,系统恢复正常,窗外泛起微光时,他在故障处理单上签下名字,第一次在熬夜排障后没有感到疲惫,反而生出一种踏实的笃定。这一切改变,都始于公司引…

    2025-09-16
  • 物料搬运避坑指南:别只知道叉车,这些打法能让你成本砍半

    干物料搬运这行快二十年了,最烦听到一句话——“不就是搬东西吗?有什么难的?” 每次遇到这种客户,我都想直接甩过去一摞事故报告。 去年某汽配厂,就因为选了不合适的搬运设备,愣是把一条价值八千万的产线给撞停工了半个月…… 你说,这叫“没什么难的”? 别被“能用就行”坑死:设备选型里的血泪账 很多老板看参数只盯着载重和起升高度,殊不知真正的魔鬼全在细节里。 举个真…

    投稿 2026-07-22
  • 数字竞技场的崛起:2025 年电竞产业的生态重构与全球征程

    电子竞技已从亚文化消遣升级为全球性数字经济支柱,其产业边界持续拓展,文化价值与商业潜力同步释放。2025 年电竞世界杯赛场上中国军团 5 冠 5 亚的战绩,与全球近 2000 亿美元的市场规模预测相互印证,勾勒出这一新兴产业的强劲增长曲线。作为数字技术与竞技精神的结合体,电竞正以多元融合的姿态,重塑娱乐消费格局并搭建跨文化交流桥梁。 全球电竞市场的扩张呈现结…

    2025-09-23
  • 为什么Modbus协议仍是工业现场的第一选择?

    前阵子去珠三角一个汽配加工厂做旧线改造,一进门总工拉着我吐槽,说新来的应届生上来就要换全套OPC UA,说Modbus老掉牙了,跟不上新技术趋势。 这不扯吗? Modbus从1979年诞生到现在,四十多年过去了,全球超过90%的工业现场底层设备还在跑这个协议。真这么不堪,早就死透了。 Modbus协议能活四十多年的核心原因 说穿了就两个字:简单。 当年施耐德…

    投稿 2026-09-28
  • 热处理:决定高端机械零件使用寿命的隐形关卡

    我上个月跑了三家国内做风电轴承的代工厂,看到的东西太扎心。同样的钢材,同样的加工精度,成品寿命差出六倍。差在哪?就在那几小时看不见摸不着的热处理。很多做机械制造的老板,把钱都花在买进口加工中心、挖顶级数控师傅上,偏偏在热处理这儿抠成本,最后吃大亏。 别迷信进口钢材,热处理才是机械零件的“内功” 很多采购一开口就问你用的是不是进口钢材,是不是顶级牌号。说实话,…

    投稿 2026-08-16

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息