干了十五年制造,我亲手拆过的传统流水线,不下十条。每次站在那一眼望不到头的皮带廊旁边,听着机械重复的噪音,我心里就冒火——这玩意儿,太蠢了。
真的,蠢透了。批量思维害死人,对吧?一堆在制品堆在那里,工人只管自己面前这一亩三分地,动作倒是熟练得像机器,可一旦出了质量问题,你连追溯都费劲。直到我遇见了单元化生产。
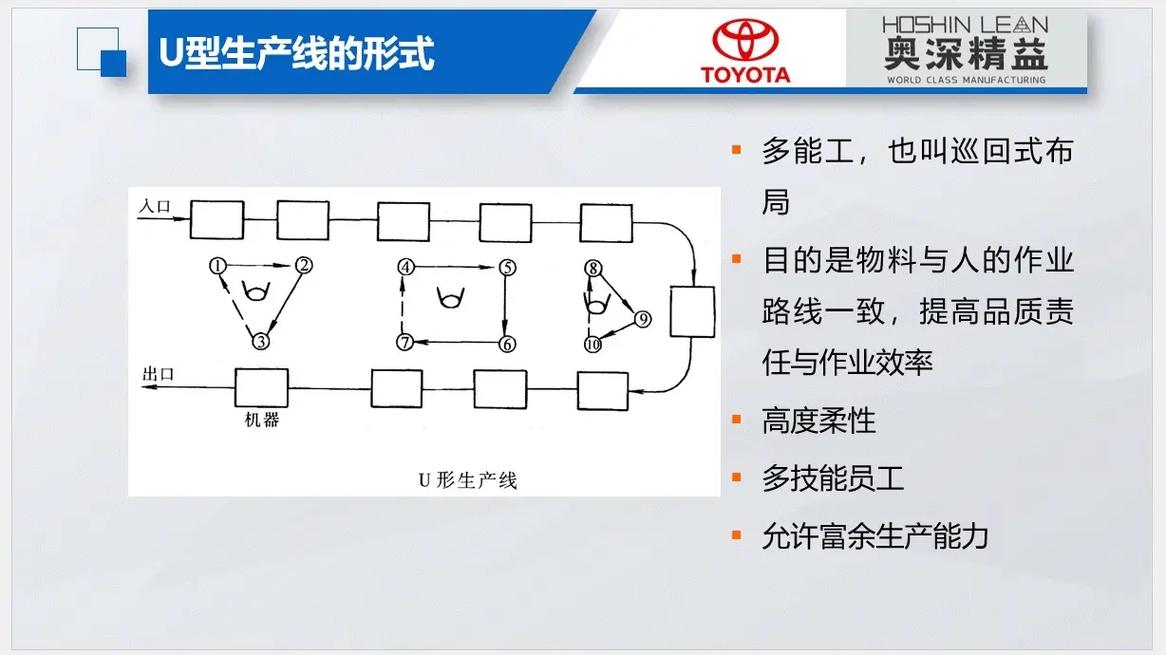
那是一次给一家汽配厂做改善,他们号称引入了“丰田模式”,结果车间里弄了几个小圈,工人还是各自为战。品控经理愁眉苦脸地问我:李工,我们搞了半年单元线,怎么效率还跌了?我说,你们那叫单元化生产?顶多算摆了个U型线的样子。
单元化≠花式摆设备
很多人以为,把设备挪个位置、排成个U形就算完事儿——错得离谱。单元化生产的核心是单件流,是打破功能式布局,让产品以接近一个批量为1的方式流动。关键是流动,不是形状。形状只是结果。

我见过最极品的“创新”:一家电子厂,硬是把冲压、焊接、装配塞进一个15平米的空间,说是柔性的制造单元。结果呢?半成品堆得比人还高,工人转个身都困难。他们忘了,单元化生产的前提是均衡化和多能工。没有掌握节拍概念,没有培养能操作多道工序的员工,你就是在给自己挖坑!
说实话,前些年我自己也踩过坑。第一次独立设计单元线,我死抠理论,把节拍时间算到秒,工序拆分到极致。结果产线跑起来第一天,就崩了——一个员工上厕所,整条线停摆。我被老板骂得狗血淋头。后来才明白,单元化需要混流生产的野心,但不能失去人机结合的弹性。适当预留一点buffer,允许短时的波动,这是血泪教训。
不过话说回来,一旦它跑顺了,那种流畅感……简直上瘾。
问:单元化生产和流水线到底有什么区别?难道流水线不是更高效?
答:流水线高效的前提是大批量、少品种,而且要极度稳定。它把工序切成碎片,每站几秒钟,靠规模摊薄成本。但如今市场要的是多品种、小批量、快交付,你用流水线就是找死——换型半天,库存堆满。单元化生产恰好相反,它通过资源整合形成一个自包含的作业小组,能在极短时间切换产品,适应柔性制造。你可以把它想象成特种部队,而不是集团军排兵布阵。效率?在品种多的时候,单元线能甩传统线几条街。但实话讲,如果产品单一且需求巨大,流水线依然是最佳选择。别迷信任何一种方式。
怎么搞,才不花冤枉钱?
首先,产品族分析是根基。你得把工艺相似的产品归族,别眉毛胡子一把抓。然后,根据节拍时间(Takt Time)规划工作站,再考虑作业平衡。这里有个关键:初期设备投资不需要高大上,一定要用低成本自动化,也就是我们常说的LCIA。我见过一个老板非要上几十万的柔性夹具系统,结果产品一变,全成了废铁。反倒是土法自制的简易滑道、弹簧回收装置,用了五年依然坚挺。

还有,多能工培养必须走在前面。没有熟练的多能工,你的单元线就是断腿的凳子。我一般要求班组长必须掌握至少三个工位,并且每月轮岗一次。开始工人抵触很大,觉得“凭什么要我学那么多”。这时候,激励要跟上——学成一个工位奖励500,工资系数调高。很快,他们自己就抢着学了。
再说个细节:布局时千万别只盯着设备,物料配送和成品下线点的位置直接决定走动浪费。我曾经优化过一个单元,仅仅把原料架从右侧移到左肩后方,一个班次就少走了1.2公里。这种快感,懂行的人自然明白。
问:小批量多品种,怎么设计单元才灵活?是不是要经常重新布局?

答:这正是很多人的误区。你以为单元化生产就是固定死一个U型?错。真正的柔性单元应该是可重组的。轮子+快换接头,设备底下装轮子,工作台用伸缩架。换产品族时,十分钟内完成调整。还有“微单元”概念:对于极少量订单,可以临时组建2-3人的迷你单元,干完就拆。重点是你的技术员要有模块化思维,能提前设计好通用工装和切换流程。另外,数字化工具比如电子看板、安灯系统,能帮你快速响应异常。但别上来就搞MES大系统,先用简单的多品种小批量排程技巧把生产顺序理顺,再谈数字驱动。记住,没有管理基础,信息系统就是毒药。
最后爆个料:上个月去一家供应商,他们总经理沾沾自喜说“我们全车间都改成了单元化”。我走进一看,每个单元门口居然还立着个临时在制品暂存区!差点当场吐血。单元化最大的敌人就是库存,你搞个暂存区,不就是变相批量化吗?自欺欺人。所以,千万别被形式带偏。单元化生产是一场深刻的组织变革,不是设备的重新排列。如果你没准备好改变考核方式、调整管理者思维,那还不如别动。
写了这么多,其实最想说的是:没有完美的模式,只有持续进化的现场。共勉。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:单元化生产,真不是摆个U型线那么简单 https://www.dachanpin.com/a/tg/65771.html