工厂里太多人迷恋批量生产,觉得大批量才有效率。真实情况呢?一个零件从进厂到出厂,增值时间只占5%不到,剩下95%全在等——等搬运、等上料、等下一道工序。批量越大,等得越久。这还没算上万一出现批质量问题,整批报废的终极噩梦。所以,三年前我把车间改成了单件流,不是赶时髦,是被逼的。
单件流到底是什么?——再简单不过,却又反人性
单件流,英文叫One-Piece Flow,核心就一句话:做一个,传一个,不停等,不堆积。每道工序每次只加工一个零件,做完立刻传给下道工序。没有中间库存,没有成堆的在制品。听起来简单得像1+1=2,对吧?可你真在车间里推行试试看?工人骂、班组长抵触、设备部跳脚——为什么?因为单件流把一切问题都暴露了,藏都藏不住。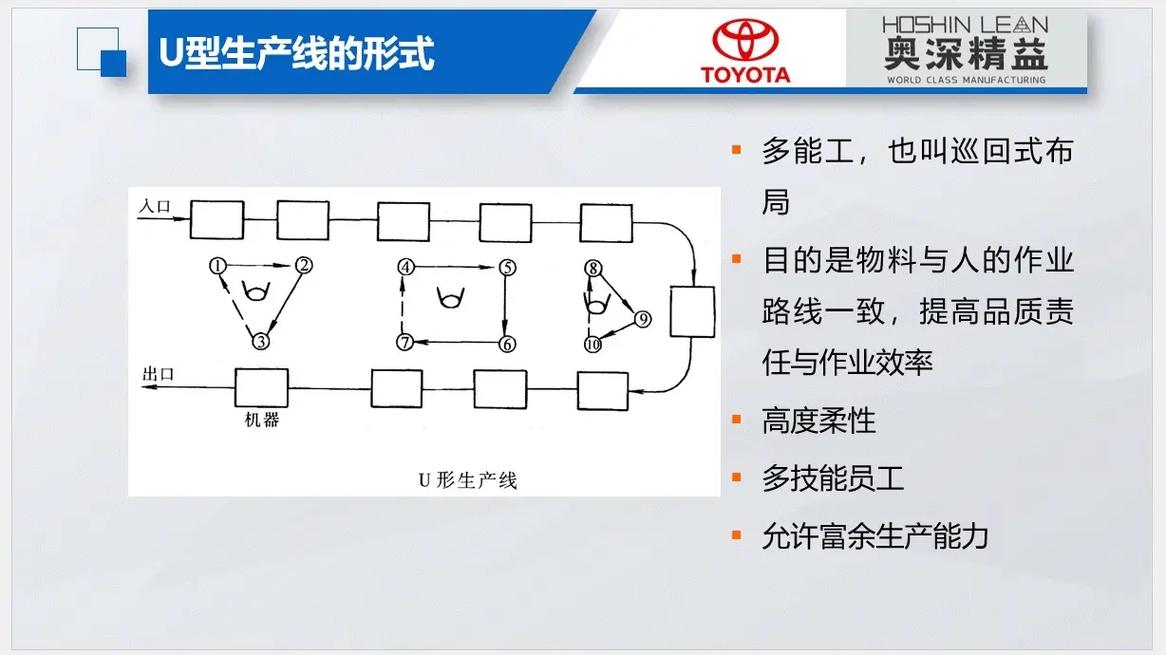
大批量生产就像喝大酒,一时痛快,后患无穷。一个零件卡在某一站,前面的站继续往死里干,后面的站干瞪眼,最后车间里到处是“脂肪肝”。单件流则是精确的静脉滴注,流速稳定,异常马上报警。那种一停全停的压迫感,会让团队不得不正视设备故障、换模时间、人员技能不均这些盖了多年的遮羞布。
亲手拆掉传送带那几天——我的真实转型记录

说到这,得插一句QA,老有人问我:
问:单件流对设备稳定性要求特别高吧?设备总坏怎么办?
答:太对了!你要是设备三天两头趴窝,单件流就是一场灾难。我的经验是,推行前必须把设备综合效率(OEE)拉到85%以上。怎么拉?全员生产维护(TPM)是必修课。我们每天下班前15分钟强制点检,每周一次小保养,雷打不动。刚开始工人觉得耽误事,后来故障率降了70%,他们自己先服了。而且单件流还有个好处,设备一停全线都停,压力直接传到维修部,逼着他们把预防性维护搞扎实。这可比任何看板都管用。
不是所有订单都配叫“单件流”——别被理想主义骗了
然而,恕我直言,单件流不是万能药。去年一个做非标设备的朋友,订单全是单件小批量,他也硬上单件流,结果惨不忍睹——产品差异太大,每个都要单独编程调试,节拍根本平衡不了,最后线上一团乱麻。所以记住:单件流最适合有一定重复性、产品系列相对稳定的环境。你要是天天换全新产品,单元布局都来不及调整,还不如用cell生产或固定站位。
还有个更隐蔽的坑:节拍平衡。理论上每个工作站时间应该接近Takt Time,也就是客户需求节拍。可实际呢?总有个别工序时间短得像打酱油,有的又卡脖子。你不能要求工人像机器人一样精确,波动难免。怎么办?缓冲!不是回到批量库存那种,而是定量的、可见的标准在制品(SWIP)。比如在两个工作站之间允许最多存放一个工件,多了立马停上游。这样一来不会堵,又能吸收微小的变异,灵活得像装了弹簧。
问:小批量多品种到底能不能做单件流?混合生产怎么玩?
答:能,但要玩混流生产(Mixed Model Flow)。前提是你要具备快速换模(SMED)的能力,换模时间得压缩到工作周期内。比如我们现在一条线同时做A型和B型齿轮箱,切换只需3分钟。秘诀是工装设计通用化、程序一键调用。还有,物料配送必须配套——线边的料架要按生产顺序把物料备好,工人伸手就能拿到正确的零件,不会拿错。这需要物流团队和MES系统的无缝配合。我们用了电子标签拣货系统,错误率几乎为零。说实话,搞混流单件流,信息流比实物流更重要。
##唉,说回人的问题——永远是最难的
推行单件流,技术难点最多占三成,七成在人的观念。工人习惯了批量计件,一下转成单件流,站立作业、多工序操作、没有缓冲,心理压力猛增。我们当时流失了好几个熟练工。后来怎么解决的?血泪教训告诉我:不要一下铺开,先搞一个示范单元。挑个年轻肯学的团队,做出效率翻倍的真实数据,让其他人眼热。然后就是钱——把节省下来的场地租金、在制品资金成本算出来,拿出一部分给员工加技能工资。多能工,每多掌握一个工位,底薪加一级。你看吧,主动学的人马上就多了。
还有件反常识的事:单件流不一定减人,但一定增效率。原来十个人干工作松散,现在七个人紧张有序,产出反而更高。这需要领导者坚定的现场主义,天天泡在车间观察、调整、谈话,处理层出不穷的小异常。没有这种决心,单件流会死得很难看,死因通常不是技术,是人心。
最后抛个观点:单件流不是目的,是手段。它的终极目标是通过流动暴露问题,进而持续改善。如果你只是把产线硬掰成U型,却不解决设备、质量、人的问题,那它迟早会流回批量生产的旧轨。我们是去年才真正摸到门道——所有工序的过程质量要零缺陷,否则一停就是全线停。说起来残酷,但正是这种残酷,逼着我们搞出了防错装置、自働化,现在不良率是50ppm,以前?3000ppm,想想都后怕。
就这样吧。单件流这条路,走通了会上瘾,走不通会骂娘。但你只要看到库存如山、交付延期成为常态,那就别犹豫了——该拆的拆,该改的改,哪怕脱层皮也得干。因为,你的竞争对手可能已经在这么干了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:单件流:为什么说批量生产正在谋杀你的工厂 https://www.dachanpin.com/a/tg/65772.html