数据采集:你以为的“万物互联”只是个传说?
方案商总爱提“即插即采”。真到了现场,老机床的 PLC 是二十年前的,协议早停产了。 有一台德国磨床,厂家已经不在了,接口定义全靠猜。我们折腾了三周,用了一个极其野蛮的办法——在继电器上焊信号线,硬生生把开关量引出来。你还别嫌糙,至少灯能亮。有些厂连这都做不到,因为电工说“图纸早没了”。
边缘计算节点倒是能部署,但很多车间连个像样的弱电桥架都没有。网线直接拖地上,叉车碾过去,一天断三次。断一次数据就缺一片,后面做分析的人根本不知道缺了,还以为工况就那么平稳。这不是笑话吗?
数据治理:脏数据比没数据更可怕
好不容易数据上来了,打开一看,时间戳能差出 8 个小时——因为有一半的机台忘记同步 NTP。还有温度值,同样是 ℃,有的传感器传 28,有的传 2800,因为小数点位置靠“经验”约定。一个注塑机的压力曲线,居然出现负数……物理上可能吗?后来一查,PLC 程序里量程映射写反了。数据湖建起来,污水横流。 算法团队拿着这种数据训练模型,给出的预测简直像是在算命。更头疼的是,老师傅看一眼振值就说轴承快挂了,模型还在那儿说“剩余寿命 2000 小时”。信谁?
问:我们工厂已经上了 MES,为什么还是觉得数据没用?
答:MES 跑的是流程数据,什么时候开工、什么时候报工,这些是给财务和计划看的。设备真正的脉搏——主轴负载、振动频谱、液压油颗粒度——它碰不到。而且很多 MES 的实作是工人事后录的,班组长为了完工率,下班前统一扫码,时间戳全是假的。基于此做出的 OEE 分析,你敢用在产能规划上?所以,不是数据没用,是你没采到对的那层数据。
从数据到洞察:算法不是万能的
工业里有个特别朴素的真相:没有业务知识支撑的数据分析,就是一场精致的自我欺骗。 某风电齿轮箱故障预警项目,AI 工程师兴冲冲拿来做特征工程,发现一个强相关特征——润滑油温度在故障前会突然下降。差点就当成核心指标。还好被现场老专家拦住,那只是巡检员在报警后手动开了强冷,跟故障本身是反向因果。这种坑,没有三五年现场经验根本绕不过去。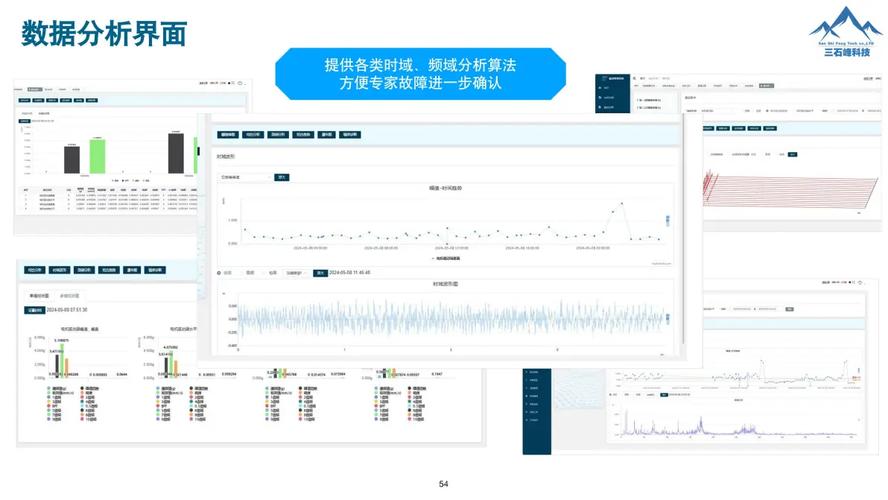
预测性维护喊了这么多年,真正落地的凤毛麟角。难点不在算法,在负样本。谁会故意把一台几百万的加工中心开到坏,去积累失效数据?好的模型得靠“意外”,而意外本身又是小概率。所以很多系统上线初期,误报率高得令人发指,车间直接关静音。
问:都说 AI 质检可以取代人,但实际漏检率还是很高,怎么回事?
答:人的眼睛是自适应光源的,相机不是。产品换一个批次,表面反光不一样,模型可能就瞎了。还有缺陷定义——什么叫“轻微划伤”?十个质检员有九种标准。你用这些标注数据去训练,等于把模糊地带交给网络猜,它能不瞎吗?最靠谱的做法,是先做缺陷量化,用轮廓仪代替目测定级,再让 AI 去学精准的边界。这个过程,少则半年。
数字孪生:镜花水月还是真金白银?
展会上的数字孪生酷得要命,三维模型能飞能转,所有管道都闪闪发光。但讲实话,很多项目就是做了一个“3D 电子沙盘”,根本没有实时数据闭环。 真正有用的数字孪生,一定是基于第一性原理的降阶模型。比如做热变形补偿,你得把主轴、丝杠、冷却液的热网络模型跑通,通过几个关键测温点实时推算位移,再回控到 CNC。这玩意儿极其考验机理和算力,不是导入 CAD 模型贴几个数据标签就完事了。
还有更务实的用法:用数字孪生做应急预案。某些化工产线,不可能让你真的去拉闸看效果,但在孪生体里可以模拟全场停电、阀门卡涩。关键时刻,这比任何 VR 培训都管用。只是目前,能做这种级别的团队太少了,因为这要求 OT、IT、仿真三方通吃,这种人才,整个行业一只手数得过来。
问:小厂没钱买高大上的数字孪生平台,能不能搞“轻孪生”?
答:完全可以。别一上来就想搞整厂模型。先从高价值设备开始,比如空压机站房。你只需要把电流、压力、流量、露点这几个参数接到一个简单的热力学模型里,就能实时算出比功率,判断哪台机该加卸载。花不了几万块钱,节电率 15% 以上,半年回本。这就是典型的“小切口,大纵深”,比大屏炫技实在多了。
智能制造这面大旗下,太多人想一口吃成胖子。结果往往是花了软件的钱,买了硬件的单,最后只落下一屋子闪烁的屏幕。 还不如先把一两条产线的数据治理清楚,让一线班组长先尝到甜头。他们一旦发现数据能帮自己少填表、少挨罚,主动性就上来了。到那个时候,才是真的变革开始。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:智能制造数据驱动新范式:破局与重构 https://www.dachanpin.com/a/tg/65822.html