消失模铸造工艺:我们离无缺陷铸件还有多远?

上周去了一家给风电设备做配套的铸造厂,车间里那股子混杂着煤粉和树脂的焦糊味,说实话,多少年没变过。戴着N95都呛得慌。可走到他们的消失模成型区,画风突变——安静,白茫茫的泡沫珠粒在模具里预发、成型,像巨大的3D打印机正在吐出铸件的术前模型。那一刻我突然意识到,铸造这行,真的在用力撕掉“傻大黑粗”的标签。 不过话说回来,撕标签的过程从来都不轻松。

消失模铸造凭什么敢挑战千年砂型?

干过翻砂的师傅都知道,传统砂型铸造的命门在“拔模”——木模从砂型里起出来的瞬间,稍有粘连,整个砂型就废了。所以复杂的零件得做活块、用吊砂,分型面设计能让人熬掉一把头发。消失模的逻辑则是反向的:模样不取出来,而是留下来,直接在浇注时被铁水气化消失。这就等于把拔模这道最考验手艺的工序给消灭了。
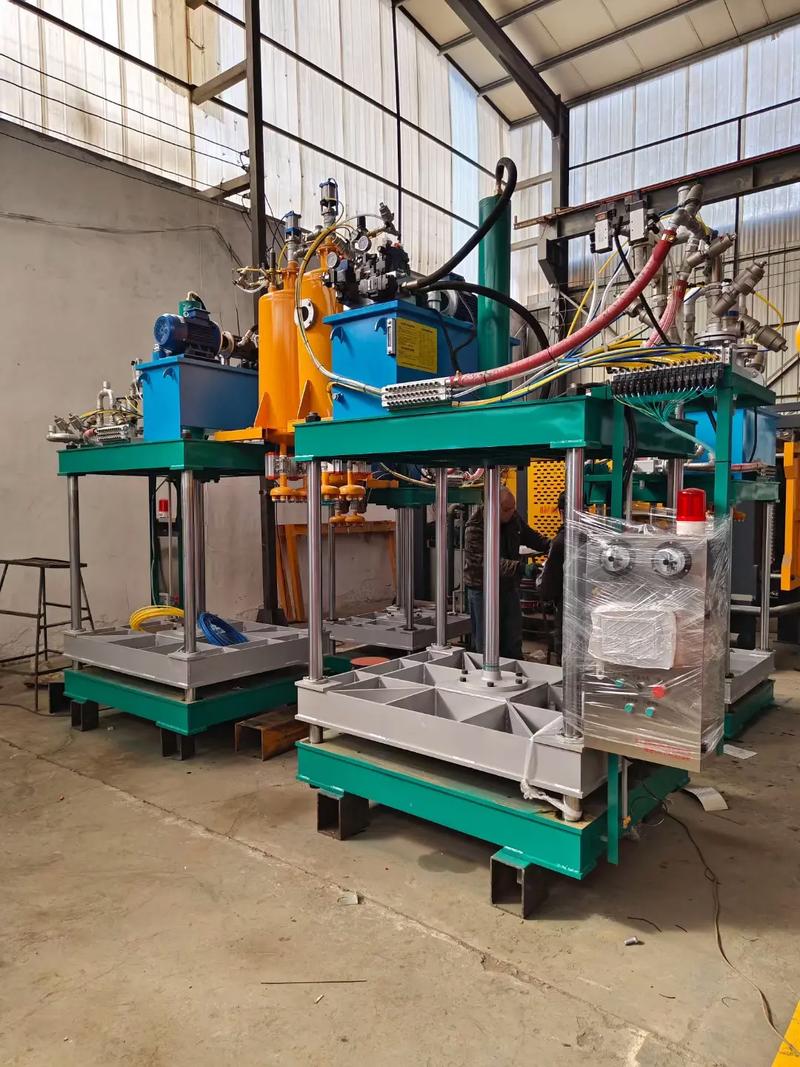
消失模白模成型与浇注系统组装
消失模白模成型与浇注系统组装
2008年我第一次在济南看到消失模铸出的液压阀体,流道干净利落,连0.5mm的油槽都直接铸出来,不用机加工。当时心里咯噔一下——这玩意儿要是普及了,多少钳工得少赚工时钱?但正是这种“近净成形”的能力,让消失模在汽车缸体、管件这些复杂内腔零件上快速铺开。✅ 省芯子、省合箱、省清理,三个“省”字背后是实打实的成本跳水。 不过—— 问:消失模和熔模铸造到底怎么选?我看都能做无拔模复杂件。 答:这是个经典问题。关键看产量和尺寸。熔模(失蜡)精度更高,表面能到Ra3.2,但制壳周期长,挂浆撒砂搞七八层,单件成本高,适合涡轮叶片那种小而精的活。消失模呢,干大件特有优势,单重给你做到十几吨都没问题;而且批量上来后,串浇、叠浇一搞,效率甩熔模几条街。但消失模有它自己的问题——碳缺陷,咱们下面细说。

工艺的死穴:气孔裂纹与那道看不见的碳膜

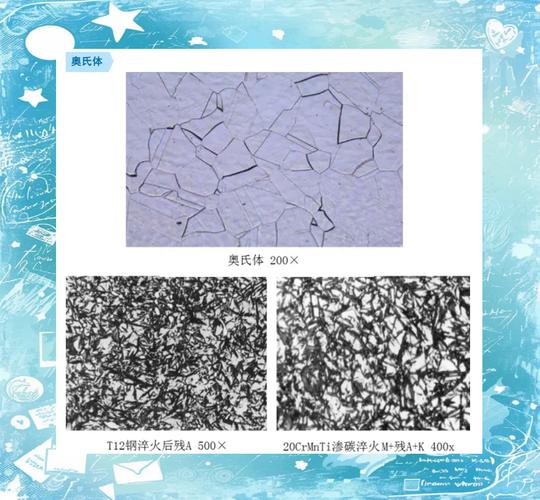
你以为把泡沫吃了就完了?消失模最大的坑,恰恰是“消失”得不干净。 浇注时白模急剧热解,如果排气排渣设计跟不上,或者涂层透气性稍差,半降解的液态苯乙烯产物就会残留在铁水前沿,冷却后形成光亮碳膜——微裂纹的滋生温床。我见过最惨的一个批次,液压集成块水压测试,27件有19件在交叉孔处渗漏,切开一看,内壁布满树枝状气孔。车间主任当场把保温杯砸了。
消失模铸件内部气孔缺陷金相分析
消失模铸件内部气孔缺陷金相分析
所以不要被宣传视频里哗哗浇注的画面忽悠了。消失模工艺是“看着简单,干好极难”的典型。 涂层厚度、烘干温度、浇注系统设计、浇注温度和速度、甚至是泡沫珠粒的粒径分布,哪个环节掉链子,废品率就窜给你看。❗ 一个扎心的事实:很多中小铸造厂上消失模线,头三个月废品率超过40%不是笑话。 问:为什么我们厂用了消失模后成本反而高了?不如原来黏土砂挣钱。 答:这太常见了。我敢说十家里有六家栽在辅材和质量控制上。消失模对涂料的要求跟砂型完全不同,很多厂稀里糊涂沿用砂型涂料,透气性不够,导致憋气;或者为了省成本用回收料做的泡沫珠粒,发气量大得惊人。还有浇注系统——冒口设计还按砂型那套经验走,根本没有考虑液态残渣的排出通道。建议你先做两件事:一是拿红外热像仪拍一下浇注过程中的涂层温度分布,二是送几批废件做下 SEM 看看碳膜形态,摸清了缺陷性质再动参数。💡 数据不会撒谎,只会冷笑着看着你重复犯错。

从经验到数据:浇注过程能“透明”到什么程度?

从经验到数据:浇注过程能“透明”到什么程度?
去年在德国GIFA展上,一家奥地利公司展示的无线测温冒口把我震住了——直接埋在砂箱里,浇注全过程实时回传温度曲线,手机APP就能看。这种数字化手段,正在把以前看不见摸不着的“黑箱”浇注变成可监控的过程。 国内也有企业给浇包装上加速度传感器,通过振动频谱判断铁水渣含量,相当聪明。 但别急着全盘拥抱。我曾被某厂花大价钱上了一套模拟软件,结果工艺员不会设置边界条件,算出来的浇注方案还不如老技师凭手感做的。气得厂长在周会上骂:“这是请了个祖宗回来!” 所以——工具是利器,但得配打磨它的人。 最好的组合,我现在的感觉是:用模拟快速筛选方案,再用透明玻璃浇口杯烧几次首件确认流态,最后用在线热电偶锁定温度窗口。三步下来,新产品的调试周期能压缩一半。 说到未来,有件事不得不提:增材制造(3D打印)砂型与消失模的融合正在破冰。直接把复杂泡沫模样打印出来,或者打印出异形浇道,和传统白模粘接使用。这在单件小批、超大件铸造领域,简直是革命性的。上个月我还给一家矿山机械厂出了个点子,用3D打印支撑柱和消失模主体复合,造了个18吨重的破碎机锥体,木模费省了四十多万。 铸造工艺走到今天,无论是消失模还是3D打印,本质上都在做一件事:把不确定性从制造链条里一点点挤出去。 但这行业终究不是光靠代码就能摆平的——你知道在浇注现场听见铁水嘶嘶流的动静,看见浇口气浪跳动的那种直觉,任何传感器都替代不了。 就这样。干活的接着干活,抱怨的接着抱怨,工艺的进化,从来都是在汗水与数据之间螺旋着往前蹭的。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:消失模铸造工艺:我们离无缺陷铸件还有多远? https://www.dachanpin.com/a/tg/65875.html

赞 (0)
搞模具设计十几年,我踩过的坑比模具型腔还多
上一篇 2026-07-23 15:31:11
锻造工艺实战手记:别把打铁想得太简单
下一篇 2026-07-23 16:10:00

相关推荐

  • 新能源汽车:重塑出行生态的产业革命

    新能源汽车的崛起并非偶然迸发的产业热点,而是全球能源结构转型与汽车工业技术迭代共同作用的必然结果。这场以电力驱动为核心的产业变革,正从根本上改写百年汽车产业的发展逻辑,为全球交通领域注入全新活力。技术突破与市场需求的双向驱动,让新能源汽车逐步摆脱 “替代者” 的标签,成为定义未来出行的核心力量。从动力电池能量密度的持续攀升到智能驾驶系统的快速进化,每一项技术…

    2025-09-22
  • 工业加速器:为什么它是制造企业破局扩产的核心抓手

    很多制造领域的创业者,这两年都卡在同一个节点。有核心技术,也拿到了小批量订单。就是扩不动。买设备要几个亿,建厂房要等一两年,融资融不到,龙头不敢给你大订单,死循环。工业加速器,就是来破这个死循环的。 什么才是真的工业加速器,不是画饼的概念 不少人第一次听到这个词,第一反应是:又是哪个机构炒出来的新概念?换个名拉投资吧?说实话,我见过太多换皮的项目了。很多工业…

    投稿 2天前
  • 预测性质量控制:从经验驱动到数据驱动的智造蝶变

    说实话,我干这行二十年了,以前靠听音辨位,现在靠数据说话。这转变——啧,一言难尽。但预测性质量控制,确实是这几年最让我惊喜的技术落地。它不像某些概念,飘在空中。你只要走进一座真正数字化的车间,就能闻到那股“未来已来”的味道。 别误会,我不是在推销什么。只是这玩意儿,真能省钱。对,就这么俗。去年我们给一家汽配厂上线系统,三个月,废品率降了40%。老板眼睛都直了…

    2026-06-06
  • 模具设计:冷却不顺,变形开裂全来了!别再瞎抄前辈的流道图

    我见过太多模具设计师,对着几十年前的流道图照葫芦画瓢。真的,一模脱模后翘曲变形,产品表面缩痕,注塑周期长得要命——这些八成是冷却的锅。但没人细想。反正模板里画了直管,就加进去……能不出事吗?(拍桌) 冷却有多要命?可能比模仁精度还关键 先说个反常识的点:塑胶模具的成型周期,60%到70%的时间都在等冷却。没错,你拼命把注射时间压到1秒,保压优化到极限,结果大…

    2026-06-15
  • 时光里的牵手:亲子间那些藏不住的温暖

    每个孩子来到世界上,最先熟悉的是父母的声音,最先依赖的是父母的怀抱。这种源于血脉的联结,从第一声啼哭与第一次拥抱开始,便在岁月里慢慢生长,成为生命中最坚实的支撑。亲子关系从来不是单向的付出,而是一场双向的奔赴 —— 父母在陪伴中学会包容与责任,孩子在关爱中学会信任与勇敢,彼此都是对方成长路上最重要的同行者。 记得去年深秋的一个周末,我带着女儿去郊外的湿地公园…

    2025-09-13

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息