刚入行那会儿,带我的师父扔给我一套壳体的图纸,就撂下一句话:”分型面别给我选到外观面上,滑块动作想清楚再动手。” 结果呢?第一个礼拜我愣是没敢动笔。怕啊,怕分模线到时候跑偏了,产品上一道印子,老板得骂死我。现在回头看看——那点事儿算什么?但当时确实连脱模斜度该给多少都纠结半天,1度?1.5度?还是靠经验蒙一个?
说实话,模具设计这行当,书本上的理论和车间里的实际,差了不止十条街。你按教科书上的典型结构去画,到了加工那边,钳工师傅能追着你改图。别问我怎么知道的❗
模具钢选不对,再好的结构也白搭
有一阵子接了个汽车内饰件的项目,量不大,但产品表面要求高。我图省事儿,选了常用的P20钢,想着预硬了直接用,省去热处理时间。模具试出来,打了不到两千模,型腔表面已经开始拉花了。客户当场就拍了桌子,说限期整改——那是我职业生涯离”背锅”最近的一次。后来紧急换成了NAK80,镜面抛光,又加了涂层,才把这事儿平过去。

模具材料的选择有时候比结构设计还致命。尤其是现在塑料里头玻纤含量越来越高,磨蚀性大了去了。你不上点硬货,比如用Vanadis 4 Extra那种粉末冶金钢,模具寿命直接腰斩。但也不是越贵越好,对吧?有些小批量、试制件,用S50C调质一下都能应付。关键看你怎么平衡成本和可靠性——这个分寸,没个五年八年真练不出来。
冷却水路设计:看不见的杀手
说到模具寿命,很多人第一反应是材料、是热处理,却忽略了水路。你以为钻几个直孔、接上模温机就完事儿了?呵呵。形状复杂的型芯,热量根本带不走,局部温度能比周边高出三四十度,产品变形、周期拉长,问题全来了。我现在设计水路,必须上3D随形冷却,哪怕造价贵一点。前年给一个医疗器材的透明件做模具,型腔镶件直接用金属3D打印做随形水路,成型周期缩短了25%,产品内应力小了,透明件不发雾——这钱花得值。💡
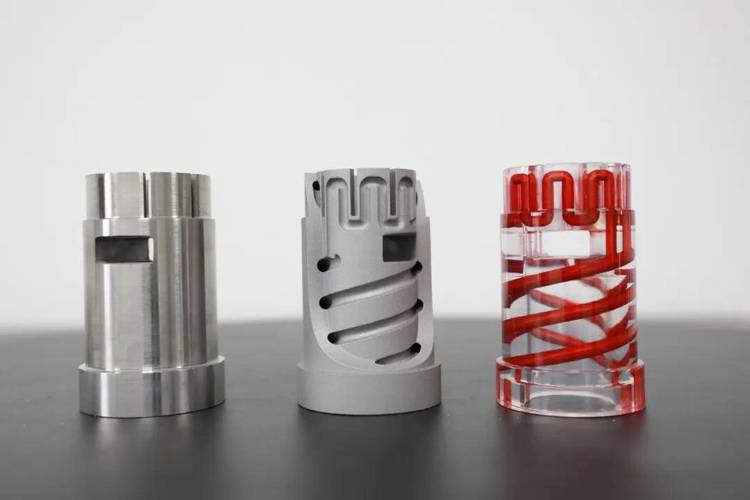
不过话说回来,很多小厂没那预算。那至少得保证”隔板式水路”或者”喷流式”用对地方,不能一串到底,那样末端根本没流速。还有就是水管的接头别吝啬,买好点的快插,漏一次水,整个模具锈得不像样,哭都来不及。
问:老师傅,滑块上的斜导柱角度和锁紧块角度到底怎么配?书上说差2度,为什么我做的老卡死?
答:差2度那是理论值,实际你斜导柱孔如果配合间隙大了,或者滑块导轨没研配好,回程的时候滑块会抖,一抖就咬死。我现在习惯让锁紧块角度比斜导柱大3度,而且滑块背面必须加耐磨板,导滑槽得开出油槽。另外,斜导柱伸进滑块的长度别太短,至少得进入滑块厚度三分之二,否则开模瞬间一别劲儿,斜导柱断给你看。那个断在里面的残骸,取出来能让你崩溃。
分型面的那些“不完美”才要命
理想的分型面是平的,现实呢?产品为了造型,分型面跟过山车似的。台阶、斜面、甚至曲面,全招呼上了。这时候你要还是按平面思维去设计,跑飞边、段差、甚至粘前模,问题排队来。我的秘诀是:先在3D软件里做一遍”虚拟合模”,看哪里有尖角或者零碰零的地方,该避空的避空,该做枕位的做枕位。尤其是深腔产品,排气必须提前考虑,不能指望到最后加排气槽,很多位置你根本加不进去。
有一次设计一个花洒面板,分型面是波浪形的,中间好几个岛屿孔。我自作聪明全做了碰穿,以为能封住胶。结果试模时塑料从缝隙里挤出来,飞边薄得跟纸一样,修了好几轮。后来学乖了,插穿角度单边至少给3到5度,能碰穿尽量改成插穿,寿命和封胶效果都好很多。这经验,教科书上可不会讲这么细。
问:现在都说模流分析重要,小模具值得花这个钱吗?
答:绝对值!哪怕最简单的单穴模具,做个充填分析也就几百块,但能提前看到熔接痕位置、困气点。我碰到过一个ABS电镀件,没做分析直接开模,结果进胶口对面一个大熔接痕,电镀后特别明显,整批报废。后来补做模流,调整了浇口位置和流道尺寸,问题消失。你算算,报废的料钱、人工、延误交期,够做几十次模流分析了。尤其是多腔模具,不平衡率超过5%你就得调,模流分析是帮你省钱的,不是额外成本。
最后唠叨一句:模具设计永远在变化。以前觉得热流道贵,现在几乎标配;以前觉得气体辅助是高端货,现在都普及了。没事多下车间转转,跟钳工、注塑师傅抽烟聊聊天,他们嘴里蹦出来的”土办法”,有时候比书上的”最佳实践”管用得多。行了,我得去车间看试模了,今儿这套新模要是敢给我拉伤,晚上又得加班。✅
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:搞模具设计十几年,我踩过的坑比模具型腔还多 https://www.dachanpin.com/a/tg/65874.html