模具设计:冷却不顺,变形开裂全来了!别再瞎抄前辈的流道图

我见过太多模具设计师,对着几十年前的流道图照葫芦画瓢。真的,一模脱模后翘曲变形,产品表面缩痕,注塑周期长得要命——这些八成是冷却的锅。但没人细想。反正模板里画了直管,就加进去……能不出事吗?(拍桌)

冷却有多要命?可能比模仁精度还关键

先说个反常识的点:塑胶模具的成型周期,60%到70%的时间都在等冷却。没错,你拼命把注射时间压到1秒,保压优化到极限,结果大部分时间模具还张着不动,等塑料硬掉。冷却不均匀?局部温度高?不单是周期拖长,还会应力集中。产品出来没歪算你运气。
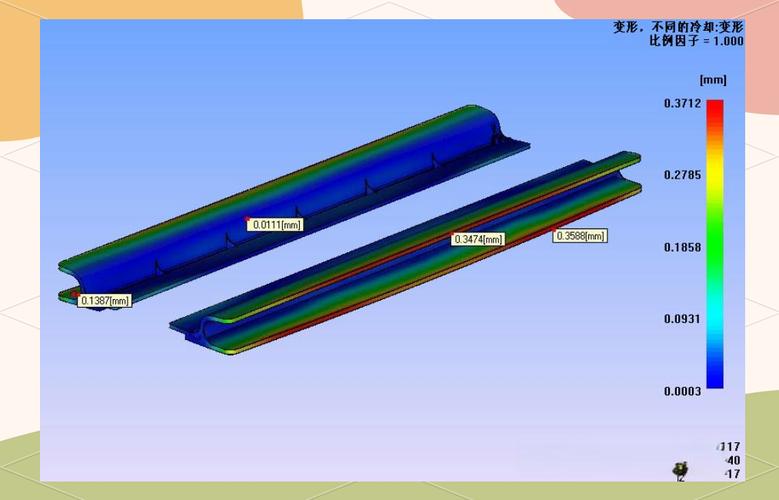
注塑模具热成像不均匀冷却产品变形
注塑模具热成像不均匀冷却产品变形
想起来就火大!那套模从设计到T1搞了三个月,量产就是不稳。客户天天投诉,我们还以为是料的问题,换了三家供应商……结果根本是冷却搞的鬼。你说冤不冤?有次我整改一套汽车内饰件模具,原设计用的直水孔,模仁温差15度——吓人不?做出来的卡扣每批都有3%的断裂。调机师傅死命加保压,越搞越糟。后来我们把运水改成了随形冷却,跟着产品轮廓走,温差降到3度,问题直接消失。 说实话,很多人抵触随形冷却。觉得贵。觉得3D打印金属流道不靠谱。那是你没算过账:模具寿命增加、废品率下降,几个月就省出改模的钱了。

抄图抄不出真本事——老法师的“感觉”怎么数字化?

好多人迷信老师傅的“感觉”。比如流道直径选8mm,问为什么,回答:“我二十年都这么用。”可材料流动性变了,模温机精度高了,环境温度都不一样了。这种经验该升级了。 现在用模流分析很平常,但多数人只跑充填,不看冷却。冷却分析至少看这几点:雷诺数、压降、热平衡。雷诺数低于4000,紊流不够,换热效率低,必须把管径改细或加扰流。但有人怕水压不够,不敢动——你算过吗?泵的扬程留了30米冗余,怕什么。
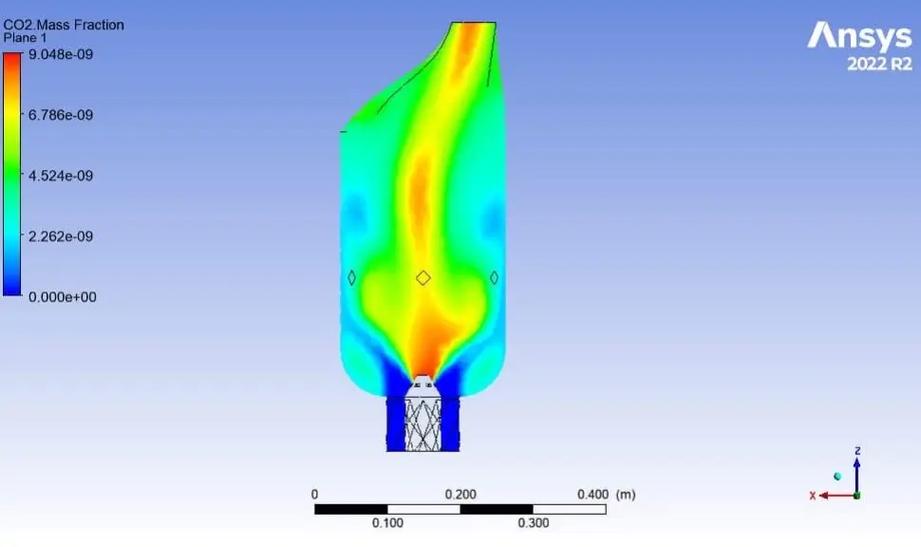
模具冷却系统CFD分析流体速度场截图
模具冷却系统CFD分析流体速度场截图
还有个坑:密封圈。很多冷却水路漏水就是因为密封圈槽设计不当,或者用了劣质O型圈。高温高压下,省这块八毛钱,模具拆下来维修成本够买一箱顶级密封圈了。

QA:那些你挠头的问题,直接回答

问:随形冷却真的值得投入吗?3D打印流道会不会堵水垢? 答:值不值看你的产量。一万模以下,传统加工可能够了。但大批量,或者产品壁厚差异大,随形优势明显。至于堵水垢,关键在冷却水处理。你直流道就不结垢?用软化水,定期清洗,和随形不随形没关系。倒是打印的流道表面粗糙度比机加工高,容易挂垢——可以要求抛光或镀层,多花点钱,但能省心。 问:模具设计初期怎么评估冷却均匀性?没装模温机前不知道实际效果啊。 答:软件模拟嘛!现在Altair, Moldex3D都能做瞬态冷却分析,把模温机参数输进去,看动态热平衡。但很多人只会稳态。还有个小技巧:打样时用热电偶多点测温,对比模拟结果,校准模型。以后同类型模具,预测准得一批。 问:小型模具,比如3C电子连接器,冷却更要关注什么? 答:微小型模具,冷却水道往往没法做大,这时候导热材料选择就重要了。铍铜镶件,或者用高导热钢。水路尽量贴近型腔,哪怕只有2mm也得做。还有,注意热嘴位置的冷却,那里是热量集中点,单独接一条水路通冰水,别跟模仁水路串接。否则瞬间温差过大,热嘴容易堵。

别只盯着水路,这几点细节也容易翻车

– 隔水片:没你想的简单。尺寸不对,装歪了,等于没装。一定要配铰孔,用铜或不锈钢隔水片,顶部距盲孔底留3mm以上间隙。别问我怎么知道的,拆过一套模,隔水片掉下来堵了半边流道,直接烧焊。 – 快接接头:别直接用螺纹拧在模板上,漏水风险大。做个过渡块,或者用平面密封接头。每年泄漏造成的模具损坏,占维修的30%以上——这不是我编的,上回行业交流听到的数据。 – 进气排气:冷却水路停机后要通压缩空气吹干。很多人设计时不考虑吹气接头,结果每次拆水管水洒一地,模具生锈。🤦 最后,冷却系统的设计,说到底是在跟热量博弈。模具就是换热器。别把它当机械零件。把心态摆正,少走十年弯路。 哦对了,别再用2D思维想3D的水路了——尤其是在斜顶、滑块那些地方。有死角,钻头进不去。现在可以做出来的结构,十年前真的不敢想。时代变了。
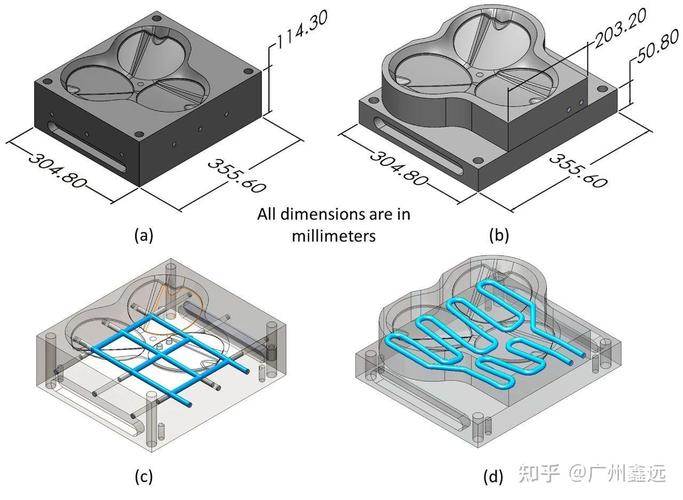
3D打印随形冷却流道模具镶件剖面实物照片
要承认,我们都是站在前人肩上。但前人也有局限。下次老板让你一周出套复杂模,别慌,冷却先想清楚,其他都是现成的。就这么多,散了。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:模具设计:冷却不顺,变形开裂全来了!别再瞎抄前辈的流道图 https://www.dachanpin.com/a/tg/59011.html
赞 (0)
工装夹具实战谈:定位、夹紧、柔性化,别让细节毁了你的加工
上一篇 2026-06-15 08:11:35
铸造工艺的痛点与突围:别让气孔和缩松毁了你的铸件
下一篇 2026-06-15 08:49:35

相关推荐

  • 工业行业规范落地:为什么中小制造企业总踩坑?

    我见过太多制造老板,栽在工业行业规范这四个字上。投了十几万做体系,审核前一周熬夜补记录,结果还是出问题。罚款交了,生产线停了,合作多年的大客户说走就走。 别把工业行业规范当成应付审核的纸面文件 很多厂子老板的第一反应,不就是给客户、给监管看的吗?我生产好好的,搞那么多表格耽误干活。 这种想法,真的会害死你。 问:我们就是小厂子,几十个工人,也需要严格卡工业行…

    投稿 2026-09-12
  • 国产数控机床的突围:从“能用”到“好用”还有多远?

    去年去珠三角一家模具厂,老板指着车间里一排排机床,叹了口气——“那几台德国的是祖宗,供着;这几台国产的是孙子,伺候着。” 话糙理不糙。 国产数控机床,精度稳定性就是差那么一口气。 不是不能干,是干着干着就飘了。 说实话,这些年我们总在喊“国产替代”,但机床这玩意儿,靠喊是喊不出来的。 它是工业母机,是造一切机器的机器。 母机不强,高端制造就是空中楼阁。 不过…

    2026-06-04
  • 搞工业自动化的,你真的用对工业消息队列了吗?

    我上次去珠三角一个做汽车零部件的智能工厂做调研,现场运维工程师蹲在PLC柜旁边擦汗,说刚上线的柔性生产线三天两头断数据,找了三个月找不到问题。最后查出来,原来用了互联网的普通消息队列硬套工业场景,爆了。对吧? 为什么普通消息队列撑不住工业现场? 很多人觉得不就是传个消息吗?Kafka、RocketMQ凑活用不行? 说实话,真不行。工业现场的环境,和互联网机房…

    投稿 2026-09-28
  • 工业仪表选型:别让牌子辜负了你的工况

    说起来你可能不信——上个月某化工厂的储罐差点见了阎王,就怪一块小小的压力表。不是仪表太水,是选型时根本没用脑。 有人认死理,非进口不买,结果罗斯蒙特的变送器上去才两周,膜片穿了。腐蚀性介质?呵,当初谁管这个。 这事儿让我想起刚入行那会儿。师傅扔给我一摞样本:“先把这玩意儿看懂了。”E+H、横河、ABB……说实话那时我连两线制和四线制都分不清。💡 但有一条铁律…

    2026-06-05
  • 工业空调系统:精密车间温湿度管控的选型、节能改造与避坑指南

    上周在昆山张浦的PCB车间蹲了3天,出来的时候裤腿上沾的都是焊锡灰——说真的,要不是那套工业空调系统救了半条生产线,老板这个月的年终奖怕是要泡汤。真的,别小看这玩意。很多人对工业空调系统的认知还停留在“就是个大空调”的层面,觉得能吹凉风就行,完全忽略了精密制造场景下,温湿度波动0.5℃就可能导致整批产品报废的残酷现实。 为什么普通家用/商用空调在车间里完全“…

    投稿 2026-10-20

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息