钣金加工这行,细节才是魔鬼——我从报废泪中学到的教训

图纸上的天真,车间里的眼泪

前些天,一个客户发来图纸,特别兴奋地说:”这个设计多简单啊,折四边,焊个底,喷个白漆,三天能交货吧?” 我点开一看——板厚1.5mm,孔距离边缘居然只有2mm。当场血压就上来了。真的。 说实话,很多设计师压根没想过,折弯机是有下模 V 口宽度的,你画条线就想折?钢板的延展和撕裂他可不管。还有那些密密麻麻的 M3 小孔,靠边不到一倍料厚,激光割完直接裂给你看。不裂?那运气好,但折弯时下模一碰,孔就变形,最后装上螺丝扭扭捏捏。 问:”为什么我的图纸到了钣金厂就被退回来修改?” 答:因为缺了”工艺常识”。比如孔距边缘要大于 1.5 倍料厚,冷轧板折弯内 R 角至少等于板厚,展开计算要考虑折弯扣除而不是简单加加减减。你要是用 SolidWorks 自动展开,又不调 K 因子,那就等着实物比图纸短一截吧。还有别在折弯边上开孔攻丝,除非你愿意花钱做线切割或者改焊接螺母。图纸爽了,车间哭了。
钣金折弯最小孔边距标注错误图纸对比
钣金折弯最小孔边距标注错误图纸对比

精度?先聊聊那台古董折弯机

我见过最离谱的一回:加工一批机箱外壳,要求折弯角度 90°±0.5°,高度公差 ±0.2mm。结果用厂里那台 80 年代的液压折弯机干活,上午调的零,到了下午钢板回弹全变了,一批零件出来,角度能从 88° 跑到 92°。质检拿卡尺一量,脸都绿了。最后全批次返工,还赔了对方产线停工的损失。 别笑,折弯精度真不是靠眼睛看。老机器液压油一热,滑块行程就漂,机械限位挡块磨损了更是没谱。现在上点规模的厂都用 电液伺服数控折弯机,带实时角度激光测量,一边折一边补偿,那种稳定性,啧,简直不想再看老机器一眼。❗ 问:”我批量不大,但品种多,怎么控制折弯精度又不想投入太多?” 答:有一个取巧的办法——定制快换组合模具,加上首件检测流程。用同一批号板材,先折一个测角度,再根据回弹值在数控系统里直接调补偿量。别信那些”万能展开公式”,每卷钢都不一样。还有记得每 20 件抽查一次,发现漂移立刻重新校准。人工便宜的时候靠人盯,现在人工贵,就得上装置。💡
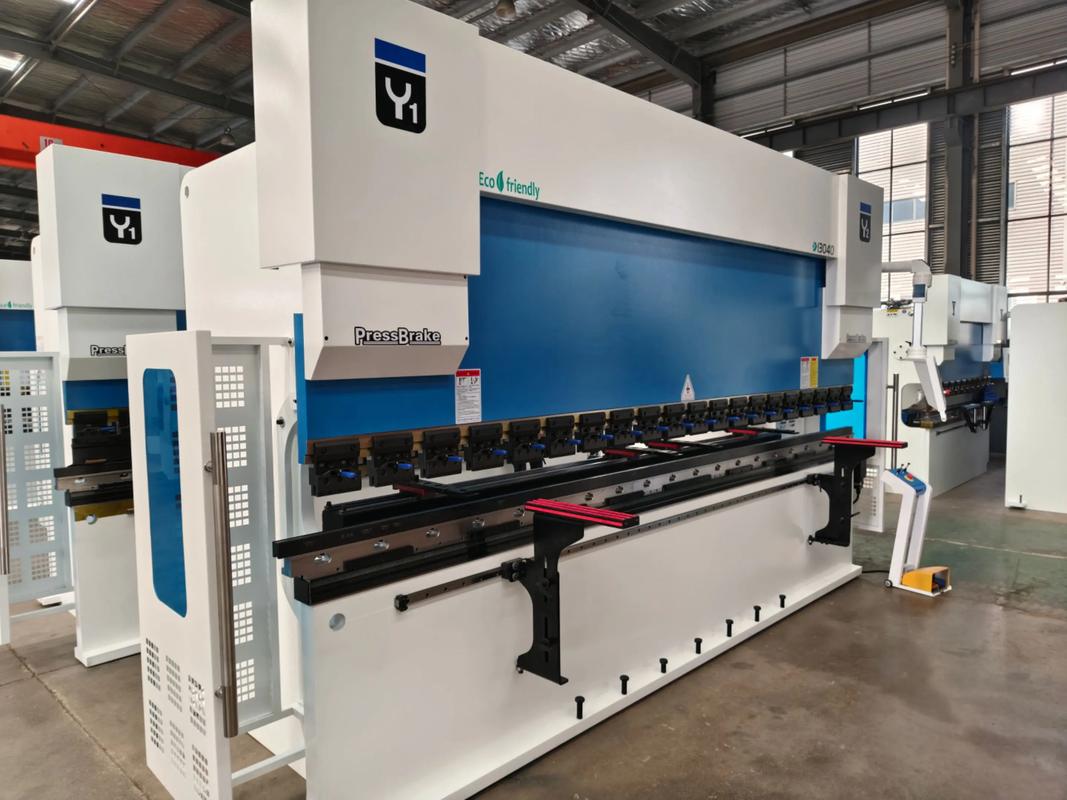
电液伺服数控折弯机角度激光检测现场
电液伺服数控折弯机角度激光检测现场

激光切割的真相——快,但不一定省

激光切割的真相——快,但不一定省
激光切割的真相——快,但不一定省
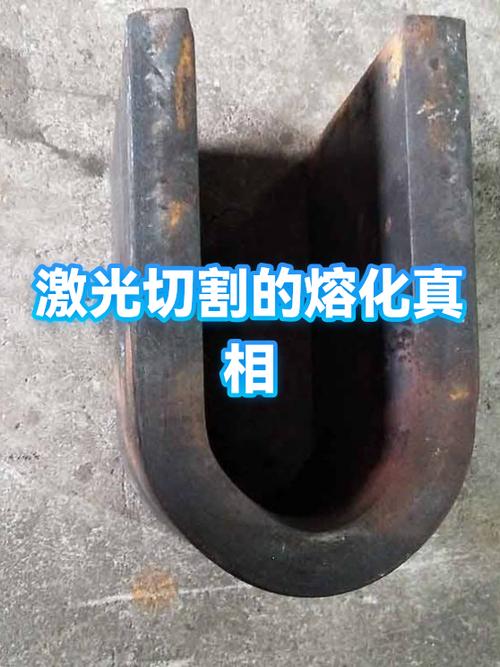
这几年光纤激光切割机都普及了,切薄板那叫一个快,滋滋滋跟切纸似的。可有些老板觉得”只要激光切就是省钱”,那就大错特错。 记得有次接了一批 12mm 厚的不锈钢件,客户指定用光纤激光切,说怕等离子割面太糙。结果切出来,断面下半截全是挂渣,淬硬层厚得后来攻丝断了两根丝锥。更麻烦的是,热影响区导致后续折弯时,沿着切割边出现了细微裂纹。最后只能改工艺——厚板还是得老老实实上等离子或火焰切割,留余量再精加工,或者干脆用光纤激光搭配高压氮气,但成本一下就翻上去了。 问:”光纤激光切割厚板真的比二氧化碳激光好吗?” 答:各有各的坑。光纤切薄板速度秒杀二氧化碳,维护成本低,电光转换效率高,中薄板加工性价比无敌。但切 8mm 以上的碳钢或不锈钢,断面粗糙度和垂直度往往不如二氧化碳激光,而且容易产生毛刺。二氧化碳激光切厚板断面光洁,但设备贵、耗电大、光路调整麻烦。所以想省钱?先分析你主要加工什么材料、多厚、什么断面要求。别被卖机器的忽悠了。✅

省钱的表面处理,往往最费钱

表面处理是门玄学。同样一个机箱,要求防锈耐盐雾 72 小时。为了省成本,选了便宜的前处理液,磷化做得马马虎虎,粉末喷涂也找了家最低价的作坊。头一个月没啥事,第二个月客户就拍来照片:螺丝孔周围开始起泡,折弯边涂层剥落,像得了皮肤病。 这事儿气得我拍了桌子。后来老老实实换成锌系磷化 + 户外耐候纯聚酯粉末,价格贵了 40%,但再没出过投诉。粉末喷涂的前处理比喷涂本身重要得多!脱脂不彻底,磷化膜太薄或不均匀,涂层附着就是木桶最短那板。 问:”钣金喷塑前处理磷化到底重不重要?” 答:太重要了。磷化膜能成倍提高涂层附着力,还提供一定的耐腐蚀底子。没有磷化,仅靠物理打磨,喷塑后可能几天就掉漆。如果是户外产品,还要铬化或硅烷处理,再喷底粉加面粉。不要以为自己厂里看不出来就偷工——终端用户的手指和盐雾箱可是铁面判官。💡
钣金件锌系磷化处理线现场
钣金件锌系磷化处理线现场
说一千道一万,钣金加工这行,没有”简单”的活儿。图纸上多思考一步,车间里就少报废一批。你以为省下的,迟早加倍吐出来。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:钣金加工这行,细节才是魔鬼——我从报废泪中学到的教训 https://www.dachanpin.com/a/tg/65880.html

赞 (0)
焊接工艺:你以为焊牢就完事了?一个老工程师的掏心话
上一篇 2026-07-23 17:09:05
表面处理:别再只盯着机床了,这份“面子工程”才是工业的里子
下一篇 2026-07-23 17:47:49

相关推荐

  • 手机:装在口袋里的小世界

    掏出口袋里的方块设备时,我总忍不住想,这玩意儿到底偷偷改变了多少生活细节。以前出门要揣着钱包、钥匙、地图,现在攥着一部手机就能搞定大半事儿 —— 买早餐扫个码,坐地铁刷个脸,连跟朋友约见面,发个实时定位就不用反复解释 “我在 XX 路口旁边的树底下”。 记得去年夏天去外地旅游,本来还担心会迷路,结果打开导航跟着语音走,连小巷子里的老字号小吃店都没错过。晚上在…

    2025-09-05
  • 佛:穿越千年的心灵回响

    佛,这个承载着千年智慧的词汇,在不同文化语境中始终散发着温润而深邃的光芒。它并非单纯指向某一个具体的偶像,更多时候是对觉悟者的尊称,是人类对超越烦恼、抵达心灵澄明之境的精神向往的凝聚。从古老的恒河流域到广袤的中华大地,再到东亚、东南亚的诸多国度,佛的意象与理念已渗透进文明的肌理,成为无数人精神世界的重要支撑。理解佛的内涵,需要拨开历史的尘埃,从其核心要义、形…

    2025-09-17
  • 锻造工艺的实战笔记:从模具开裂到锻件折叠,我们学到了什么?

    上个月,车间那套新模具又TM开裂了。第三套。 明明用的是进口H13,热处理工艺也按规范走的——真空淬火+三次回火,硬度48-50HRC。结果打了不到两千件,型腔底部径向裂纹。老板的脸比淬火油还黑。说实话,那一刻我真想把手里的工艺卡撕了。 但冷静下来翻记录,才发现问题出在一个极小的细节:预热时间。夜班兄弟为了赶产量,模具装上去直接干,热电偶显示不到200℃就开…

    投稿 2026-07-18
  • 二手车市场里的两场博弈:有人抱回炸弹,有人捡着宝藏

    阿凯至今记得三年前那个闷热的下午,车商拍着大众高尔夫的引擎盖说 “个人一手车,全程 4S 店保养” 时,指尖沾着的机油味。那是他工作第三年攒下的全部积蓄,8 万预算刚好能拿下这辆标价 7.5 万的 “精品代步车”,内饰崭新得像刚出厂,里程表停在 3 万公里的位置,一切都完美得恰到好处。 他没多想就交了 5000 元定金,合同是车商早已备好的格式文本,密密麻麻…

    2025-09-22
  • 变频驱动(VFD)到底怎么调才不烧钱?一位老电工的吐血经验

    说实在的,变频驱动(VFD)这玩意儿,现在几乎烂大街了。去车间里转一圈,到处嗡嗡响。但你真的用对了吗?省电?调速?别逗了,要是那么简单,就不会隔三差五炸机、烧电机、干扰得PLC抽风了。我在这行泡了二十年,有时候看到新手瞎搞,真是又气又好笑。好吧,今天不聊虚的,就扯扯那些手册上不写、厂家不说,但你肯定会碰上的破事儿。 选型的时候,你脑子进水了吗? 首先记住一句…

    2026-06-04

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息