
热处理:车间里那看不见的战争

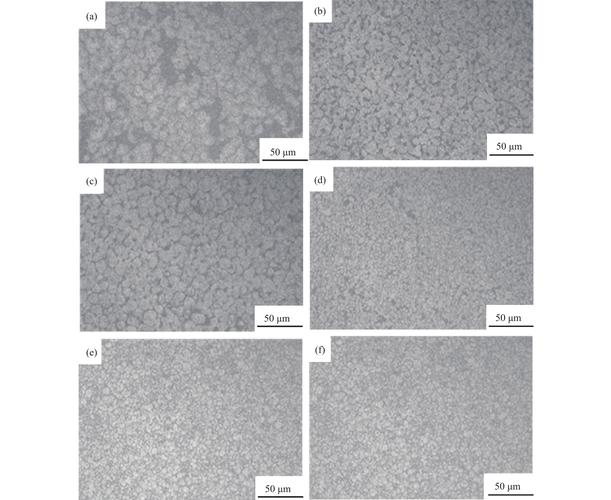
搞了二十年热处理,最怕半夜电话——不用接起来,光听那个振动节奏就知道,肯定又是淬裂了。上周三凌晨三点,厂里新来的技术员小周打给我,声音都在抖:“王工,18CrNiMo7-6那批齿轮,油淬后全裂了,晶相报告刚出来……” 我爆了句粗口,套上衣服就往车间赶。路上脑子里已经开始回放整个工艺:渗碳温度是不是跑偏了?扩散阶段碳势是不是设太高?还是说……又是那台老掉了牙的淬火油槽搅拌不均匀? 这种情况,说实话,谁没碰上过?热处理这玩意儿,有点像中医——看不见摸不着,但出了问题就是大事。你觉得不就是加热、保温、冷却嘛,对吧?可真上手,金相组织差一点点,性能就能差出一个数量级。不信你看下面这张图,这是我上个月解剖的一个失效齿轮,表面马氏体和残余奥氏体乱七八糟,层深也不对,典型的回火不足,白亮层的硬度就像过山车。
热处理失效齿轮金相组织显微镜照片
热处理失效齿轮金相组织显微镜照片

淬火:这不仅仅是把铁烧红扔水里

很多人对热处理的印象就停留在打铁匠——铁烧红了往水里一呲,嗤——完事儿。其实那叫淬火硬化,只占热处理家族里的一个分支。真正的现代淬火,变温曲线能画出一幅山水画。就拿冷作模具钢Cr12MoV来说,你得先在800-850℃预热,再缓慢升到1020-1050℃奥氏体化,然后——最关键的来了——冷却必须精确控制。慢了,碳化物析出,硬度上不去;快了,内应力把模具撕得跟地震开裂似的。我见过最离谱的操作:一个老师傅为了“保险”,直接把模具往盐水里丢,硬度是上来了,65HRC,可第二天发现工件崩成了三块。他忘了盐水冷却速度是油的十倍,而且Cr12MoV本来就裂纹敏感性极高。 所以,淬火介质的选择,得看钢种、看形状、看有效厚度。别听某些“经验派”张口就来“油冷就行”,你问他特性温度、最大冷却速度、300℃时的对流阶段冷速是多少?他哑火。现在不少工厂引入了淬火介质冷却性能测试仪,能直接出冷却特性曲线,但有些厂还是靠手感——师傅手往槽边一摸:“嗯,油温差不多80℃,开干!” 哎,我血压都高了。 问:为什么我的Cr12MoV模具淬火后老是开裂?明明工艺温度都对。 答:先别急着怪材料,查三样东西:一是出炉到入油的时间有没有超过20秒?这个钢种对转移时间极其敏感,稍慢点温度一降,碳化物就开始沿晶界析出,开裂风险倍增。二是淬火油是不是老化了,粘度变大,低温冷却能力下降,心部组织转变不同步。三是模具有没有尖角、厚薄突变?淬火前的应力集中必须通过合理的预热和R角设计消除,否则再好的工艺也白搭。💡 我一般建议Cr12MoV淬火前加一道650℃的等温预热,能显著降低开裂率。

真空热处理:真以为是进了太空舱?

大概五六年前,真空炉还没这么普及,我们接了个高铁轴承的单子,要求表面无氧化脱碳,层深公差±0.05mm。普通气氛炉根本做不到,狠心上了真空渗碳。当时觉得这玩意儿好高科技——装料、抽真空、充乙炔、扩散,全自动,出来的工件银白闪亮,跟艺术品似的。可后来发现,光漂亮没用,还得看心部硬度和碳化物形态。
真空热处理车间操作人员装料场景
真空热处理车间操作人员装料场景
真空渗碳有个坑:脉冲式的渗碳方式,如果脉冲时间和流量控制不好,工件表面容易碳黑堆积,特别是盲孔内腔,碳黑堵在里面,后面淬火时冷却不均匀,硬度差4-5HRC是常事。我就吃过亏——一批异形件的盲孔内硬度偏低,最后全报废,直接损失十七万。所以现在上真空炉前,我都要盯着工艺程序:强渗脉冲比、扩散时间、气体流量曲线,必须根据装炉量和表面积实测调整,不能刻舟求剑。 问:真空热处理后工件表面发亮,是不是代表质量一定好? 答:别被颜值骗了!发亮只是没氧化,但微观组织可能一团糟。比如高速钢淬火,如果真空炉的气淬压力不足(往往低于6巴),心部就淬不透,出现大量贝氏体和屈氏体,硬度直线下降。还有,发亮可能意味着脱碳层没去除干净——有些料表面脱碳后淬火得到低硬度的铁素体,虽然也是亮的,但轻磨一下硬度便原形毕露。✅ 所以,真空热处理的验收不光看外观,硬度、金相、残余奥氏体量、表面白层都得上仪器,少一个环节就可能埋雷。

现场管理:测温热电偶的猫腻

现场管理:测温热电偶的猫腻
现场管理:测温热电偶的猫腻
讲到这个,我真想开个吐槽大会。有些厂,热电偶用了三年没校准过,炉温显示920℃,实测可能都跑到960℃去了。晶粒一粗大,冲击韧性掉成渣。去年我去一家外协厂审核,他们井式渗碳炉,测温点的位置居然就在炉盖下方排气口旁边,那地方温度波动最大,跟炉膛有效区温差能达到±15℃。我让他们把热电偶移动到工件附近的实际等效位置,并辅助黑匣子测温,数据一出来,值班的班长脸都绿了——原来他们一直按工艺定的碳势根本不对。 现在好多了,物联网和数字孪生开始落地。我们厂给每台热处理炉加了多点无线测温,配上工艺仿真软件,能实时显示工件截面温度场,连淬火冷却时的心部温度变化都能推算。一旦有偏差,系统自动报警。上个月就避免了一次批量软点事故,数字化不是赶时髦,是真能救命。但说实话,小厂很难投这个钱,所以作为客户方的技术人员,你得亲自去盯,定期用探头炉温跟踪仪做TUS(系统精度测试),否则那炉子哄你十年你都不知道。 问:我们公司准备采购一台新热处理炉,验收时要注意哪些测温方面的问题? 答:先别急着签字,必须做一次九点测温,用炉温均匀性测试(TUS)验证符合AMS2750或者GB/T 9452标准。让厂家把负载或者空载状态下,九个温度记录仪放在你最常用的工作区,记录完整工艺周期的温度曲线。特别注意升温和保温阶段的温度偏差,炉温均匀性一般要求±5℃以内,高要求的±3℃。另外,检查一下控制热电偶和记录热电偶是不是分开的,有些炉子就一根偶,坏了你都不知道。还有,看看碳势控制系统(如果是气氛炉)的反应速度和露点仪准确性,这直接关系渗层质量。❗️ 很多新炉子验收时很漂亮,跑半年后因硅碳棒老化、炉衬破损,均匀性就变了,所以最好定个每季度复测的制度。

成本与哲学:不要总盯着单价看

热处理是典型的隐性成本大户。一件齿轮,冷加工费可能一千,热处理只要八十,但热处理一报废,连带原材料、机加工全打水漂。我常跟老板算账:省2块钱的淬火油,结果模具开裂一次损失两万,哪个划算?可现实里,采购部门只看单价,才不管啥“淬透性”“残余奥氏体”。这行当啊,三分技术,七分管理,剩下九十分全是良心。因为等你发现组织不对,可能已经是客户装车跑了几万公里后的事了。 所以,我现在带徒弟,第一课不讲CCT曲线,讲的是:热处理是时间的艺术,也是对细节的敬畏。你得耐得住性子,天天跟那几百度的高温炉子死磕,把每一次操作当最后一次机会,因为金属的记忆比人长。今晚还得去车间盯一炉新试制的沉淀硬化不锈钢,做固溶深冷时效——这种料对温度和时间敏感得要命,稍不注意,强度能差200MPa。 就这样吧,炉子要升温了。希望每个搞热处理的同行,半夜手机永远别响。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:热处理:车间里那看不见的战争 https://www.dachanpin.com/a/tg/65882.html

赞 (0)
表面处理:别再只盯着机床了,这份“面子工程”才是工业的里子
上一篇 2026-07-23 17:47:49
电镀实战:从镀液起泡到三价铬选型,十年老鸟的血泪经验
下一篇 2026-07-23 18:25:14

相关推荐

  • AI 就在身边:那些悄悄改变我们生活的小惊喜

    每天早上醒来,你有没有发现身边多了些 “聪明伙伴”?可能是手机里精准推荐你喜欢歌曲的音乐 APP,也可能是帮你规划最优上班路线的导航软件,甚至是家里能根据你的习惯调节温度的智能空调 —— 这些背后,都藏着 AI 的身影。以前总觉得 AI 是科幻电影里的高科技,离普通人很遥远,可现在它早已渗透到生活的方方面面,用各种贴心的小细节,让日子过得更轻松。 就拿办公来…

    2025-08-29
  • 医院里的 24 小时:那些守护生命的日常

    医院的走廊总是弥漫着一股独特的气息,消毒水的清爽中夹杂着药品的微苦,偶尔还会飘来食堂饭菜的香气,这些味道交织在一起,构成了生命守护之地特有的味道。在这里,时间似乎有着不同的流速,有时慢得让人煎熬,有时又快得让人措手不及,每一分每一秒都可能关乎一个生命的走向。从门诊大厅到住院病房,从急诊抢救室到手术室,每个角落都在上演着与健康相关的故事,这些故事里有焦虑与期盼…

    投稿 2025-09-08
  • 别再把老师傅的手艺当玄学:真实可落地的工业经验推广到底该怎么做

    上周去江苏一家做高精度汽车结构件的厂,蹲在车间跟干了22年的老班长聊了3小时。临走他塞给我个皱巴巴的线圈本。上面记的全是他摸了半辈子设备攒的小窍门:什么型号的数控刀在切削45号钢时进刀量压到多少不会崩刃,换班的时候听主轴声音就能判断轴承间隙差了多少,甚至换切削液的时候要加多少比例的防锈剂才不会在梅雨季让工件长锈。我当时就愣了。这么金贵的东西,厂里居然没几个人…

    投稿 2026-10-14
  • 陈阿姨家的 “魔法”:藏在日常里的物联网故事

    陈阿姨搬进新小区的那天,儿子特意提前过来帮她摆弄家里的各种 “新玩意儿”。客厅墙上挂着的智能屏能语音控制灯光,厨房的冰箱会提醒鸡蛋快吃完了,就连阳台的洗衣机都能通过手机远程启动。“这些东西能靠谱吗?” 陈阿姨一边擦着智能电饭煲,一边忍不住嘀咕。她活了大半辈子,习惯了开关自己按、饭菜自己盯,总觉得这些 “靠信号干活” 的设备没那么实在。 真正让陈阿姨改变想法的…

    2025-09-11
  • 帕累托分析:车间里那20%的“祸根”到底怎么揪?

    上个月,我们厂子传动轴加工区废品率突然飙到5.8%。质量部老张翻出三个月的数据,画了张帕累托图。结果呢?光是一道“磨削烧伤”就占了缺陷总数的43%,加上“圆柱度超差”、“表面波纹”,前三大项合计接近80%。 很多人以为帕累托分析就是画个柱状图,标出“二八比例”。没那么简单。它是帮你把混乱的数据排成队,让关键的少数浮出水面。这个定律的源头,是意大利经济学家帕累…

    投稿 2026-08-14

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息