我的一次惨痛教训
那天凌晨三点,生产线突然停了。一批本该镀亮镍的汽车配件,出来全是麻点。说实话,我当时头皮发麻——这已经是三个月来第四次出现类似问题了。客户那边催得紧,老板脸色铁青。我蹲在槽边拿手电筒照,镀液表面漂着一层油花,Hull Cell 试片简直没法看。
干了十几年电镀,这种抓狂的时刻并不少见。没错,电镀就是一门“睁着眼睛睡觉”的手艺。你以为参数都调好了,pH、温度、电流密度,全在纸上画得漂漂亮亮,可镀液是个活物,它随时会翻脸。那次事故后来查清楚,是前处理除油不彻底,加上光亮剂分解产物积累。可损失已经造成了,十几万,还有信任。
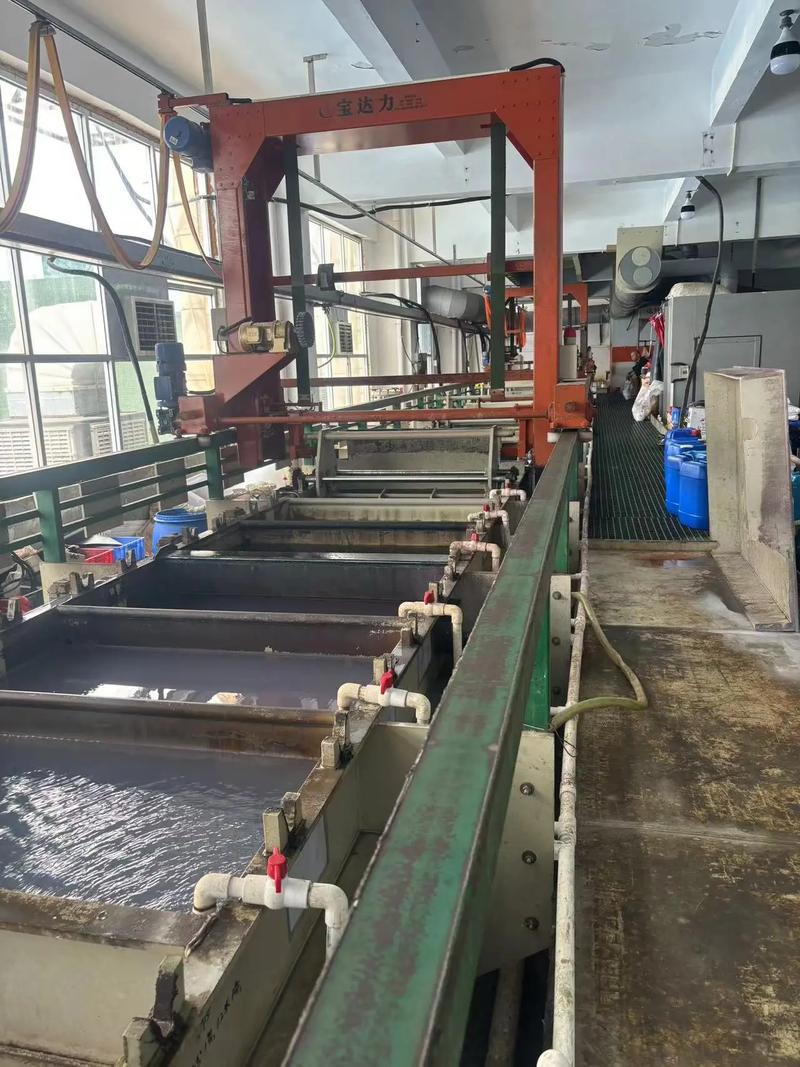
所以我现在带新人,第一件事不是教他们挂活,而是让他们学会“听”镀槽的声音。比如阳极析氧的嘶嘶声,阴极移动的节奏,甚至镀液颜色的一点点变化。这些比任何SOP都管用。
电镀到底靠什么?别光盯着直流电源
很多人以为电镀就是把零件泡在槽子里,通上电就好了。错!大错特错。电化学的浪漫,全在那些看不见的细节里。添加剂,才是真正的幕后黑手。载运剂、平整剂、光亮剂,这三大员必须精密配合。有一点失衡——喏,上面的事故就来了。
比如镀镍,光亮剂多了,镀层发脆;少了,亮度不够。可你也不能只看赫耳槽试片,因为试片的电流密度分布跟实际零件完全是两码事。做过深孔镀铬的都知道,凹处的电流密度可能只有高区的十分之一,这时候就得靠辅助阳极或者脉冲电源来救命。

脉冲电镀这几年很火,尤其是镀金、镀银。周期换向脉冲能打到原来直流根本到不了的深孔。不过话说回来,设备贵,维护麻烦,很多小厂玩不转。我见过一车间,花了三十万上了脉冲电源,结果操作工还是按老习惯调参数,把占空比搞错了,镀出来的金层疏松得像海绵。
问:为什么电镀后的零件总会有针孔?我怎么都调不好。
答:针孔大部分是气泡惹的祸,要么是析氢,要么是镀液表面张力太大,气泡排不出去。先看看阴极移动够不够猛,或者加点润湿剂。如果还不行,查查镀液里是不是有机物污染了,过一遍活性炭。还有一种可能,你前处理酸洗过头,基材表面有微坑,镀层上去直接复制了。
问:三价铬和六价铬电镀,到底差在哪里?是不是三价铬完全无毒?
答:别被宣传骗了!三价铬只是毒性低,不是无毒。六价铬是臭名昭著的致癌物,废水处理极其麻烦,很多地方都禁了。三价铬镀层色泽偏暗,要加特殊添加剂才能接近六价铬那种冷白光。但三价铬的分散能力比六价铬好,覆盖力更强,不容易烧焦。问题是它的镀液对金属杂质特别敏感,一点点铜离子混进来,镀层就发灰。所以管理起来更费神。环保是趋势,但别指望三价铬能像六价铬那么“皮实”。
环保风暴下的生存法则
这两年环保督查,电镀园区时不时关停整顿。我认识好几个老板,直接把手工线卖掉,上了全自动碱性锌镍合金线。没办法,含氰电镀迟早要退出。碱性锌镍合金,耐盐雾能到1000小时,汽车件都在转这个工艺。但温度控制变态,必须维持在25±2℃,不然合金比例飘,耐蚀性就全毁了。
废水处理更是心头大患。铬酸雾回收、镍回收、中水回用……每一环都是钱。头疼归头疼,但也不是不能做。我见过一家厂,把逆流漂洗做到极致,最后几级漂洗水直接能回到镀槽补加,水的回用率达到85%。其实老电镀人都明白,环保做好了,省下来的水费和排污费,长期看是赚的。
不过,有些“新技术”我是持保留态度的。比如那种号称“环保无氰镀金”,用亚硫酸金钠体系,镀层硬度高,但是微孔率也高,根本过不了硝酸蒸汽试验。卖添加剂的厂家吹得天花乱坠,真正出问题了,他们人影都没了。所以,选工艺一定要自己打试片,做盐雾,测结合力,别听故事。
有个经常被忽视的问题:挂具。挂具的导电、绝缘、退镀,直接影响电镀质量。我见过某个厂镀装饰铬,挂具钩子上的绝缘胶破损了,造成局部漏电,镀层厚度分布乱套。他们居然查了半个月才发现。所以,别光盯着镀液,挂具也该定期检查。
问:现在搞电镀自动化,是不是就不用老师傅了?
答:天真。自动化只是把重复劳动省了,但工艺调试、故障排查,还得靠经验。一条全自动线,传感器几百个,任何一个误报都可能停线。比如液位传感器被结晶糊住,系统以为没水了,拼命加水,结果稀得一塌糊涂。这些坑,机器不会告诉你,只能靠懂行的人盯着。而且,自动线对前处理一致性要求极高,来料稍微有点锈,整批报废。老师傅的眼睛,比什么视觉检测都毒。
一些真心话
电镀这个行业,越干越觉得水深。表面处理的学问,一半是科学,一半是艺术。我有时候觉得,我们就像在金属上画画,只不过颜料是金属离子,画笔是电流。那种从槽子里捞起一个亮晶晶的零件的瞬间,成就感是实打实的。尽管有环保压力、成本压力、客户越来越变态的要求,可每当解决一个难题,优化一个工艺,那种兴奋,跟第一次镀出合格零件时一模一样。
这几年,我陆陆续续在笔记本上记了上千条镀液故障记录。翻看时,就像看自己的错题本。有些弯路是必须走的,但有些是可以绕开的。希望分享的这些经历,能让同行少交一点学费。

如果想深入交流,可以随时参加各地的电镀行业协会会议。我更推荐去展会,摸一摸最新的添加剂样品,跟那些搞了一辈子电镀的老工程师聊聊。他们嘴里的话,比任何教材都值钱。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:电镀实战:从镀液起泡到三价铬选型,十年老鸟的血泪经验 https://www.dachanpin.com/a/tg/65883.html