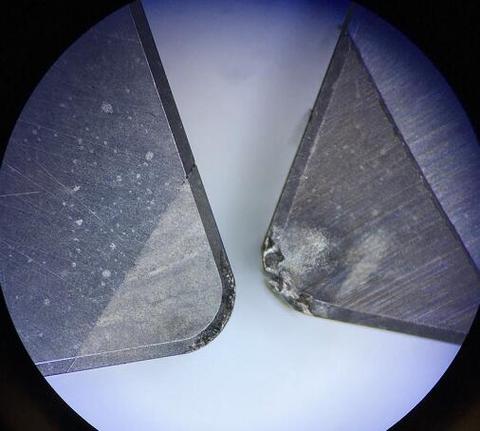
做磨削的,谁还没被烧伤的问题搞疯过?上周我还在车间对着一个淬硬齿轮轴发愁——明明参数都对,磨出来表面偏带一层焦蓝色的氧化膜……说实话,那一刻真想摔量具。
磨削烧伤,这四个字太常见了,常见到很多老师傅都觉得“不碍事”。但真不碍事吗?你要是做航空件、轴承环,哪怕一丝显微硬度下降,都可能埋下疲劳失效的雷。我见过最惨的案例,一个做模具顶杆的厂,因为烧伤导致杆部早期开裂,整批退货,赔了三十多万。老板脸都绿了。
别急着调参数——我先问你,你多久换一次砂轮修整?用的是什么冷却液?喷嘴角度对不对?这些细节,课本上可不会全教你。

烧伤不是凭空来的:磨削区的“微观炼狱”
磨削区温度多高?瞬间能到 1000°C 以上。但冷却液进不去啊——砂轮高速旋转形成气障层,液体被弹开。工件表面那层金属就像被反复淬火,马氏体分解,渗碳体析出,还可能出现拉伸残余应力。最坑的是,烧伤层往往就几十微米,肉眼根本看不出。
我常用硝酸酒精腐蚀法检测,简单粗暴:磨个截面,滴上 4% 硝酸酒精,烧焦的地方一腐蚀就发暗。可这毕竟是事后检查。干活时还得靠经验——听声音,看火花,摸振纹。是的,摸!停机后戴手套快速一蹭,手感发涩、甚至有点黏,十有八九烧了。但别学我,烫出泡了我不负责,哈哈哈。
你说高科技?现在有巴克豪森噪声法、涡流检测可以在线监测,可一套系统下来几十万,中小厂谁舍得装?老板宁愿买保时捷。所以,预防还得从根上挖。
砂轮选型:你还抱着白刚玉不放?
很多厂一做淬硬钢,闭着眼睛选白刚玉砂轮。便宜是真便宜,但自锐性差,磨钝了硬挤,热量狂飙。我真想摇醒他们:醒醒吧!现在陶瓷刚玉、CBN 砂轮性能翻倍啊。陶瓷刚玉微晶颗粒,磨钝会微破碎,始终露新刃,切削力稳定,温度低。我试过一款进口陶瓷刚玉砂轮磨 Cr12MoV,磨削比能降了 20%,烧伤率直线下降。当然,价格贵三倍——但算上减少的废品率、修整时间,回报周期也就三个月。
不过话说回来,CBN 砂轮虽然好,可不是万能药。磨软钢、磨不锈钢,CBN 反而容易堵塞,化学亲和力也会让磨粒磨损加剧。这时候普通刚玉加足冷却液可能更划算。选砂轮就像谈恋爱,合适最重要。
冷却润滑:别直接怼个水管就完了
我参观过不少厂,冷却液喷嘴歪七竖八,有的对着砂轮罩瞎喷,真正进切削区的没几滴。还有用老式乳化液的,都起沫发臭了还不换,那个味儿……呕!
要想降温好,必须高压、大流量、定向喷射。现在流行鞋形喷嘴或针式喷嘴阵列,直刺入砂轮气障层。我有次给一台数控磨床改成 60bar 高压供液,烧伤率立刻降了 70%。但流量大了,过滤必须跟上,否则碎屑循环划伤表面。过滤精度一般都是 20 微米以下,纸带过滤或磁性分离器得配好。
还有油基冷却液!有些超精磨、螺纹磨必需用油,润滑性一流,但易起火。我差一点烧过一台机床,就因除雾器没开,油雾遇火花爆燃。后来强制装了 CO2 灭火器,并定期清理管道沉积。安全不是开玩笑的。
问:“用油雾润滑取代冷却液行不行?我觉得环保又干净。”
答:“千万别!油雾润滑冷却能力极弱,只适合微量润滑轻切削。磨削热量巨大,非得大量冷却液把热带走。用油雾等于让工件干烧,不出十个零件砂轮就堵死,工件表面烧得跟锅底一样。别拿干活开玩笑。”
问:“磨削液浓度高点是不是更好?我看有的师傅越浓越安心。”
答:“浓度过高反而不好!一般乳化液 3%-5%,高了容易起泡,散热变差,泡沫还会影响供液压力的稳定性。而且浓液黏糊糊,粘上铁屑不易冲洗,反而划伤工件。浓度过低更不行,防锈性、润滑性全无。用折光仪每周测一次,别凭感觉。”

工艺参数:不是一味降速度就安全
常见误区:磨削工觉得进给量小、速度慢就安全。太天真。磨钝的砂轮即使进给 0.005mm,滑擦和耕犁作用产生的热量依然巨大,而且热量积聚时间更长。有时候适当增加工件速度或加大进给,让磨屑变厚,反而能快速带走热量。
我摸索出的土办法:先听声。正常磨削声连续均匀;出现间歇性尖叫,砂轮钝了或振动;闷响低沉,可能烧伤在即。看火花,要橙黄均匀,偶尔冒出白炽爆花就是磨粒脱落或硬点。别迷信理论参数,现场才是试金石。
还有断续磨削,比如在工件上开槽、用开槽砂轮,间断切削减少热累积,但易产生振动,对机床刚性要求高。适合粗磨,精磨慎用。
最新实践:智能化磨削在敲门了

近两年去展会,看到不少国内厂商推磨削自适应系统:通过声发射传感器监测磨削状态,一旦砂轮钝化立刻触发修整,同时温度传感器实时关联冷却流量。日本一家公司甚至搞出 AI 预测模型,输入材料牌号、砂轮规格,就能给出优选的参数组合。我试用了下,偏差不超过 10%,但需要大量数据训练。小厂目前玩不起。
不过也有低成本方案:在机床主轴箱贴个振动传感器,连接手机 APP,超过阈值报警。几百块的事,能避免很多烧伤报废。我给我那台老外圆磨装了,真管用。
最后再强调一句:烧伤不是命中注定,是你没用心。换个砂轮,调好冷却,少偷点懒——这些比事后花大价钱检测、返工强一万倍。下次看到焦蓝层,别只怪材料硬,先从自己身上找原因。
磨削加工这门手艺,细心、耐心、再加一点较真,才能出好活。共勉!
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:磨削加工:别让磨削烧伤毁了你精密零件! https://www.dachanpin.com/a/tg/65888.html