热处理变形:老师傅的噩梦,还是可控的精度游戏?

热处理变形?哈,这个问题,我从入行听到现在。二十多年了,还是天天有人问。 有时候我觉得,它就像车间里的幽灵——你明明算好了尺寸,淬完火一量,废了。那种挫败感,没法说。 不过话说回来,真要把它当玄学,那也没进步了。

变形这回事,到底是谁的锅?

一句话:内应力。热应力、组织应力,俩兄弟一唱一和,就把你的工件扭成了麻花。 先说热应力。加热时外面先热,芯部还冷着,外面想膨胀,芯部不让——压应力上来了。冷却是,外面先冷收缩,芯部还膨胀着,又拉又扯。记住了,温差越大,变形越狠。 组织应力更阴险。奥氏体转马氏体,体积膨胀,不是均匀胀,是这里胀一点、那里胀一点,应力集中。特别是尖角、薄壁处,开裂分分钟的事。
淬火过程中工件内部组织应力分布示意图
淬火过程中工件内部组织应力分布示意图
说到这里,想起十年前一批齿轮,齿面磨削后全翘了。查来查去,预处理没搞均匀,带状组织严重,淬火后变形量差了0.3mm。0.3mm!对汽车齿轮来说,直接报废。老板脸都绿了。

真空热处理:是万能解药吗?

问:“现在都说真空炉好,变形是不是小很多?” 答:“小?确实小。但你说万能?想得美。” 真空热处理最牛的是无氧化脱碳,表面光亮,对疲劳强度好。加热靠辐射,温升均匀,尤其适合细长杆、薄壁件。但冷却呢?气体淬火,高压氮气或氦气,冷速比不上油,马氏体转变不完全,硬度上不去,还得回火调。而且真空炉贵啊,小厂买得起?维护也麻烦,电极、绝缘件,隔三差五检查,不然打弧烧料。 有一次做铝件固溶,真空炉加热到530℃,保温6小时,出炉喷水淬火。结果还是弯了。后来才想通,挂装方式不对,自重就把软态的铝件拉变形了。所以,装炉方式、工装设计,不比加热冷却次要。
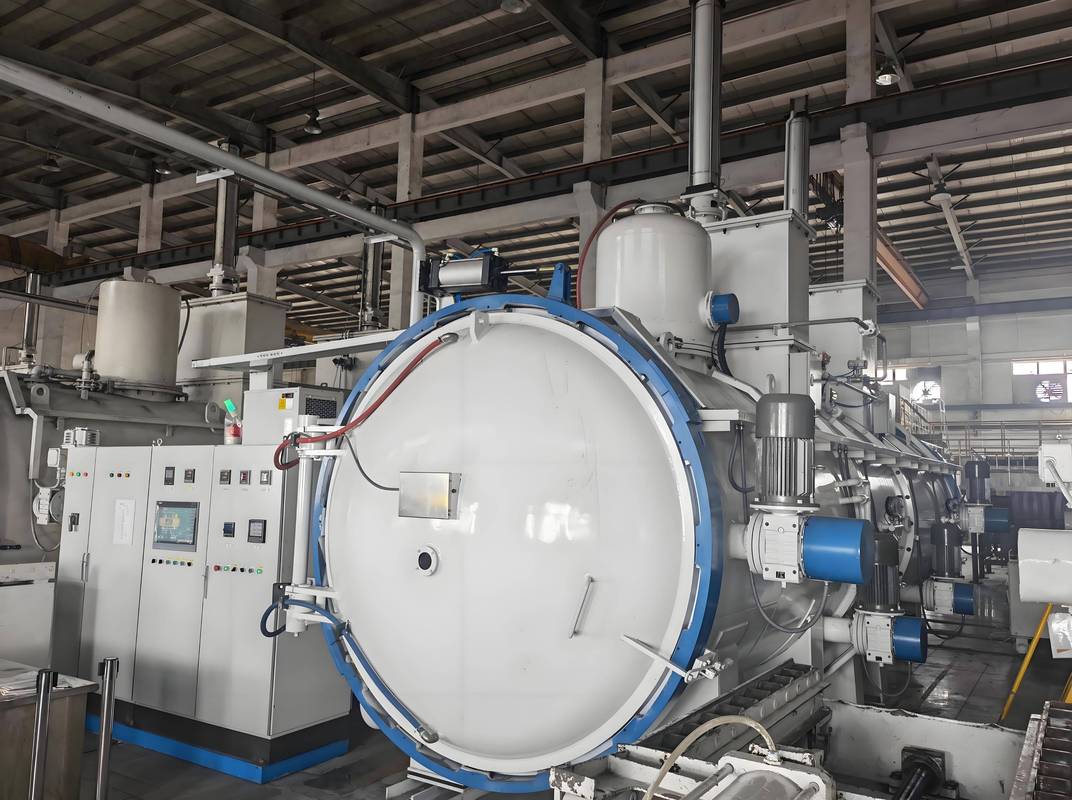
卧式真空热处理炉内部工件码放实例
卧式真空热处理炉内部工件码放实例

模拟软件:锦上添花还是雪中送炭?

模拟软件:锦上添花还是雪中送炭?
模拟软件:锦上添花还是雪中送炭?
这几年,热处理模拟很火。说是能预测变形趋势,优化工艺。我试过几款,DANTE、SYSWELD,甚至ABAQUS自己搞子程序。 实话讲,模型准不准,全靠数据喂。材料的高温力学性能、相变动力学参数,你从哪来?手册数据?那是标准试样,跟你实际钢号、铸锻状态差远了。人家钢厂每批成分波动,影响多大,模拟算得出? 但你说没用?也不是。做定性分析,比如看看某个尖角是不是应力集中,对比两种冷速的变形趋势,还是值回票价的。至少少走很多弯路。尤其大件,试错成本太高,模拟一下,心里有底。 问:“那现在搞数字化车间,热处理能不能全自动闭环控制?” 答:“你这问题够大的。闭环?理论上可以。测温、测碳势、控压,这都不难。难的是在线测变形,实时反馈补偿。目前也就是用激光扫描工件尺寸,但得冷却到室温,那还叫实时?所以,更多是半闭环:工艺参数自动调节,变形靠后续矫直或预留余量。全闭环,10年内还得靠人盯。”

实战里的野路子:少花钱也能控变形?

别笑,有时候土法子真管用。 比如轴类件,淬火前先预弯,反向抵消。听着糙,但比事后压床矫直省事多了,内部残余应力还小。当然,这得老师傅摸清规律,量化很难。 还有压淬模。齿轮渗碳后,直接上压床油淬,压到100℃再取出来。一套模具几十万,但一片齿轮几百块,批量大了,合算。 再一个,热水淬火。80℃的油,冷速比冷油慢一点,低温区却更快,为啥?因为油的粘度低。有人不理解,说淬不硬。其实对某些中碳钢,热水淬能正好避开鼻尖,又减缓马氏体转变的急冷,变形量能降30%以上。当然,要小心着火❗。 我见过最绝的:不对称工件,一边绑铁丝加重,改变入液时的重心,让冷却尽量同步。这算是流体力学加经验主义的胜利吧。 说到底,热处理变形控制,是一个系统工程。从材料、锻造、预先热处理、机加工残余应力,到最终的热处理工艺、工装、冷却介质、操作细节,哪个环节掉链子都不行。 有人说,现代制造业,公差越来越紧,热处理变形就是瓶颈。我倒觉得,正是这个瓶颈,逼出了许多创新。没有它,我们可能还在原地踏步。 处理多了,手感也就有了。就像厨师看火候,没哪本书能全教会。
热处理工程师在车间现场用卡尺测量淬火后轴类件变形量
最后一句:别怕变形,怕的是不理解它。理解了,它就是精度的一部分。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:热处理变形:老师傅的噩梦,还是可控的精度游戏? https://www.dachanpin.com/a/tg/66011.html

赞 (0)
表面处理那些事儿:为什么你的螺丝总生锈?
上一篇 2026-07-25 11:48:54
电镀实战札记:镀锌、镀铬与阳极氧化的那些门道
下一篇 2026-07-25 12:26:56

相关推荐

  • 表面处理:选错工艺,再好的零件也白搭

    说实话,干了二十年机械,最头疼的就是表面处理。图纸上标得再漂亮,一到这环节,各种幺蛾子——起皮、色差、盐雾测试过不了。你说气不气人? 电镀是不是万能药? 很多人一提到防锈,脑子里就蹦出电镀。镀锌、镀铬、镀镍…没错,电镀确实是应用最广的表面处理,成本相对可控,效果立竿见影。但问题来了——氢脆!高强度螺栓如果没做去氢处理,装上没俩月就断了。这种事我见…

    2026-06-22
  • 工业用能优化:从挖漏到调度,制造企业的真金白银节能账

    上个月跑珠三角调研,进了一家做五金冲压的中型工厂,老板拉着我去看配电室的缴费单,指着去年的峰电账单骂街——峰价涨了两成,一年下来多掏快八十万,相当于小半年的纯利润没了。 别盯着大额设备换新,先把“跑冒滴漏”挖干净 很多工厂老板一说起工业用能优化,第一反应就是攒钱换节能锅炉、换永磁电机,动辄几百万砸进去,回本要五六年,现金流压得直喘。说实话,九成以上的制造工厂…

    投稿 2026-09-18
  • 雾计算(工业):为什么工厂车间急需这种“接地气”的架构?

    去年在浙江一家汽配厂,我看到产线上的机械臂突然僵住,红灯狂闪。值班工程师满头大汗:“数据延迟!云端指令两秒才到,这要是在压铸环节,模具早报废了。”——哎,又是云计算的锅。 说实话,工厂早就不是那个靠老师傅耳朵听故障的年代了。一个中等规模的智能车间,每天产生的传感器读数、设备日志、视觉图像……轻松破TB。全部丢上云?⚠️ 带宽吃不消,延迟更要命。于是,雾计算捅…

    2026-06-04
  • DMAIC的“M”有多难?——一位老质量人的测量阶段碎碎念

    在车间转悠了二十年,我最怕听到那句话:“先把数据收上来再说。”——没有计划的测量,就是耍流氓。真的,我见过太多项目,死得不明不白,回头一看,全栽在测量阶段。六西格玛(DMAIC)里,定义(Define)阶段大家还能装模作样画个SIPOC,一到测量(Measure),就开始凭感觉、抄作业,最后分析(Analyze)阶段对着满是噪声的数据抓瞎。 说实话,测量阶段…

    2026-07-01
  • 别拿砍预算当变革:2024年制造端的工业组织变革真的在换骨架

    上周去苏南跑了三家做精密结构件的工厂。全在变。没有一家是照着三年前咨询公司给的”数字化转型组织架构图”抄作业的,反倒把之前画在PPT上的、写在岗位说明书里的那套科层制架子,拆得七零八落。说实话,前几年跑工厂见的所谓工业组织变革,十有八九是换个部门名字、调几个分管领导、把预算砍个20%就交差,今年跑下来的感受完全不一样——大家是真的在拆…

    投稿 2026-11-07

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息