
上个月在宁波一家汽配厂,眼睁睁看着一台六轴机器人把缸盖螺栓拧滑丝了。铝屑飞出来那一刻,旁边的老师傅骂了句脏话,我反倒有点兴奋——这场景太典型了,不写出来对不起干了十五年装配的我。工业装配这行,外行看的是机械臂跳舞,内行盯的全是这些要命的细节。
拧紧螺栓,远比你想象的难缠
很多人都以为螺栓拧紧就是“啪”一声到位。天真了。螺纹咬合状态、摩擦系数波动、甚至气温变化都会让扭矩-转角曲线漂得妈都不认识。去年有个项目,同一批缸体,上午拧得好好,下午批量报警——查了两天才发现,是中午换班后清洗液浓度变了,残留的防锈膜厚度差了零点几微米。就这一点点,摩擦系数变了,监控窗口直接炸。后来我们强制加了清洗后吹干工序,又引入超声波扭矩-转角联合监控,才算把CPK拉到1.67以上。说实话,螺栓连接是工业装配的魂,它要是不稳,整个结构可靠性就是纸上谈兵。

现在好一点的产线都开始用闭环拧紧轴,带动态扭矩补偿。但你以为买了设备就万事大吉?天真MAX。还得懂工艺开发。比如软连接(带铜垫片)和硬连接,拧紧策略完全两码事,硬连接用扭矩法还行,软连接就得走角度控制,不然垫片压缩量离散能把密封性毁掉。这玩意儿没有教科书,全是血泪堆出来的经验。
自动化装配线:不是买来就能用的积木
前些年“黑灯工厂”概念火的时候,多少老板一拍脑袋就要上全自动装配线。结果呢?我见过最离谱的一条产线,投了三千多万,OEE不到60%。为什么?因为产品换型时间长达四个小时,而他们每天要换五六种。那套夹具的切换设计简直是灾难——定位销还是手动拧的,根本没有快换模块。后来咬牙改成零点定位系统,加上RFID自动识别工装,换型才缩到十五分钟。但这笔改造费又扒了一层皮。
所以每次有人问我“自动化装配线效率高吗”,我都要反问一句:你的产品族到底有多杂?批量有多大?如果年产量不足五万件且型号超过十种,我甚至会建议保留人工工位,只在关键工序局部自动化。见过太多打肿脸充胖子的,最后连维护成本都覆盖不了。不过话说回来,协作机器人这两年确实降门槛了,尤其是力控和视觉导引进步飞快,一些小批量装配场景突然就划算了。
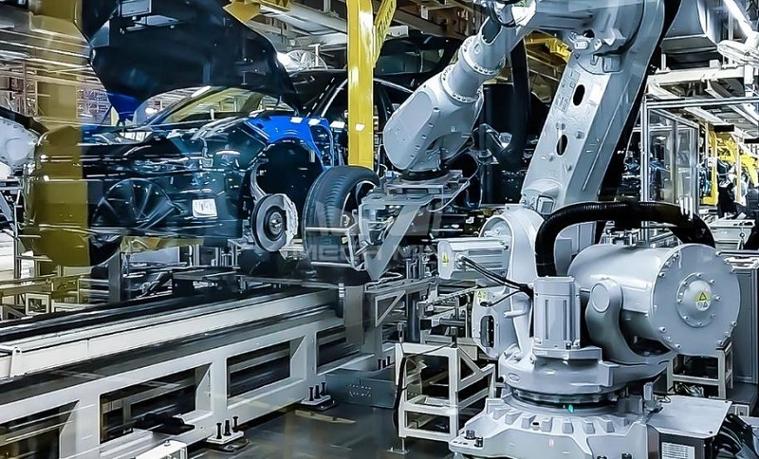
说到这里忍不住吐槽:有些集成商吹得天花乱坠,视觉精度号称±0.05mm,结果现场光照一变就瞎,还要配遮光罩、补光灯、隔三差五标定。后来我们自己搞了个双激光轮廓仪加2D视觉的复合方案,才算把自适应装配做稳当。但这种方案开发周期长,中小企业根本耗不起。
工业装配的柔性,不是万能药
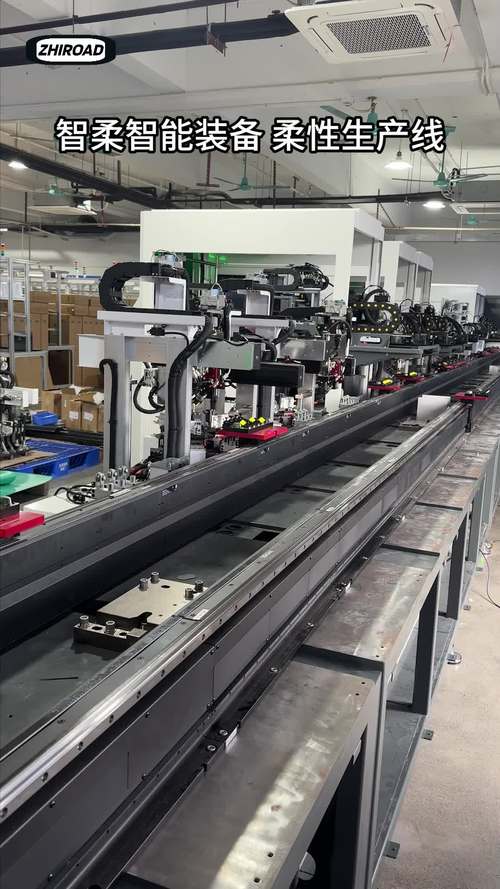
柔性是个好词,但被用烂了。真正的柔性装配线,核心在工装、供料和检测这三个环节。工装要能快换,供料要能应对不同来料姿态,检测要能自适应判定。缺一个,就是假柔性。举个实例:某新能源电池模组装配线,电芯来料高度差有时超过0.3mm,传统吸盘根本没法稳定抓取。最后是上了气动浮动夹爪加上激光测距补偿,才解决了。但这就意味着每个电芯的抓取节拍多了0.8秒,整线效率降了5%。值不值得?看你的质量要求和不良成本了。
💡 问:柔性装配线真能适应所有产品吗?
答:不能。实际上,真正能“柔性”的范围非常窄。通常只能覆盖同平台、尺寸差异小于20%的变种。如果产品结构完全不同——比如一个带螺纹一个带卡扣——那还是得重新设计工位。千万不要被供应商的演示视频忽悠,他们跑的都是特定案例,跟你的产线现实隔着十万八千里。
❗ 问:那怎样才算成功的自动化装配项目?
答:设备稼动率稳定在85%以上,换型时间小于十分钟,且产品一次合格率不比人工装配低。记住这三个硬指标,比任何花哨的概念都实在。我见过最务实的一个项目,是给空调压缩机装轴承,就用了一个四轴SCARA配振动盘,成本不到二十万,两年回本。很简单,但非常靠谱。
真正难做的装配是精密件,比如发动机喷油嘴、液压阀芯。间隙只有几微米,还要保证圆柱度,这时候就得走“选配”或“研配”路线。选配说白了就是提前测量分组,做组合优化算法;研配更狠,边装边磨,完全靠手艺或超高精度的力位混合控制。这种工业装配的极致,国内能做到稳定批量还真的不多,大部分还是靠老师傅的指尖感觉。机器替代人?在触觉反馈没有革命性突破前,这话说早了。
写到这儿,想起上个月调试那条线,凌晨三点终于在监控屏上看到全线绿灯。旁边的小伙子一嗓子吼出来,我差点把咖啡洒键盘上。那种瞬间的松弛感,大概只有搞装配的人懂。所有的苦,在节拍稳稳跑起来那一下,值了。工业装配没有风花雪月,只有螺丝钉、扭矩曲线和永远处理不完的异常。但正因如此,每一次可靠的“咔嗒”声,才显得那么性感。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业装配:被螺丝钉逼疯的工程师,和你聊点柔性产线的真事儿 https://www.dachanpin.com/a/tg/66022.html


