
生产线平衡:别再盲目调工位了,这几点没想明白都是瞎折腾

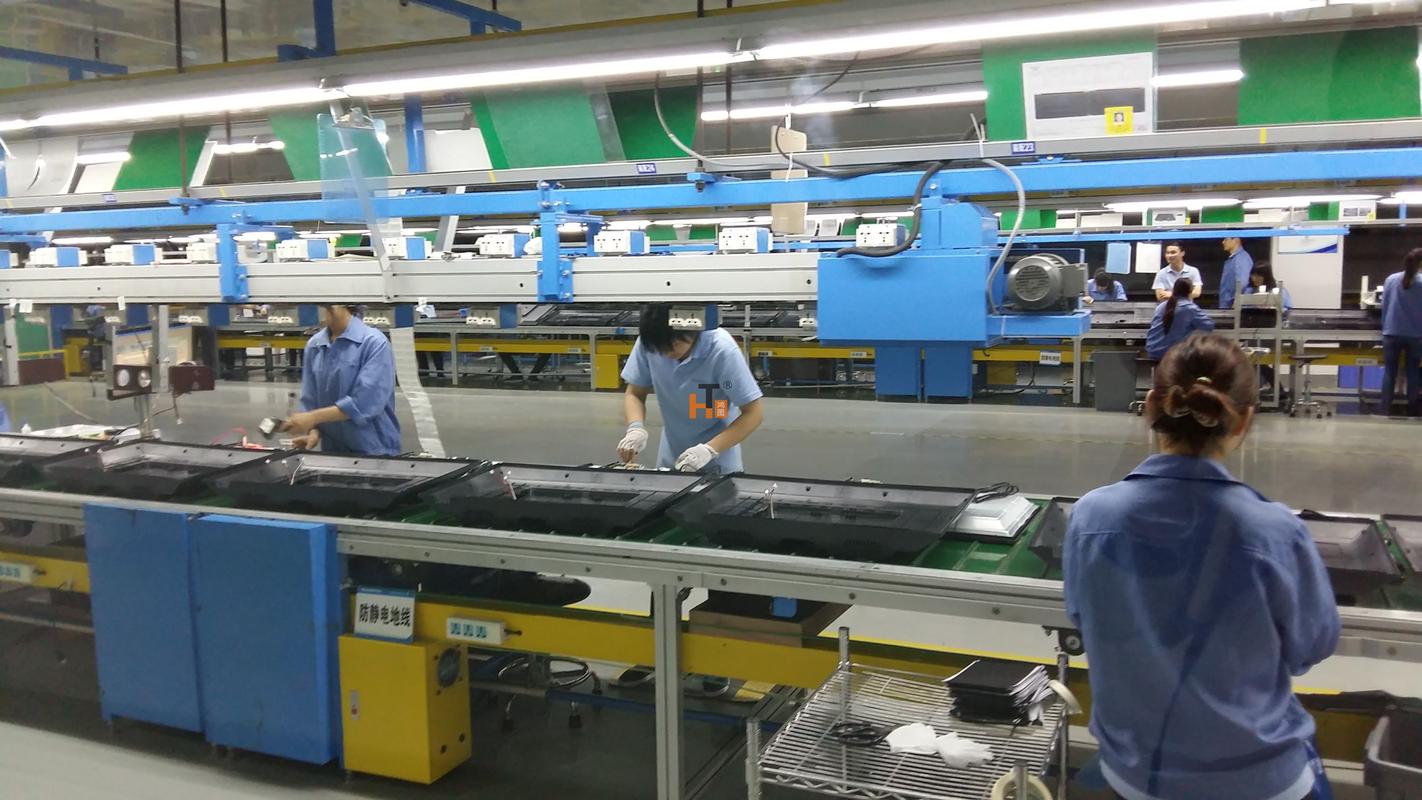
前几天去一家做家电组装的厂,车间主任拉着我抱怨:“我们线平衡率明明做到了92%,怎么还是天天加班、堆半成品?”我没接话,蹲在总装线末尾掐了半小时表——瓶颈工位CT(节拍)23秒,其他工位平均才18秒。这92%怎么算出来的?加权平均、四舍五入、忽略异常值……数字修得比产品还漂亮,但实际流速全死在瓶颈上。

生产线平衡虚假指标
电子组装流水线瓶颈工位堆积实物图
电子组装流水线瓶颈工位堆积实物图


说实话,生产线平衡(Line Balancing)这概念不新鲜,但被曲解的程度,真该吐槽。很多人以为它就是“让每个工位时间差不多”,于是死磕work table,加人减人调顺序,甚至靠线边库存硬扛。可是——如果平衡只盯着工位CT,忽略产品族混流、波动、物料配送,那你调的不是平衡,是另一种浪费。

你到底在平衡什么?静态与动态的陷阱

你到底在平衡什么?静态与动态的陷阱
你到底在平衡什么?静态与动态的陷阱
一个最常见的坑:按单一产品做平衡。现在的生产线,哪有只跑一种产品的?混流、换型是常态。你按A产品测出完美平衡,一换B产品,某个工位多了几个动作,立马崩盘。“前几天还好好的”——因为那天跑的是大批量单一型号。平衡不能只看静态,必须考虑混合模型平衡(Mixed-model Balancing),把不同产品的作业组合、需求比例拿进来加权。举个例,年产几十种型号的泵阀装配线,按历史订单占比选TOP 5型号,算联合优先图,再排工位。这个过程很痛苦,要用仿真反复试,但至少不会像某些线,换型一次停线半小时。

另一个触动我神经的事:波动。人的动作有变化,异常会随时发生。所谓平衡率90%以上,但没考虑±2秒的波动,累积下来最后一道工序就变成等命运安排。我建议,用MTM(方法时间衡量)定标时间后,必须给每个工位加上合理的宽放,特别是瓶颈工位,宽放率至少15%。否则你那92%是纸面游戏。而且,得设置动态响应机制——比如瓶颈工位缺料或堵料时,Andon触发支援,或者临时线边库存自动调节。别笑,很多厂连基础的堵停数据都没采集,全是班长拿对讲机吼。

为什么你家的平衡改善总是一夜回到解放前?

问:我们厂也做平衡,还专门请了IE,但刚调好没两周就乱了,怎么回事?

答:这种事我见太多了。根本原因在于,改善没固化成标准化和培训体系。比如,你改了操作顺序,但没更新SOP,老员工凭记忆做,新员工瞎琢磨。过几天换班,平衡就笑了。还有就是,没把平衡指标盯进日常管理。只有IE在搞,班组长不管,操作工更觉得多管闲事。必须把每小时产出、瓶颈工位阻塞次数、CT符合度这些指标挂到看板上,和绩效挂钩。另外,物料配送不准时,平衡调得再好,工位也等料。你见过哪条自动线平衡被AGV的充电时间打乱?荒唐吧,但确实存在。所以,平衡改善要包产到户——从工艺、物流、人员技能三个维度同步推进。

生产线动态平衡监控看板
制造车间数字看板实时显示瓶颈工位状态
制造车间数字看板实时显示瓶颈工位状态


别被U型线神话忽悠了

别被U型线神话忽悠了
别被U型线神话忽悠了
问:U型线和传统直线,到底哪种更容易做好平衡?我们新项目纠结半年了。

答:哈,经典问题。U型线被吹成柔性神器,因为它能一人操作多台设备,通过走动填补不平衡,理论上确实容易达到高平衡率。但——我见过惨案:一条汽车线束U型线,产品型号多,放U型后走动距离暴增,操作工小腿静脉曲张,离职率高得吓人。实际上,如果产品体积大、工装重、或者换型频繁产生长工具准备,U型线反而增加混乱。直线适合大型产品、固定顺序。选择线形,必须结合P-Q分析(产品数量分析)、物流方向、车间空间。最重要的,仿真!仿真!别听设备商忽悠,拿真实数据跑一周仿真,看清楚阻塞点在哪,走动浪费多少。我们有个医疗设备装配线,用FlexSim模拟发现,U型转弯处成了物料堆积死穴,最后改成双直线+机器人搬运,平衡率从78%升到93%,因为搬运浪费被剥离了。

至于平衡手法,别再只盯着ECRS四大原则(取消、合并、重排、简化)了。现在一些新思路很生猛:比如考虑人机协同,把笨重、危险、高重复的作业剥离给协作机器人,人做复杂装配,平衡点重新计算。还有基于数字孪生的实时再平衡——APS系统根据当日订单混合,动态调整工序分配,甚至自动计算最佳线体长度。听起来高端,其实很多MES模块已经能干了,只是大部分工厂连基础数据都没采全。

再提一个我压箱底的经验:平衡指标要分层。宏观层,看线平衡率、整体OEE;微观层,盯着每小时的产量爬坡、瓶颈工位阻塞时间比率、异常停线次数。如果你们线是个黑箱,别谈平衡,先给设备/工位装上数据采集模块,哪怕从简单的光电传感器开始。数据有了,平衡才能从“感觉”走向科学。

最后啰嗦一句:平衡不是终极目的,流动才是。只要产品在动,库存不堆积,即使个别工位有些许等待,也比虚假的高平衡率强。别做数字的奴隶,去做现场、测时间、看实物,那些被平衡掩饰的浪费——多余动作、等待、搬运——才是你要撕开的伤口。

这个夏天,不妨重新审视你的线平衡报表。如果它还停留在手工录入、自动美化,那可能比不做平衡更危险。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:生产线平衡:别再盲目调工位了,这几点没想明白都是瞎折腾 https://www.dachanpin.com/a/tg/66033.html

赞 (0)
时间测定(MTM):我的秒表扔了十年,为什么现在又捡起来?
上一篇 2026-07-25 18:50:11
单元化生产实战:那些年我们踩过的坑和意外收获
下一篇 2026-07-25 19:28:08

相关推荐

  • CC-Link IE TSN:工业通信的“确定性”革命,到底有多靠谱?

    我跟你说,CC-Link 这玩意儿,在工业圈子里混了二十多年,没想到还能折腾出新花样。去年在汉诺威展会上看到那排设备,说实话,眼前一亮——大概有三秒钟吧。然后我心里就嘀咕:TSN 这概念都炒了好几年了,真落地了吗? TSN 不是万能药,但 CC-Link 这招够准 别误会,时间敏感网络(Time-Sensitive Networking)确实是个好东西。但问…

    投稿 2026-07-10
  • 电火花加工(EDM):精密制造的隐形冠军

    干了二十年模具,电火花这玩意儿,真是让人又爱又恨。 爱它,是因为不管多硬的料,只要是导体,它就能啃下来,而且精度高得离谱——镜面搞出来,光洁度能到Ra0.1以下,对吧?恨呢,慢!真他妈的慢!一个深腔打下来,有时候得熬夜守着机床,听那噼里啪啦的放电声,跟下雨天打雷似的。不过话说回来,做精密制造,少了电火花加工(EDM),很多活儿还真搞不定。 到底什么是EDM?…

    投稿 2026-07-21
  • 工业无人机:为什么它正在取代一半的高危户外工业作业?

    去年深秋跟着行业朋友去粤东的海上风电运维船,呆了三天。 亲眼见过老巡检工爬风机的样子,你没法不触动。一百二十多米高的叶片,挂在离海面一百多米的塔筒上,工人系着安全绳一步一步挪,夏天塔筒表面烫得能煎鸡蛋,冬天海风一吹,冻得手攥不住扳手,遇上大风天气,整个人跟着塔筒晃,说不怕那是假的。 现在呢?飞一架工业无人机就够了。 不是所有无人机,都叫工业无人机 很多圈外人…

    投稿 2026-09-13
  • 计算机辅助工程(CAE)离真正的「一键仿真」还有多远?

    上周在车间,一个老工程师跟我吐槽:“现在的年轻人啊,CAE软件点几下就以为万事大吉,结果模具试出来,偏差能塞进一个手指头!” 他边说边比划,脸上的表情像吃了黄连。说实话,我差点笑出声——不是笑他的保守,是笑这个行业里,太多人把计算机辅助工程(CAE)当成了算命先生,而不是一个需要深厚功力的「翻译官」。 CAE从来不是取代经验的工具,它是经验的放大器。 但太多…

    2026-06-24
  • 分布式控制系统(DCS):从“傻大黑”到“云端漫步”,它活得好着呢!

    说实话,第一次听见分布式控制系统(DCS)这个词,我以为是某种军工级别的神秘技术——后来发现,它就是化工厂里那排嗡嗡作响的柜子。没错,很吵,但少了它,厂子直接停摆。它就像工厂的“脑干”,呼吸、心跳全指着它。不过,这脑干有时候也让人抓狂。 DCS到底在干什么?——不只是控制 很多人以为DCS的作用就是开关阀门,PID调节。肤浅了。它是整个工艺灵魂的载体:从几百…

    2026-06-08

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息