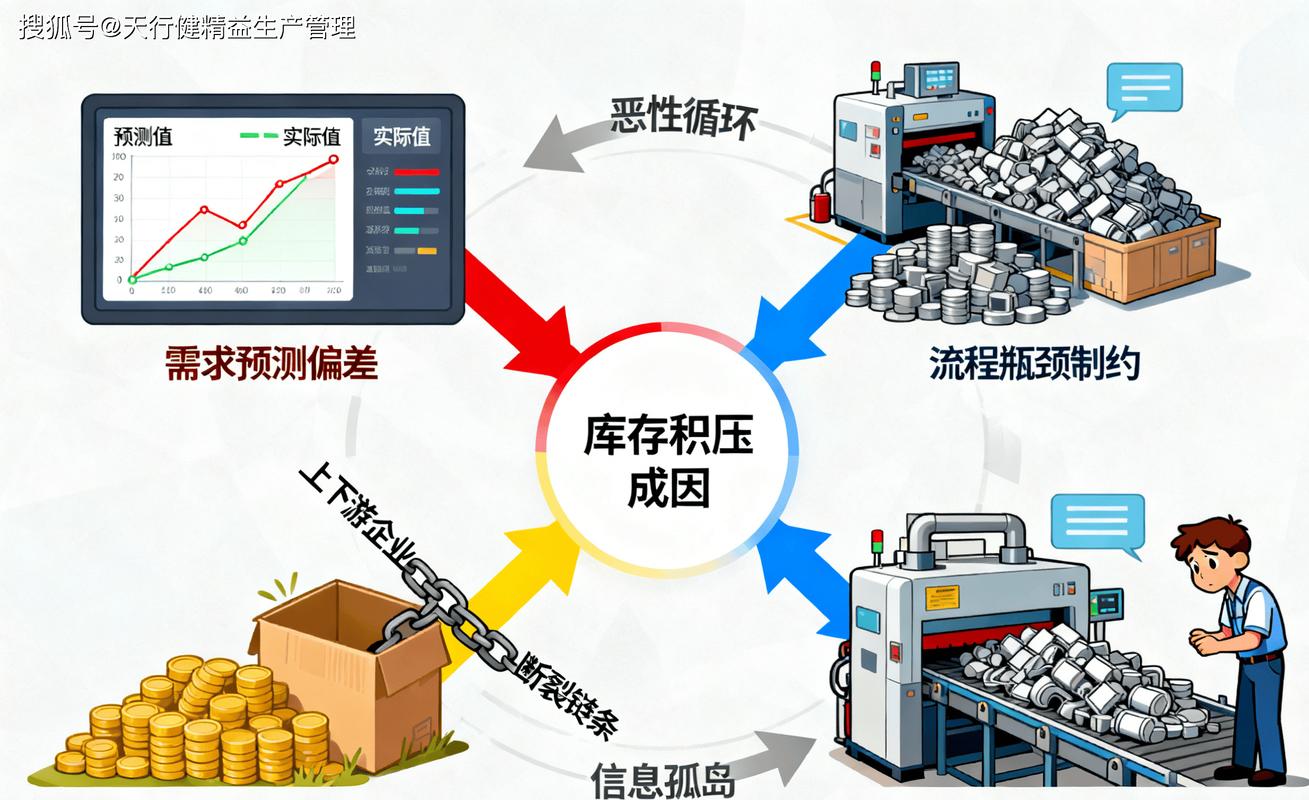
上个月去宁波一家汽配厂,生产线上的MES屏幕跳得人心慌——机械臂节拍提到了98%,冲压机开动率接近满负荷,可成品仓库怎么还是堆着半成品山?厂长指着一条总装线骂:“全世界就这条破线卡我脖子!”说实话,那一刻我差点笑出来。不是嘲笑,是惊喜——他无意中戳破了约束理论(TOC)最核心的那层窗户纸。任何系统都至少存在一个瓶颈,你不管它,全局就被它拖着走。对吧?
可多数人嘴上说TOC,手上还在用老一套。ERP报表拉出来,哪台设备产出高就夸哪台——这是典型的成本会计思维,高德拉特博士几十年前就喷过的东西💡。你要是真信了局部效率那一套,恭喜你,离压垮现金流又近了一步。
别被“假繁荣”骗了——TOC的第一个耳光
记得第一次读《目标》那本书,里面有个场景:机器人利用率飙升,工厂却快破产了。我当时觉得这作者疯了吧?利用率高不是好事吗?直到后来亲眼见一家精密加工厂,CNC机床主轴转得冒烟,在制品库存却堆到了天花板,交货期一塌糊涂。那一刻才懂——TOC说的“瓶颈”不是设备慢,而是整个系统有效产出最低的那个点。你给它前面拼命喂料,后面接不住,除了多出来一堆库存,啥也没得到。
这样吧,举个反常识的例子。去年辅导一个注塑车间,六台机器,五台新买的,一台老掉牙。技术员天天盯着那台老机修,恨不得把它拆了。可是用TOC的“聚焦五步法”一捋——发现真正的瓶颈竟然是最后那台检验台!产量卡在人工质检速度上,那五台新机器开再快,也都得排队等验货。蠢不蠢?你修了一年的老机器,全是白费力气。
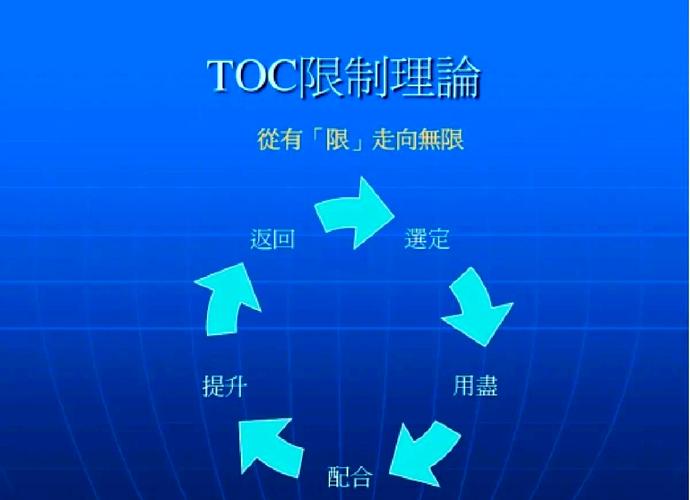
高德拉特扔出来的“聚焦五步法”(Five Focusing Steps),听着简单,做起来反人性:第一步找出瓶颈,第二步挖尽它,第三步迁就它,第四步打破它,第五步回到第一步,别让惰性发作。但人是习惯奴隶,尤其工程师,总爱去优化自己最熟的那块。有一次开会,一个生产主管拍桌子:“我不可能让精雕机闲着!”我怼回去:“那你就让整个工厂闲着?”……气氛一度很僵。
问:TOC跟精益生产是一回事吗?我厂里已经在搞精益了,还要学TOC吗?
答:好问题。两个都瞄着浪费和流动,但角度不一样。精益喜欢从“消除浪费”切入,动不动就价值流图,画得漂漂亮亮;TOC更狠,直接问“什么在限制你赚钱?”。我见过最成功的案例,是把TOC的DBR(鼓-缓冲-绳)和精益的看板混着用——瓶颈工位当“鼓”,前面拉个缓冲库存,看板控制投料节奏。结果在制品砍了40%,交期准得吓人。简单说,精益给了一堆工具,TOC告诉你该往哪儿砸工具💪。尤其在订单波动大、品种杂的车间,没有TOC的聚焦,精益很容易变成一场全员运动——看起来热闹,实际有效产出没动。
智能制造时代,TOC过时了吗?反而更狠了
别被那些“黑灯工厂”的营销晃了眼。自动化再高,瓶颈照样存在,只不过藏得更深。去年去苏州一家做电机的黑灯工厂,AGV跑得欢快,立体仓堆得整齐,可系统数据显示某个焊接工位前总堵。为什么?因为前道AI质检太严格,良率波动大,一下料猛一下料少,焊接机器人吃不消。技术团队用APS高级排程系统,把TOC的逻辑嵌进去——以瓶颈为锚点,倒推所有工序的投放节奏。这叫软件硬做,真金白银砸出来的经验。
还有更野的。一家压铸厂直接用工厂大脑平台,实时算瓶颈漂移。你知道吗,TOC最怕的就是“移动瓶颈”——今天在压铸,明天到后处理,像打地鼠。他们用机器学习预测漂移概率,动态调整缓冲大小。这已经不是传统TOC了,但精神没变:别追逐幻影效率,永远盯住那个卡钱的地方❗
问:中小企业预算少,怎么低成本落地TOC?能不能不买软件?
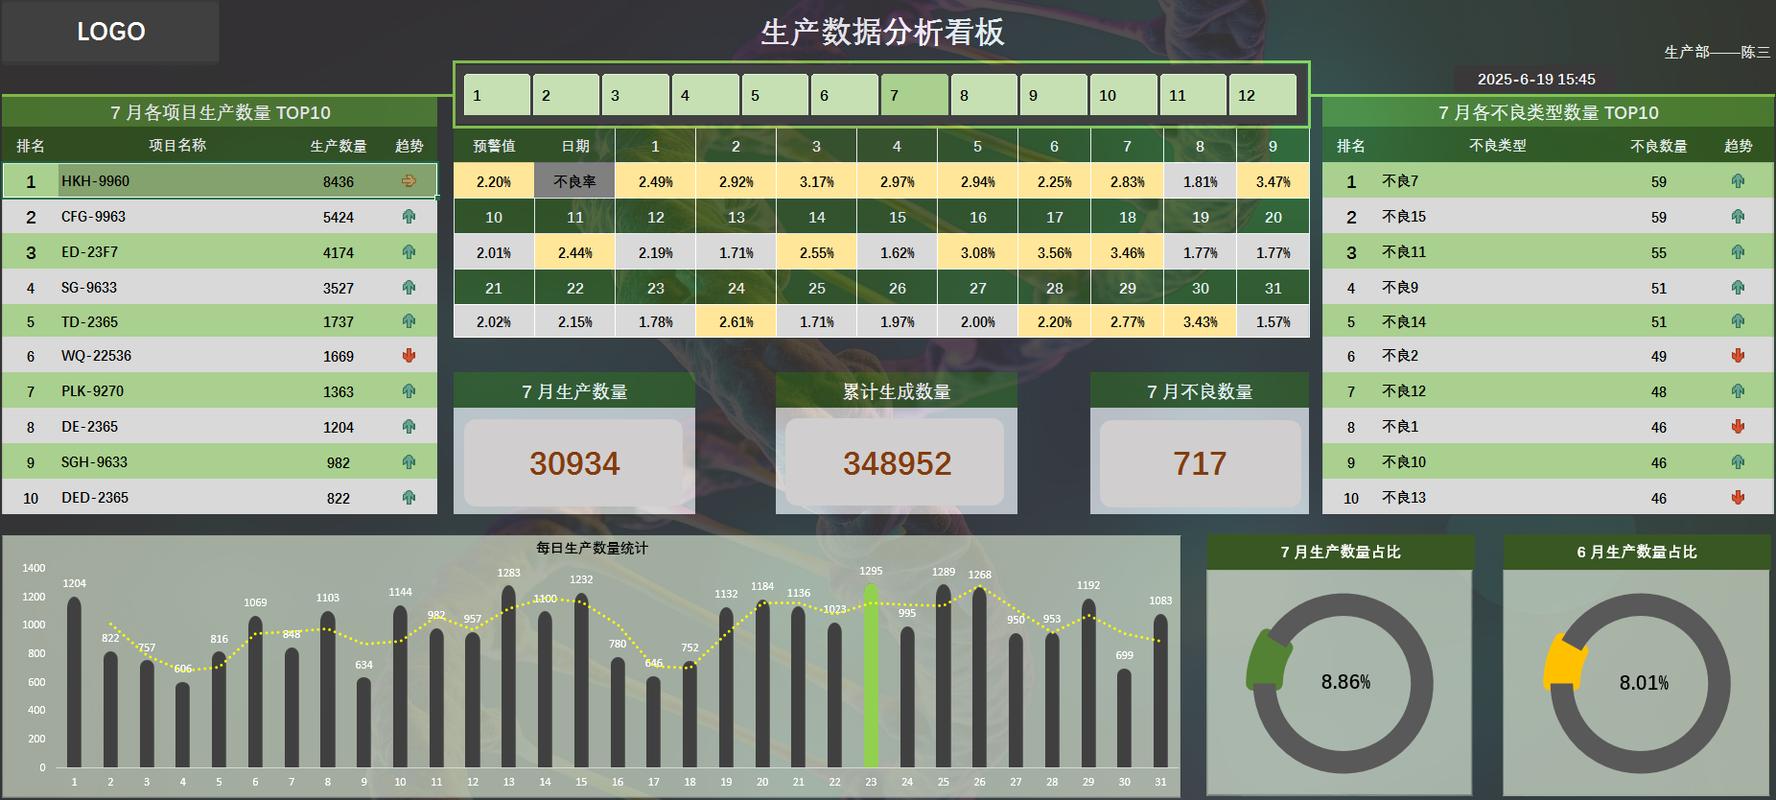
答:能!白板+红笔足矣。找一个敢说真话的生产线领班,到现场站两天,哪里堵就在哪里画个圈。然后就是“挖尽”——瓶颈工序午饭时间不停机,换模时间压缩一下,不良品别让它流进去糟蹋瓶颈产能。这些零成本的改善,经常能挖出20%以上的有效产出。软件是放大镜,不是眼睛。有一回我在一个小家具厂,老板拿个计数器掐瓶颈工时,发现操作工找工具平均花17分钟——买个工具车,200块钱,产能立马多出8%。所以别把TOC想成什么高深理论,它就是逼你老实看现实。
当然,如果你数据基础还行,弄个简单的Excel模型,用“有效产出会计”替代传统成本核算——TOC三大指标:有效产出T、库存I、运营费用OE,看T是否增加,I和OE是否减少,决策就清楚了。比ERP里那套全成本分摊管用十倍。
扎心结论:很多工厂的不快乐,源于假装瓶颈不存在
我遇到过太多管理者,道理都懂,但一回到办公室,又盯着设备利用率KPI训人。为什么?因为局部效率好量化啊,看起来有成就感啊!可TOC要求的是全局观,甚至要你有勇气让非瓶颈资源闲置。这让人焦虑,会上瘾的焦虑。“我的机器停着,不是浪费吗?”——不是,如果你在迁就瓶颈,那是必要的闲置。
这行业干久了,迷信数据的人容易掉进一个坑:以为越复杂的算法越接近真理。但约束理论说到底,是一种“聚焦”的哲学。它逼你不断问:“当前,什么在真正限制我的赚钱能力?”智能工厂给了我们更多眼睛和手,但没给更多脑子。脑子还得自己长。
对了,下回去车间,如果看见什么地方堆料最多,别急着骂工人慢——走过去,站那儿十分钟,你可能比所有报表都先找到瓶颈。就这。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:约束理论(TOC)在智能工厂的落地:别再死磕局部效率了! https://www.dachanpin.com/a/tg/66037.html