上个月,一家汽配厂的老板在会议室里拍桌子:“数据收了一大堆,鱼骨图画了八遍,根本原因还是找不到!” 我瞄了一眼他们的项目板——DMAIC走到了A阶段,卡住了。说实话,这种情况我见得太多了。六西格玛不是死在定义阶段,多半是死在分析上。
DMAIC这套方法论,定义、测量、分析、改进、控制,每一步都有坑。但分析阶段的坑,最大。因为前两步还能靠模板和流程硬推,到了分析,你得真刀真枪跟数据打交道。很多人一碰到统计就发怵,于是开始绕着走——用头脑风暴代替假设检验,用经验代替回归分析。结果呢?改进措施一落地,问题照旧。
D阶段:定义不是写项目章程那么简单
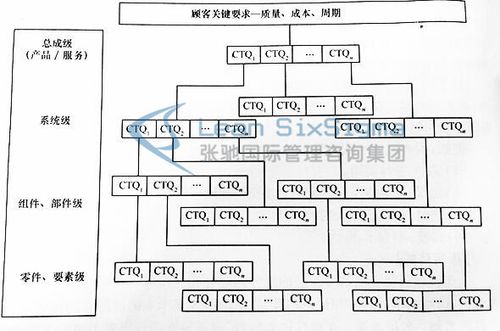
很多公司把定义阶段当成填表格。项目名称、范围、团队成员、时间节点——搞定!大错特错。定义的核心是搞清楚两件事:谁在痛?有多痛?
我辅导过一个注塑车间项目,降低产品缩水率。团队一开始把缺陷率定成“客户投诉率”。结果数据波动巨大,因为客户时投诉时不投诉。后来我们蹲点在终检工位,才发现真正的问题——缩水导致的二次加工工时损失,是投诉的好几倍。但财务部门从来没把这个成本算到质量损失里。所以定义阶段,Voice of Customer和Voice of Business必须同时听。不是听他们说了什么,是看他们损失了什么。
问:怎么判断定义阶段算完成了?
答:当你能用一句话说清楚“因为什么缺陷,导致什么损失,这次要改善到什么程度”的时候。比如:“因为A产品密封槽毛刺,导致装配线每小时停机12分钟,目标降低到2分钟以内。” 如果说不清,就别往下走。
M阶段:量错了,后面全白干
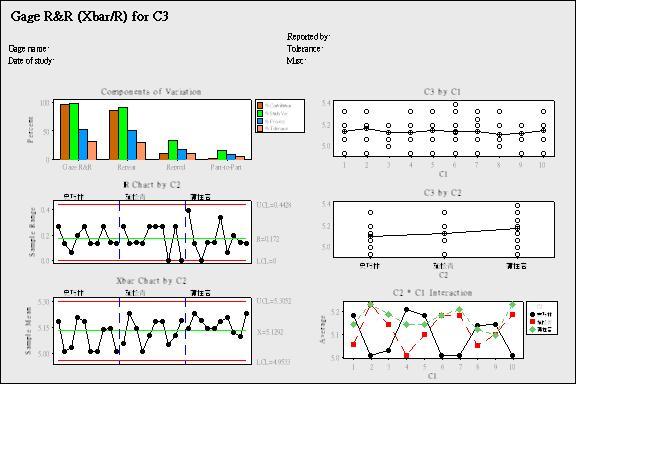
测量阶段最容易犯的错误,是把量测系统分析和过程能力分析当成走过场。我见过一家电子厂,做SMT焊接不良的六西格玛项目,GR&R(量具重复性和再现性)做到30%多,居然还继续用那套自动光学检测设备收数据。理由是“换设备太贵”。可你连数都量不准,后面分析的P值、R-Sq还有什么意义?纯粹自欺欺人。
另一个常见病:Y的数据类型搞错。明明是离散型的缺陷率,偏要按连续型做过程能力指数。Cpk算出来漂亮得很,1.67,结果客户投诉不断。一看原始数据,全是0和1,缺陷集中在特定模具号上。这种时候必须用P图、二项过程能力或者直接分层。💡 记住:数据类型决定分析工具,而不是反过来。
问:GR&R做到多少才算合格?
答:通常小于10%优秀,10%-30%可接受但需改善,大于30%绝对不行。但这不是死线。关键看规格公差带宽与量测误差的比例,还有你做GR&R的样本是否覆盖了全流程变异。有些特性本身公差超严,比如精密轴外径公差0.005mm,你的量具精度就必须到0.0005mm级,否则测出来全在规格内,纯属假象。
A阶段:别急着画鱼骨图
终于到分析阶段了。大多数人的流程是:头脑风暴 → 鱼骨图 → 投票选要因 → 做验证。❌ 这个流程有毒。因为你的脑袋里早就装满了偏见。
正确的顺序是:先用描述性统计和多变量分析找线索。我习惯先做分层箱线图或者多变异图,把数据按班次、机台、模具、材料批次切开看。很多时候根本原因就“跳”出来了。去年一个齿轮箱噪音项目,就是用多变异图发现夜班噪音均值比白班高3分贝,进一步追踪发现夜班冷却液浓度没人监控,黏度偏大导致冲洗效果差,切屑残留在齿面。什么鱼骨图、回归分析都不如这一张图直击要害。
只有当图形手段穷尽后,才上假设检验。T检验、ANOVA、卡方……这些工具不是用来秀的,是用来确认你的图形判断。我见过太多人跳过图形直接跑双样本T,结果P值0.04,欢呼雀跃说找到显著因子了。仔细一看,两组数据方差不齐,样本量才5个,而且没有随机化。这样的显著,你敢信?
另外,别忽略逻辑原因。统计分析能告诉你相关,但因果必须由工程知识解释。某次分析显示环境温度与缺陷率强相关,团队差点决定给车间装空调。一位老工艺员突然问:“温度高的时候,是不是正好是夏天,冷却水进水温度也高?” 一查,果然是模温机换热效率下降导致模温失控。空调白装了。
I阶段:改进不是试错
分析出要因,改进就顺理成章?没那么简单。改进阶段最怕“方案满天飞,落地没有根”。我强调必须做试验设计(DOE),哪怕是最简单的全因子或部分因子。因为你要量化因子影响,还要找最优参数组合。靠经验试,试到什么时候?
有些公司喜欢直接把分析阶段的显著因子当成改进对象,调整一下就以为完事了。错!改进方案必须考虑成本、周期、对其他特性的影响。上次做热处理变形项目,降低温度确实减少了变形,但硬度也跟着掉下去了。这得靠DOE找到窗口。

问:小企业做不起DOE怎么办?
答:那就用更现实的方法:借鉴历史数据做回归分析,或者安排小规模、短周期的PDCA试验。关键是一定要有数据对比。哪怕只是连续收集改进前后30个数据点做控制图,也比拍脑袋强。没有对比的改进就是耍流氓。
C阶段:控制不是做做样子
很多六西格玛项目一到控制阶段就松懈。更新完控制计划、FMEA,给现场培训一下,单子一签,项目关闭。过三个月再去看,全回去了。为什么?因为没有把改进固化进系统。
真正的控制要做三件事:1)防错,尽量靠工装、程序、传感器消除人的依赖;2)控制图在线化,让操作工实时看到趋势,而不是事后补录;3)交接给流程所有者,并把指标纳入绩效考核。我曾经在一个焊接项目里,要求把关键参数(电流、电压、气流量)的SPC图直接投屏在车间,并且设定微信推送报警。管理层一开始嫌烦,三个月后,这个工位的异常处理速度提升了70%。
最后提醒一句:DMAIC不是线性的。你完全可能在改进阶段发现新线索,然后跳回分析阶段重新摸索。这不丢人。死守流程才丢人。
说到底,六西格玛是科学方法加工程逻辑。工具可以学,但那个“刨根问底”的习惯,得自己长。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:六西格玛DMAIC实战手记:为什么你的改进项目总卡在分析阶段? https://www.dachanpin.com/a/tg/66038.html