单元化生产:中小制造企业降本提效的新解法

去年在东莞大朗逛加工厂,碰到一个做智能门锁配件的老板,拉着我看他改完的车间,眼睛都亮了。原来一条一百多人的流水线,拆成八个单元化生产单元,场地省了三分之一,交期从15天缩到7天,单位生产成本直接降了32%。 真的惊掉下巴。

重新理解:什么才是适配当下制造环境的单元化生产

很多人对单元化生产的印象还停留在十几年前的精益课本里,觉得就是给流水线改个布局而已。其实完全不是这么回事。 传统大批量生产走传送带流水线,分工越细效率越高,一个工人一辈子只拧同一个螺丝。可现在呢?客户要的都是多品种小批量订单,上个月要一万件A款,这个月要一千件B款,下个月要一百件C款,流水线动不动就要停线换型,换一次等半天,产能浪费一大半。 单元化生产的核心,就是把原来拆分得极细的工序重新整合,由一个独立单元(一般3-8个工人,搭配对应设备)完成某一类产品从原料到成品的全部生产过程。每个单元就是一个小的独立工厂,想换型就换型,完全不影响其他单元。
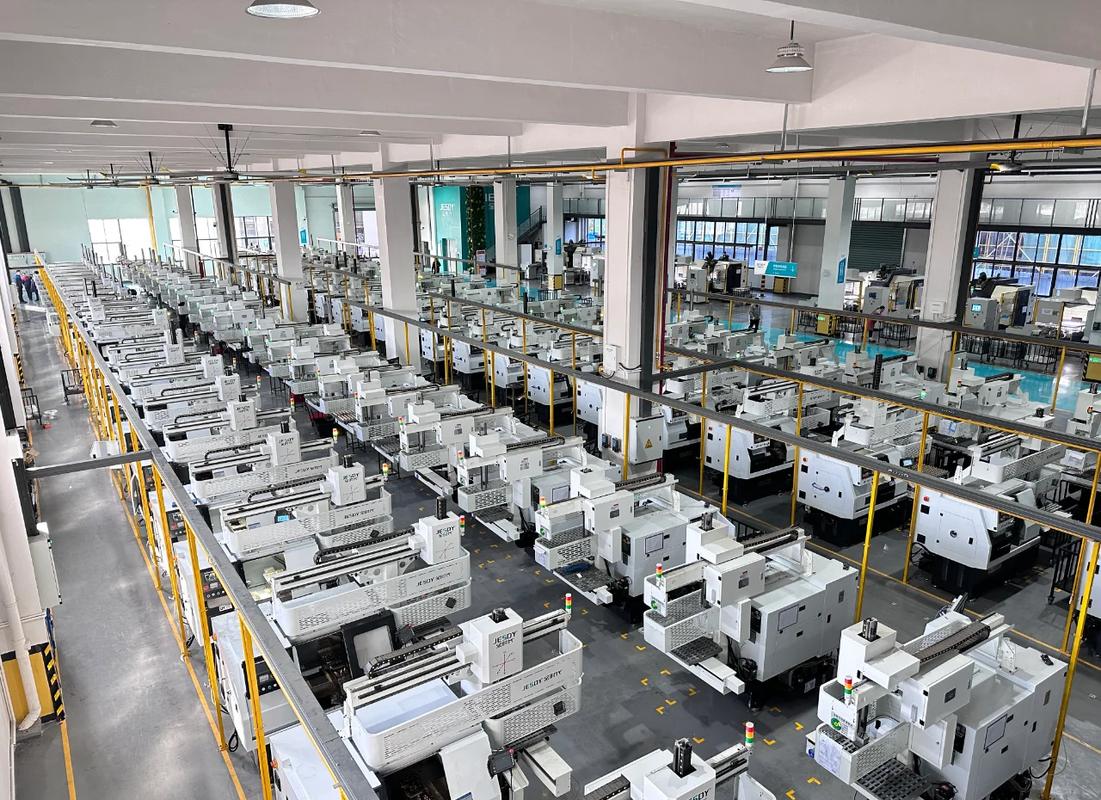
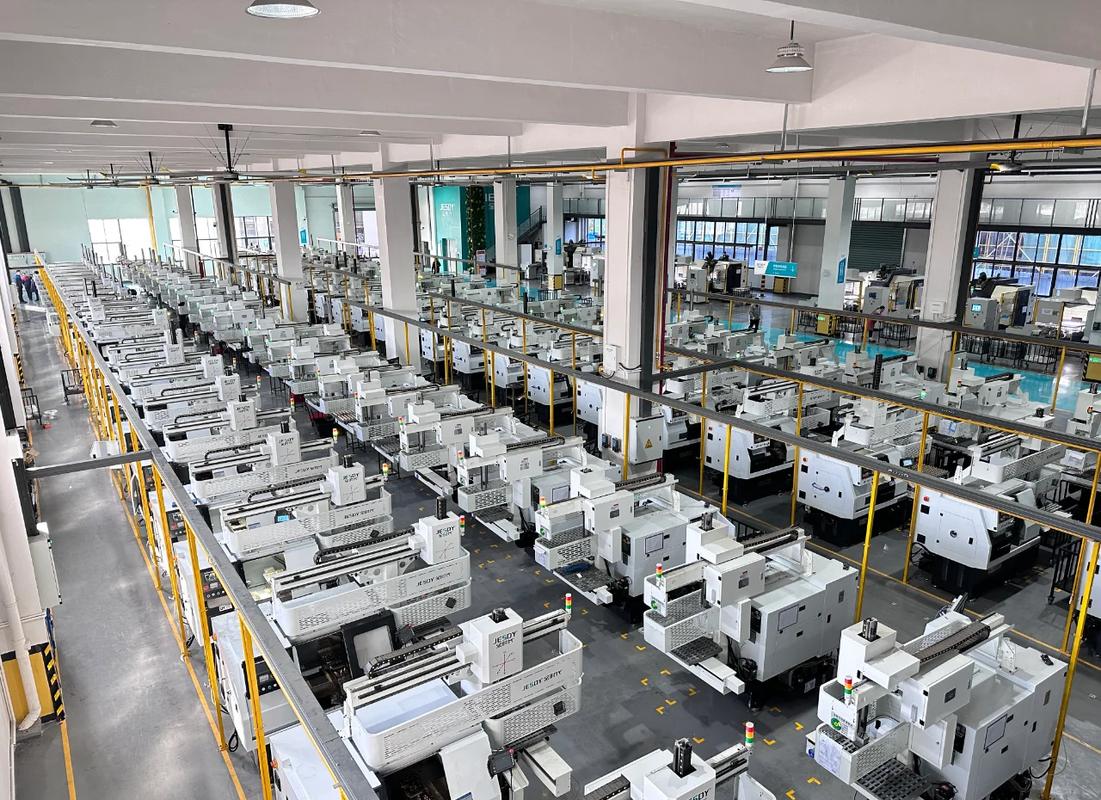
机加工车间单元化生产布局实景图
机加工车间单元化生产布局实景图
说实话,很多人对单元化生产有误区,刚好我整理了两个大家问得最多的问题: 问:单元化生产是不是就一定要做成U型布局? 答:哪有这么死板。U型只是单元化生产最常见的布局方式,省场地方便工人巡回操作,仅此而已。如果你车间场地是长方形,放成L型甚至直线型都没问题,只要满足「一个单元独立完成全工序」这个核心,就是合格的单元化。我见过最灵活的单元,就是两个人加一台周转车,搞定整个小型蓝牙音箱的全工序组装,这照样是标准的单元化生产。 问:单元化生产只适合电子组装这种轻制造行业?重机加工不能用? 答:还真不是。我去年接触过一家做新能源汽车结构件的工厂,把原来的千人长流水线拆成了12个独立单元,每个单元负责一款零件的全工序加工,换型时间直接从4小时降到20分钟,产能利用率提升了近40%。现在不管是汽配、五金还是重型零部件,只要你是多品种小批量的单,单元化都能用。

单元化生产落地:三个踩了就亏的坑

现在很多工厂老板都想改单元化,但十个改的有三个改砸了,大多都是踩了这几个坑: 💡 坑一:不做产品流量梳理,上来就硬拆流水线 很多老板听了两天培训,回来直接找厂长把线拆了,完全没提前梳理自己的产品品类和工序流量。结果把完全不搭的产品塞到一个单元,要么节拍不对,要么物料供不上,单元动不动就停工待料,效率反而比原来还低。改之前一定要先做产品分族,把工艺相似、节拍相近的产品归到同一个单元,慢慢来,别着急。 ❗ 坑二:沿用原来的个人计件工资制度 原来流水线是个人干个人的,计件按个人产量算。单元化是整个团队一起出活,有人技术好换型快,有人只会干基础活,如果还是按个人计件,立马就会闹矛盾,老技术工人不愿意带新人,混子反而拿得多。改成单元集体计件,再按技能等级、个人贡献分配,才能调动整个单元的积极性。 ✅ 坑三:攥着权力不放,不给单元放权 不少工厂线是拆了,但是物料要找供应部领,质量问题要找质检部批,换刀要找设备班,单元组长啥权都没有,遇到点事就要等大半天,效率怎么上得来?基础的物料调度、过程质量放行、日常设备维护这些权力,一定要放给单元组长,让听得见炮声的人做决策。
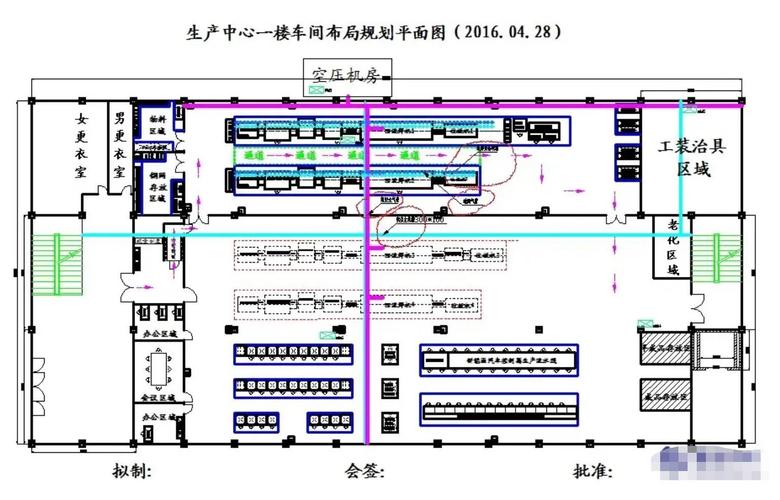
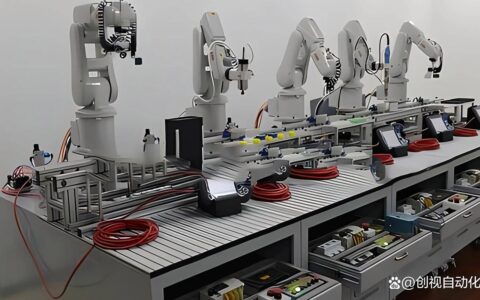
电子组装车间单元化生产工位布置图
电子组装车间单元化生产工位布置图

2024年单元化生产的新实践

2024年单元化生产的新实践
2024年单元化生产的新实践
现在的单元化生产早就不是当年纯精益手工管理的老玩法了,数字化已经下沉到每个单元。我今年接触过好几家工厂,每个单元工位都配了个千元级的工业平板,装了轻量化的MES模块,单元组长自己就能接工单、报工、查物料库存,不用跑办公室签字,光跑腿的时间就能省出10%的产能。 还有不少做外贸的工厂,靠柔性单元化生产接小单,活得比做批量大单舒服多了。原来外贸大单利润压到3%都没人要,现在单元化能接10件起的定制单,利润能做到20%以上,根本不用跟别人卷低价。上个月去温州看一家做五金卫浴定制的厂,改完单元化之后,小订单占比从原来的10%涨到了55%,净利润涨了一倍还多。 不过话说回来,单元化生产不是万能神药。如果你做的就是几十上百万件的标准民生品,比如矿泉水瓶、一次性餐具,那原来的大批量流水线效率肯定比单元化高,没必要赶这个概念瞎折腾。 适合自己的,才是最好的。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:单元化生产:中小制造企业降本提效的新解法 https://www.dachanpin.com/a/tg/69785.html
赞 (0)
生产线平衡:工厂降本提效的隐形抓手
上一篇 2026-09-21 19:39:55
单件流:中小制造企业降本增效的隐形破局点
下一篇 2026-09-21 20:25:53

相关推荐

  • 伺服电机选型避坑指南:一位老电气工程师的碎碎念

    选伺服电机这事儿,搞过的人都知道——烦。真烦。不是说参数看不懂,是那些参数啊,额定扭矩、最高转速、转子惯量……一个个数字摆在那里,可到了实际设备上,就是跑不稳、过冲、爬行,甚至直接啸叫给你看。说实话,我刚入行那会儿栽过无数跟头。记得有一回,选了个惯量比明显偏大的电机,机器一启动,整个架子都在抖,跟筛糠似的。老板脸都绿了。 所以啊,今天不整虚的,就聊聊这些年我…

    投稿 2026-07-15
  • 工业搜索优化:别再让你的机床报价单沉在搜索结果第17页

    上周跟苏州一家做五轴加工中心的老板喝茶,他拍桌子骂:投了20多万的行业展会,询盘还不如去年随手发的3篇加工案例帖。我问他你家官网搜”小型五轴加工中心 江苏”排第几?他掏出手机搜,翻了6页没找着——连前20都没进。 工业搜索优化根本不是互联网那套“堆关键词”的野路子 很多从ToC互联网行业转过来的SEO团队,根本搞不懂工业搜索的逻辑。普…

    投稿 2026-10-15
  • 测量系统分析(MSA)——别让烂量具毁了你的数据

    说实话,很多工厂的质量经理一看到‘测量系统分析’这几个字就头疼。他们觉得这就是填一堆表格,应付审核用的。结果呢?生产线上用着一把从来没做过线性评估的卡尺,每天测出上百个数据,最后发现全在瞎忙。这事儿我见过不止一次。更可笑的是,有些公司花几百万买了三坐标测量机,却连最基本的GR&R都没做透彻。真金白银砸进去,精度却飘得像喝醉了酒。 测量系统分析到底在…

    2026-06-10
  • 计算机视觉(CV)落地工业:从理想主义到现实世界的血肉搏斗

    你试过在实验室把模型调到99.9%,兴冲冲搬到产线,结果第一天就漏检了五个零件吗?——这事我真干过。而且还不是一次两次。每次都觉得是算法不够好,调参、换网络、甚至重标数据,折腾两周,回头发现:相机支架松了。就一个螺丝。多讽刺。计算机视觉(CV)在工业界,从来不是干净的数学问题,它是光、灰尘、振动、操作工那随手一放的工件,混在一起的泥潭仗。 理想很丰满:实验室…

    2026-06-29
  • 快速成型怎么选?车间里摸爬滚打十几年,说点得罪人的实话

    上个月去东莞长安镇一家做电子连接器的厂子。老板拉我看他的新玩具——一台工业级SLA。花了小一百万。结果呢?放那儿吃灰。为啥?他们做的是高频连接器外壳,对介电常数有要求。光敏树脂根本不达标。白买了。 这种事我见得太多了。 先别问价格,先搞清楚你要什么 快速成型这词,在国内喊了快二十年。但很多人对它的理解还是停在3D打印四个字上。不准确。快速成型的范畴大多了——…

    投稿 1天前

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息