
前两天有个做不锈钢钣金的朋友找我喝酒,愁眉苦脸地说新上的等离子切割机割出来的活儿怎么都觉得差点意思——割缝歪、挂渣多,跟当初供应商演示的样件完全两码事。我干了十几年机加工,这种事儿见太多了。不是你倒霉,是你被那些花里胡哨的参数表和完美工况下的演示给蒙了。
💡 等离子切割,真不是“万能快刀”
得先泼盆冷水:等离子切割在厚板粗加工上是王者,但拿它当激光切割使,那纯粹是自己找别扭。现在不少厂家宣传什么“类激光等离子”,割出来确实漂亮——可那是全新电极、完美气体流量、50mm以上国产低碳钢板材的情况下。你换成1mm不锈钢试试?立马露怯,热影响区大得离谱,板材变形能把人逼疯。
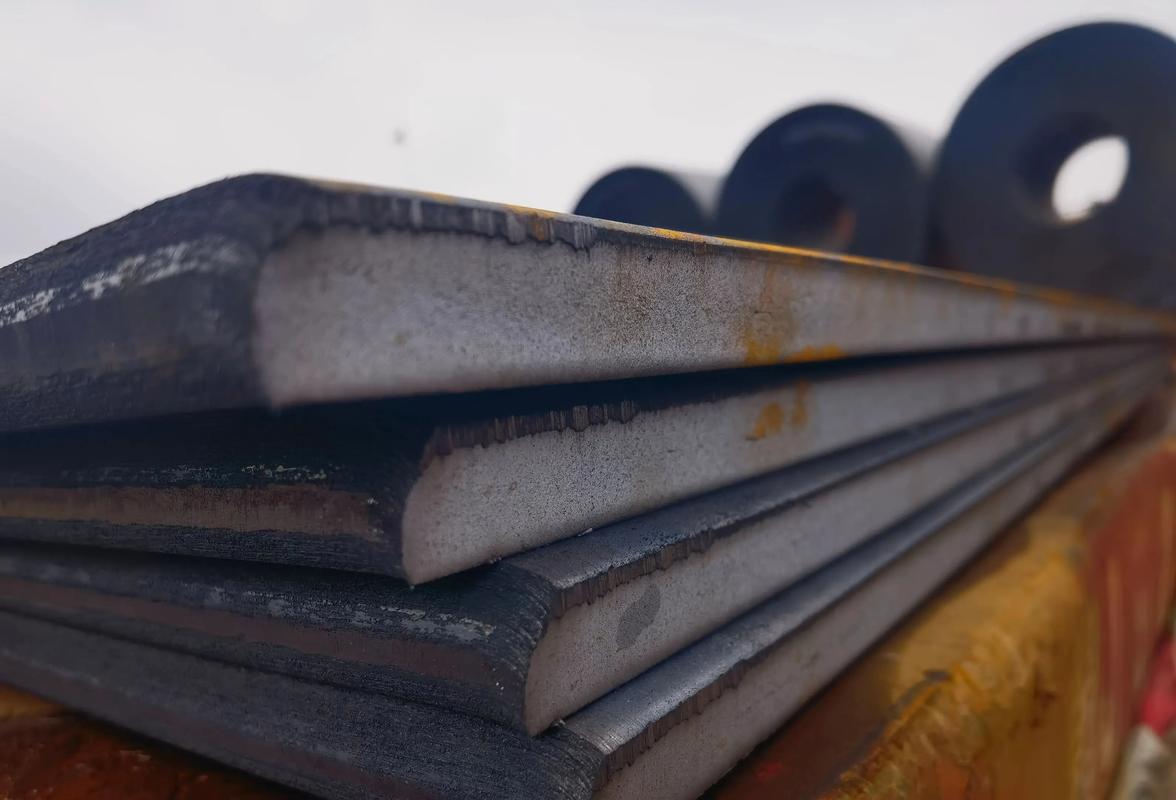
说实话,这玩意儿的核心就是高温高速等离子弧,温度轻松冲到两三万度。瞬间熔化金属,再用高速气流把熔渣吹走。原理粗暴直接。所以它天生就是干重活的料:拆船厂切几十毫米的废船钢板,矿山机械上那些动辄100mm的底座,你用激光得切到猴年马月,成本还爆炸。✅ 等离子在这块儿是绝对的王。
🤦 调试时流的泪,都是买设备时脑子进的水
回到我朋友的问题,现场一测发现他家的空压机供气含水量太高,电极和喷嘴都快泡烂了。卖设备的就没告诉他:等离子切割对压缩空气的洁净度要求变态,尤其是精密等离子和干式切割。你得加冷干机、精密过滤器,有条件的直接上氮气瓶。舍不得这万把块钱的辅件?那就等着隔三差五换易损件吧,一套喷嘴电极好几百,一年下来够买台新焊机。
还有个隐蔽坑——切割速度。新手总以为炮火够猛就该快,结果割厚板时一个劲儿加速。错!割缝倾斜度与速度强相关,太快了弧后拖,割缝上下宽窄不一;太慢了热输入过量,板材边缘淬硬甚至裂纹。特别是切割中高碳钢,得严格按参数表走,最好做几个试片。这玩意儿不是凭感觉踩油门。
问:我主要切薄板,听说等离子切割容易变形,有什么办法吗?
答:这是个经典难题。首先,如果批量大切薄板(<3mm),强烈建议直接上激光或冲剪,别折磨自己。但如果非用等离子不可,记住三点:小电流、快速度、水下切割。把工件浸在水里,水面刚好没过割炬头,能极大减少热变形。还能压尘吸烟,一举多得。另外,切割路径规划,尽量让热应力对称释放,必要时留微连接,别上来就全断开。💡

⚙️ 选型秘诀:避开高射炮打蚊子
现在市面上等离子系统从几千块的手提式到几十万的数控集成都有,怎么选?核心看生产能力和板材厚度。小作坊偶尔切几个法兰,搞台逆变式手提等离子,配个简易导轨,完全够用。但要是日产量几十吨,你还手工摇?那太不现实。必须上数控切割机,配大功率机用等离子电源,而且一定要看切割台的除尘效果——那黑烟吸进肺里可不是闹着玩的。
问:等离子切割机能切非金属吗?为什么?
答:切不了。等离子电弧是依靠气体电离产生,需要工件导电,所以只能切割导电金属,比如碳钢、不锈钢、铝、铜、钛。切塑料、木头直接死机,别试了。不过值得一提的是,现在有部分水刀等离子复合机,利用等离子开粗,水刀精修,能处理部分复合材料,但那是特殊应用。❗
另外,易损件寿命是成本控制的命门。电极、涡流环、保护罩,这些要定期检查,别等割出来的活儿完全不行了再换。一个简单TIP:看着割缝边缘开始出现轻微的“狗牙”或者顶部圆角变大,就该换了。等它烧坏割炬本体,维修费能让你肉疼一个月。
技术一直在进步。现在高端等离子已经做到精细等离子和等离子坡口切割了,焊接坡口一次成型,直接上机器人焊接,省掉铣边工序。这在船舶、压力容器行业绝对是革命。但代价也高,一套系统比普通等离子贵几倍。值不值?看你订单是不是要求高、附加值高。
最后说句心里话:等离子切割没有过时,也不会过时。它跟激光、火焰、水刀各有各的赛道。别被“激光取代一切”的论调带偏。在一些重工业现场,黄烟滚滚、电弧闪烁,那种金属融化的味道,你懂的,踏实。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:等离子切割:别再被销售忽悠了,老机加工人的大实话 https://www.dachanpin.com/a/tg/66149.html


