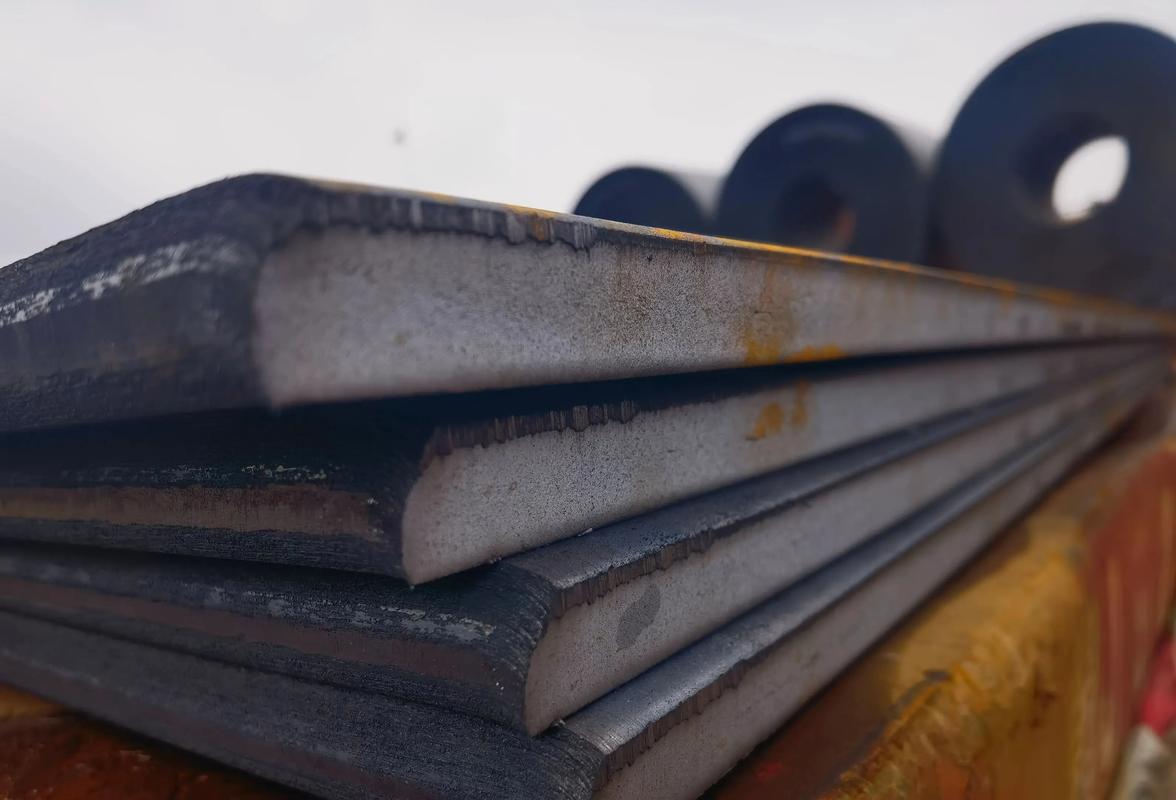
上周去一个老客户的钣金车间,看见操作工正对着满床的切割渣发愁。6毫米不锈钢,切出来的断面跟狗啃的一样。我凑近一看,好家伙——焦点位置完全跑偏,辅助气压也开得不对。他们老板在旁边直摇头:“这机器买得冤,三天两头出这毛病。” 我忍着没吱声,因为问题的根源其实特简单。
💡 别迷信‘万能参数’,你的切割头会哭
很多新手——甚至干了一两年的师傅——总爱从网上下载个参数表,照着输。激光切割不是蒸米饭,水米比例固定就能熟。 板材的批次不同,表面状态、内应力、甚至室内温度,都会让同样的参数切出迥异的效果。有一次切镀锌板,按常规功率走,割缝附近全是锌层烧蚀的白斑。后来把焦点往上抬了0.5毫米,气压降了0.2bar,立马干净了。你说神奇不神奇?其实没啥玄学,就是经验和观察。

说实话,我特别反感那些号称‘一键切割’的傻瓜式宣传。没有一套参数能通吃所有工况。 就算同一批1毫米碳钢,早上和下午的切割效果都可能不同——因为镜片略有温升,焦点发生了热漂移。真正靠谱的师傅,每换一卷板都会试切一个小样,拿卡尺量一下断面垂直度和挂渣高度。这才是人机合一的境界。
❓ 氧气切碳钢,怎么总粘渣?
问:我用氧气切割10毫米碳钢,下表面总是挂着硬渣,得花大量人工打磨。调高速度吧,切不透;调低速度,又烧边。到底怎么破?
答:这是典型的氧燃反应失控。很多人只盯着速度和功率,却忽略了一个致命细节——氧气纯度。 工业氧气纯度至少99.5%,低于这个值,氧化反应效率打折扣,熔融物流动性变差,渣就粘上了。其次,喷嘴到板面的距离(通常0.5-1.2mm)必须恒定,稍微一波动,气流形态就变。还有,检查一下你的割嘴是否有轻微堵塞,哪怕只堵了三分之一,断面质量直接崩盘。我的土办法:用陶瓷环校准间距,每切割2小时停机擦拭喷嘴,避免热飞溅附着。你试试,马上见效。
问:那切铝合金呢?我切3毫米铝板,挂软渣,断面发黑,怎么改进?
答:铝合金的麻烦在于高反射和低熔点。必须用氮气!空气绝对不行,氧化后发黑不说,还会产生微裂纹。氮气纯度至少99.9%,压力给到12-16bar,速度要比碳钢快15%-20%,焦点稍微深入材料内部,让熔融物从下口快速吹除。如果还是有渣,说明工件没压平,或者支撑条间距太大,板材震颤导致焦点上下浮动。懂了吧,很多时候问题不在激光器本身,而在周边的工装夹具!

🛠️ 功率高就一定切得快?这个误区烧钱又烧心

我在展会上见过一个老板,非要买一台万瓦级激光器,觉得功率大了就能包打天下。结果呢?切薄板反而因为热输入太大,切缝宽、热影响区大,板材变形严重,后道矫平成本翻倍。激光切割讲究的是能量密度匹配,而不是一味堆砌千瓦数。 比如3mm以下不锈钢,6000瓦和12000瓦的实际切割速度相差无几,但后者运营成本高了不是一星半点——电费、镜片消耗、冷却系统负担都是钱啊。更扎心的是,高功率的焦点深度更敏感,对板材平整度要求更苛刻,稍有翘曲就容易撞头。我见过一个惨案:万瓦机切2mm铝板,速度刚提起来,板材微凸,切割头直接刮到表面,保护镜碎了,整个聚焦镜组报废,损失四五万。所以功率选择要理性,2000-6000瓦足以覆盖绝大多数薄中板业务,稳定性和综合成本才是王道。
说到稳定性,有个槽我不得不吐。一些厂商宣传‘免维护’,忽悠谁呢?激光切割机是光机电一体化精密设备,镜片要定期擦拭,导轨丝杠要润滑,冷却水要更换,过滤网要清理…… 你放任它干,三个月后切割质量断崖式下降。我自己的维护习惯:每周末花半小时,用无尘棉签蘸无水酒精轻擦保护镜;每个月检查一次冷却水电导率;每季度给直线导轨打一次专用油脂。这些不起眼的小动作,能让你机器像老狗一样忠诚服役。
👨🏭 招个好的切割师傅,比买台好机器还难

现在工厂招人有多难,各位老板应该深有体会。花钱送人去培训,学回来一堆理论,上机照样抓瞎。因为真正的切割工艺是‘手感’和‘听觉’的积累。经验丰富的师傅,听到切割时“嘶嘶”的气流声就知道气压是否正常;看到火花喷射的角度,就能判断焦点是否偏移。这些课本教不了。我建议新人上手,先练习听音辨障——正常切割碳钢时,声音是平稳的“呼——”声,如果出现爆音或断续,立刻检查喷嘴或参数。同时,养成记录日志的习惯:每套参数对应哪种板材、厚度、切割效果如何,日积月累就是一本独门秘籍。别信那些AI自动调参的噱头,至少目前,人类的直觉和判断仍然无可替代。
最后唠叨一句安全问题。激光切割产生大量烟尘,尤其是切镀锌板、不锈钢时,必须开启除尘系统,操作工务必佩戴N95以上口罩。我见过长期暴露在切割粉尘中的工人,患上金属烟热,那难受劲就别提了。还有,防火!切割台下定期清理熔渣,旁边常备灭火器,因为板材背面的保护膜一旦引燃,蔓延极快。这些都是血泪教训。
总结?不总结了。激光切割这行当,永远都在理论联系实际的路上。今天刚调好的参数,明天气温一降可能又得微调。唯手熟尔,唯细心尔。与各位共勉。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:激光切割实操:那些手册不会告诉你的扎心真相 https://www.dachanpin.com/a/tg/66148.html