工业仪表:从‘瞎子’到‘先知’,还有多长的路要走?

那天在车间,一个压力变送器突然失灵,操作工一脸茫然——说实在的,那一刻我突然意识到,我们引以为傲的自动化,其实脆弱得很。

要命的“盲区”:为什么仪表故障总能打你个措手不及?

很多工厂,仪表就是摆设。装上了,几年不校准,精度飘到天上。直到产品报废一批,才发现是流量计不准?开玩笑一样。我在一家化工厂见过,管道震动大得吓人,附近的温度表直接抖坏了,而DCS上还显示正常——因为信号断线默认值就是“正常”。这种“假信号”,比没信号更可怕。 振动是仪表的第一杀手。涡街流量计怕振动,质量流量计怕安装应力,超声波液位计怕泡沫……可很多设计人员,拍脑袋选型。有个项目,罐区雷达液位计装在进料口旁边,料流干扰得一塌糊涂。他们问我怎么办,我说“挪个位置啊”。结果管道、平台都得改,费用几十万。早干嘛去了。
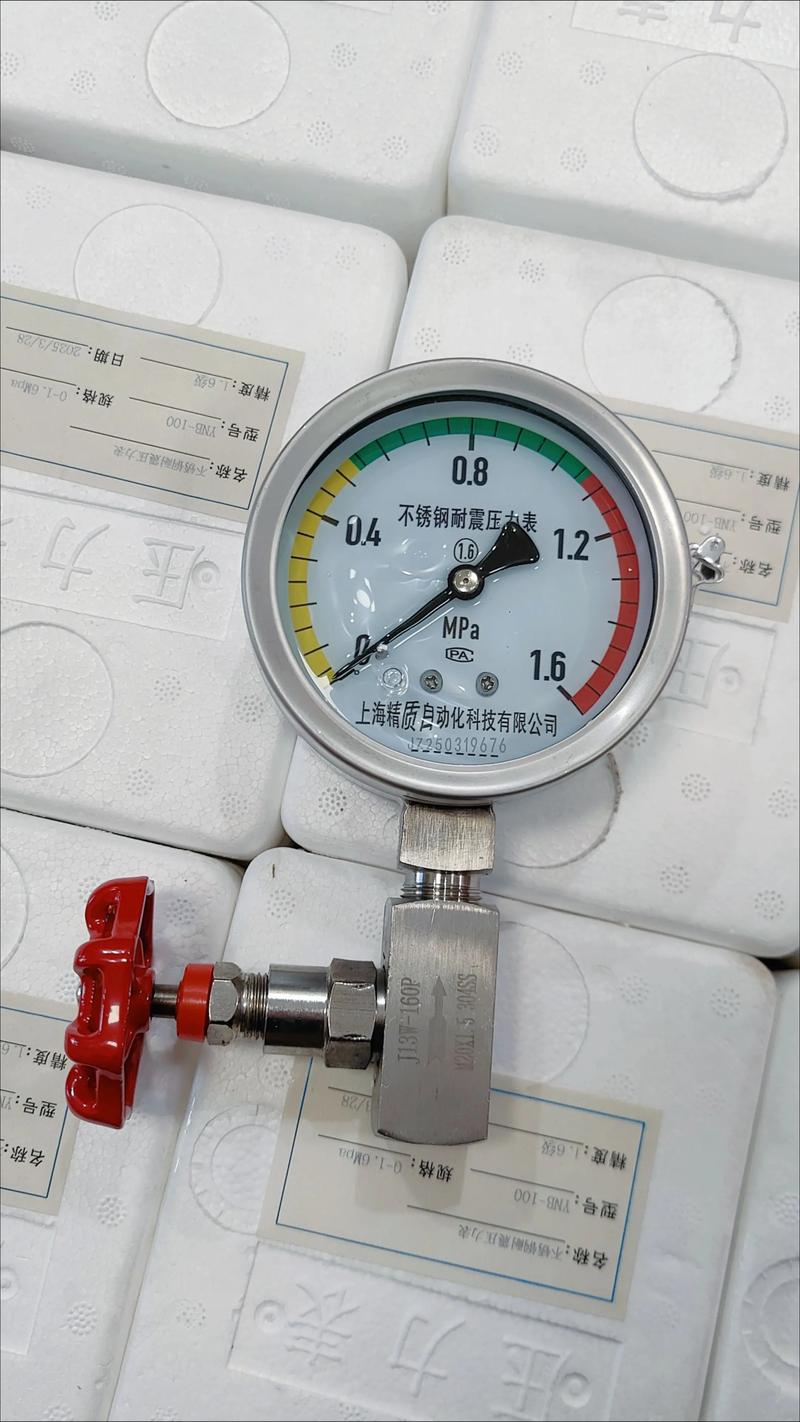
工厂管道上振动的压力表
工厂管道上振动的压力表
问:仪表突然失灵,现场能快速判断故障原因吗? 答:难!大部分仪表只有4-20mA信号,除了电流值啥都不知道。你得带个手操器去现场,爬上爬下,有时候还是防爆区!我每次去巡检,都带一块万用表和HART手操器,但很多小厂根本没有。操作工只会说“表坏了”,维修工可能连HART都不知道。真心累。

智能仪表真的“智能”了吗?

现在都鼓吹工业4.0,仪表也玩起了物联网。说实话,无线仪表确实方便,不用布线,适用于偏远监测点。但电池寿命?说的三年,实际一年半就没了。换电池还得拆下来,重新标定——你敢相信这是“智能”? 有些仪表自带诊断功能,比如电磁流量计能测电极污染,涡街能测传感器阻尼。但问题在于,这些信息去哪儿了?大部分DCS还是只看一个过程变量。仪表自诊断数据,全浪费了。我们上了个设备管理系统(AMS),终于能读取HART仪表的状态。结果发现,20%的仪表长期处于“维护需求”状态,但没人理——因为生产不能停,计划排得满。智能,又如何?
工程师用HART手操器调试智能变送器
工程师用HART手操器调试智能变送器
预测性维护,说起来美好。采集振动、温度、流量噪声信号,用算法预测故障。可是数据呢?大多数工厂连历史数据库都没有,几个月前的数据早覆盖了。有次我们分析一台泵的振动频谱,发现轴承故障前兆,想调出三个月前的电流数据——没有。只有实时值。那怎么建模?机器学习要大量标签数据,而工业故障数据反而是稀缺的。这就陷入死循环:没数据→没法预测→意外停机→损失更大。 问:选择进口仪表还是国产仪表?差距到底在哪儿? 答:这个问题纠结了二十年。实话实说,高端应用——比如高精度科里奥利质量流量计、核辐射液位计、分析仪表,还是进口的天下。但普通温度压力,国产完全能打。甚至有些国内品牌,售后服务比进口好得多。进口货一个备件等三个月,急死人。尤其疫情影响,交期更夸张。我最近用了一批国产电磁流量计,精度、稳定性都不错,价格只有三分之一。但是,国产仪表的一致性有时有待提高,同一批次可能个别需要额外校准。总之,看应用场景和预算吧。关键做冗余和校验,别一味迷信。

选型安装:细节里全是魔鬼

别说仪表不准,先看看你怎么装的。温度套管插入深度不够,误差5度起步。取压点位置错误,压力波动能把变送器膜片冲坏。导压管太长,冬天一冻,全完。这些案例,随便一搜一大堆。可依然在重复。 尤其恶劣工况,别省那点保护措施。像高温蒸汽,一定要用虹吸管;腐蚀性介质,隔离液或隔膜密封;粉尘环境,仪表防护要IP65以上。还有个常见错误:接线。屏蔽层单端接地,很多人不懂。结果信号干扰,中控数字乱跳。这种软故障,查死人。 成本考量永远是头大的事。老板:“就测个水位,几百块的浮球不行?非要上超声波?”可池子里有蒸汽、有泡沫,浮球三天两头卡死。最后人工手动记录,又回到原始时代。仪表自动化投入的确高,但长期收益——减少人工、提高质量、避免事故——往往被忽视。这需要跨部门算总账,可谁算呢?
罐区超声波液位计安装错误导致测量不准
罐区超声波液位计安装错误导致测量不准
问:未来工业仪表会走向何方?真的会实现“黑灯工厂”吗? 答:“黑灯工厂”吹了很久,可多数行业,尤其化工、冶金,仪表故障导致的误报、漏报,能让你不敢关灯。未来方向,我认为:一是仪表自身集成更多计算功能,边缘计算;二是通信协议统一,OPC UA over TSN,互通数据;三是数字孪生,实时模型验证仪表数据合理性。但这都依赖基础数据的准确性——如果源头仪表错误,所有上层系统都是垃圾。所以,先把基础校准和维护体系建好,再谈智能。顺便吐槽,有些企业连校准标签都懒得贴,谈什么工业4.0啊。 说实话,干仪表这行,需要耐心,需要整体思维。你不仅是换块表,你是在保障一个系统的“感知神经”。哪天我们不再为仪表误报而麻木,那才算真的进步。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业仪表:从‘瞎子’到‘先知’,还有多长的路要走? https://www.dachanpin.com/a/tg/66257.html

赞 (0)
搞液压二十年,我踩过的坑比液压油还稠
上一篇 2026-07-28 21:31:37
无损检测(NDT)的蜕变:从敲击听声到相控阵的智能革命
下一篇 2026-07-28 22:13:26

相关推荐

  • 工业API网关:打通OT/IT孤岛的最后100米,别再拿互联网网关凑数了

    上周去苏州一家做汽车零部件的离散制造车间,刚进门就被信息部的张工拉着倒苦水——他们去年花了小百万上的工业互联网平台,现在卡壳在数据通不了上。 卡了快三个月了。 一开始图省钱,拿互联网团队常用的Nginx改了改当网关用,结果呢? 连PLC的Modbus TCP数据都抓不稳,凌晨三点报警把人薅起来的事常有。有时候好好的机床振动数据,传一半就断,后台看着一切正常,…

    投稿 2026-11-12
  • 链条上的温度:那些被优化照亮的烟火与人生

    仓库的白炽灯第三次闪烁时,李梅正蹲在堆积如山的纸箱旁核对单据。指尖划过褪色的快递面单,汗水顺着额角滴在 “生鲜” 标识上,晕开一小片模糊的印记。这是她在分拣车间度过的第十八个通宵,面前还有三百件包裹等着按区域归类,而冷库的温度已经悄然攀升到了临界值。 这样的场景,藏在无数城市的物流枢纽里,藏在每个消费者期待的包裹背后。供应链就像一条沉…

    投稿 2025-09-16
  • 中小批量离散制造降本提效的工业最佳实践

    跑过三十多家长三角的中小制造工厂,我太懂那种滋味了。订单接不完,月底算完账,没剩下几个钱。 钱去哪了?都埋在你车间的角落里了。找工具十分钟,换模等两个小时,在制品堆得过道都走不开,不良品堆到月底才发现…… 说白了,你的产能和利润,都被混乱的现场吃掉了。 为什么现场管理才是中小制造的利润核心 很多老板一提到提效,第一反应就是上MES、买工业机器人,砸几十万进去…

    投稿 2026-10-07
  • 热处理别再当“收尾配角”:一线攒了十年的实操避坑手册

    上个月去长三角一家做新能源减速器齿轮的工厂,刚进车间就撞见生产主管对着一筐变形的渗碳齿轮骂街——这批货要求平面度差不能超过0.02mm,一筐货算下来小二十万的料,就栽在最后一道热处理工序上。很多人觉得热处理不就是把零件烧红了再凉透,能有多少技术含量?真不是。 你以为的热处理,真不是“烧红了再冷却”那么简单 刚入行的新人,十个有九个对热处理的第一印象是“没技术…

    投稿 2026-10-25
  • 聊聊电镀:镀层起泡、发雾?有些坑真没必要踩

    上周去一个做卫浴五金的客户那里,他愁眉苦脸地拎出一把挂满白斑的毛巾架。“刚到货就退货,镀层跟纸一样起皮。”我拿指甲盖轻轻一刮——好家伙,直接掉下一片镍皮。这场景太熟了,对吧?电镀这行当,很多时候不是工艺不行,是细节上被自己人坑了。今天不扯虚的,就聊聊那些容易翻车的点,顺带说点实在的。 槽液管理:不止是加药水那么简单 电镀车间里最常见的错误心态:槽液浑浊了?加…

    2026-06-22

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息