热处理别再当“收尾配角”:一线攒了十年的实操避坑手册

上个月去长三角一家做新能源减速器齿轮的工厂,刚进车间就撞见生产主管对着一筐变形的渗碳齿轮骂街——这批货要求平面度差不能超过0.02mm,一筐货算下来小二十万的料,就栽在最后一道热处理工序上。很多人觉得热处理不就是把零件烧红了再凉透,能有多少技术含量?真不是。

你以为的热处理,真不是“烧红了再冷却”那么简单

刚入行的新人,十个有九个对热处理的第一印象是“没技术含量的体力活”。我刚当学徒的时候也这么想,直到被带教师傅扔了一筐对比试样——同样的42CrMo风电螺栓,一组按手册升温速率烧出来,疲劳强度测试值刚好达标,另一组为了赶节拍把升温速率拉到每分钟150度,出来的螺栓疲劳强度直接掉了32%,装到风机上用个三五年说不定就出断裂事故。 特别是壁厚差超过3:1的异形件,比如带法兰的液压阀块、厚薄不均的结构件,要是跟着统一的连续炉节奏走,不考虑热应力的释放节奏,出来的内孔椭圆度超差是常事。现在行业里已经开始把有限元热变形模拟嵌到热处理工艺开发里,不再靠老师傅拍脑袋定升温曲线,提前算好每个位置的热应力分布,从装夹方式到走炉速度全模拟一遍,良率能比纯经验操作的高25%以上。
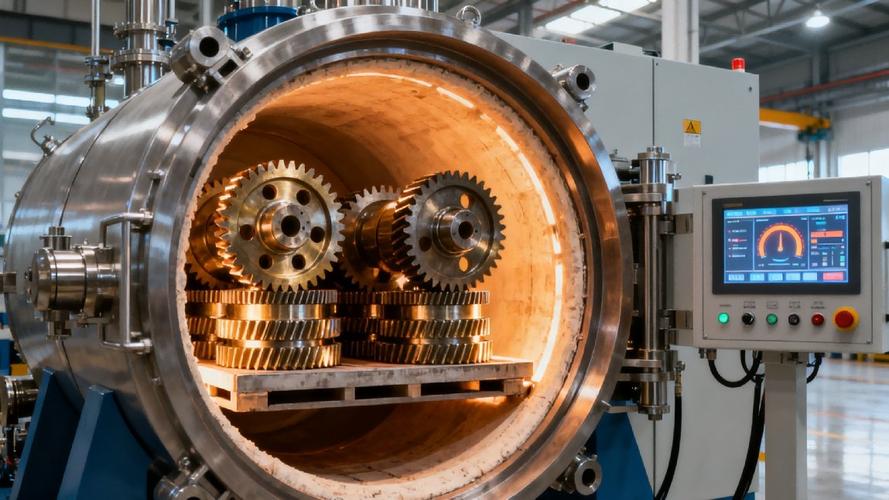
真空热处理炉装夹高精度新能源齿轮实拍
真空热处理炉装夹高精度新能源齿轮实拍
💡 别觉得这是大厂的专利,现在很多小厂花几万块就能买到简化版的热变形模拟工具,比你靠废了几百件零件攒出来的经验靠谱多了。 问:小厂预算有限,买不起全套热变形仿真系统,怎么把热处理变形控制住? 答:别上来就追求高大上的设备,先把三个细节抠明白——第一,同炉装的零件,壁厚差绝对不能超过2mm,别把粗笨的曲轴和薄脆的垫片塞一个炉里烧;第二,升温到550度之前,把速率压到每分钟50度以内,给材料足够的组织应力释放时间;第三,淬火的时候别把零件堆得密不透风,留够10cm以上的冷却介质流通间隙。之前帮一个做农机零件的小厂改了这三个细节,没花一分钱上设备,热处理一次合格率从62%拉到了89%。

那些被老师傅藏着的“反常识”操作

说实话,我刚入行的时候,没少因为师傅的“野路子”操作跟他抬杠。课本上明明写着淬火温度越高,材料的淬透性越好,师傅偏要把45钢的淬火温度压到820度,比手册上给的上限低20度。我当时觉得他纯粹是瞎搞,结果测出来的零件变形量,比严格按手册温度烧的小了快一半。为啥?因为现在的钢材杂质含量,跟十几年前编手册的时候根本不是一个水平,你要是还抱着老手册的高温参数烧,晶粒长得粗大,零件不仅脆,变形量还压不住。 之前遇到过一个特别可惜的项目,做航空航天用的钛合金结构件,用的是近两百万一台的进口真空热处理炉,工艺参数全是照着国外原厂手册抄的,结果出来的零件残余应力比要求值高了快两倍。后来蹲在车间跟师傅聊了半天才发现,他们的真空炉冷却的时候,氮气充入的速度太快了——钛合金本来就对冷却速率极度敏感,一上来就把炉内气压拉到5bar,零件表面和芯部的温差直接飙到300度,残余应力能不高吗?
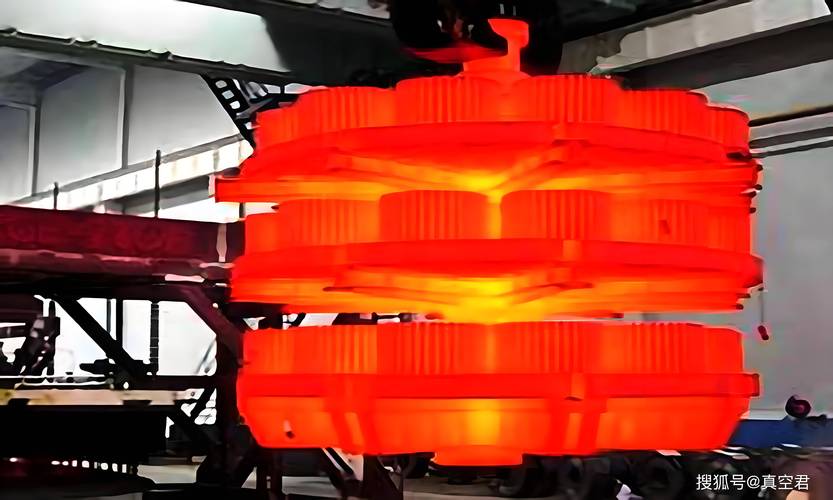
热处理车间师傅检测淬火油冷却特性实拍
热处理车间师傅检测淬火油冷却特性实拍
❗ 真的要提醒一句:现在很多人觉得买了高端进口设备,热处理质量就有保障了。错。设备是死的,你连冷却速率的拐点在哪都摸不清,再贵的炉子也出不了好件。之前有个厂连续三个月零件硬度不稳定,查了三天炉温曲线全对,最后发现是冷却油用了两年没换,粘度掉了一半,冷却速率直接变了,换了新油之后,硬度合格率直接回到98%。 问:现在行业都在推真空热处理,是不是已经完全可以替代传统盐浴热处理了? 答:根本不存在谁完全替代谁。真空炉的优势是氧化皮少,变形小,做高精度的齿轮、冷冲模具确实合适,但你要是做那种要求表面硬度极高的高速钢刀具、精密量具,盐浴炉的加热均匀性、冷却速率的稳定性,现在还是比很多真空炉强。去年帮一个做高速钢铣刀的工厂算过账,要是把他们的盐浴炉全换成真空炉,设备投入要大几百万不说,最后出来的刀具寿命还会掉15%左右,根本不划算。选工艺的核心从来不是哪个听起来先进,是哪个能匹配你要做的零件的性能要求,对吧?

现在的热处理,早就不是没人在意的“后端收尾工序”了

别不信。以前工厂里的热处理车间,永远是排生产计划的时候最后考虑的环节,前面的机加工做完了,剩下的零件才丢去热处理,出了变形问题就怪热处理师傅手艺不行。现在呢?新能源汽车行业的头部工厂,早就把热处理环节挪到了工艺设计的最前端。 比如做新能源电机的输出轴,以前的流程是先把轴车削加工到接近成品尺寸,再送去做调质热处理,结果一烧变形了,还要留很大的磨削余量来修正,材料浪费、加工成本居高不下。现在的思路完全反过来:先定好热处理环节的稳定变形量范围,再反过来设计粗加工的余量,甚至直接在锻件阶段就把预备热处理做了,后面的精加工余量能压到0.3mm以内,光材料成本就能省12%。 去年跟一个做新能源电机的厂的技术总聊天,他说之前他们的电机轴,热处理完的磨削工序占了整个轴加工时间的40%,后来把热处理工序往前挪,提前做去应力退火,现在磨削的时间直接砍了三分之二,一年光加工费就省了快两百万。 没人会跟钱过不去。现在越来越多的工厂算明白账了,你在热处理环节省下来的成本,比你在机加工环节抠半年的利润都多。别再觉得热处理是个没技术含量的“烧炉子”的活,真把这个环节摸透了,你的工厂比同行的成本能低一大截。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:热处理别再当“收尾配角”:一线攒了十年的实操避坑手册 https://www.dachanpin.com/a/tg/71689.html
赞 (0)
别再把表面处理当表面功夫:2024年工厂降本提效的真实落地经验
上一篇 2小时前
电镀做了12年才搞懂:90%的废品问题,根源根本不在电镀槽里
下一篇 1小时前

相关推荐

  • 单元化生产:那个让丰田封神的方法,为什么你的工厂还没学会?

    说实话,我第一次亲眼见到真正的单元化生产,不是在丰田,是在东莞一家做连接器的小厂。那厂子不大,两百来人,却硬是把交付周期从两周压到了三天。老板姓刘,光着膀子在车间给我讲,他当时把流水线拆得七零八落——对,就是拆了。我心想,这人疯了。但看完数据,我闭嘴了。后来我自己做咨询,也推倒过不止一条传送带,这事儿,一旦想明白,就回不去了。 单元化生产到底是个啥玩意儿? …

    2026-06-04
  • 链上星河:当代码织就数字时代的诗行

    数字世界的潮汐里,总有一些技术如星辰般悄然升起,在寂静的代码宇宙中绽放独特光芒。区块链便是这样一束光,它并非冰冷的机器指令堆砌,而是用加密算法编织的数字织物,每一根丝线都承载着信任的密码,每一个节点都跳动着平等的脉搏。当我们拨开技术术语的迷雾,会发现它更像一场温柔的革命,以去中心化的温柔力量,重新定义着人类协作的边界,让每一份价值都能在透明的星河中自在流淌。…

    2025-08-28
  • 供应链管理:企业竞争力的隐形引擎

    供应链管理早已超越简单的物流与采购范畴,成为贯穿企业生产、流通与服务全链条的核心管理体系。其本质是通过对信息流、物流、资金流的精准调控,实现资源配置效率最大化与运营成本最优化,直接决定企业在市场竞争中的抗风险能力与盈利水平。无论是制造型企业的原材料供应保障,还是零售企业的库存周转效率,供应链管理的质量都呈现出决定性影响。优秀的供应链体系能够将供应商、制造商、…

    2025-09-23
  • 锦缎上的光阴:时尚里的永恒与流转

    丝线在指尖缠绕出蝶翼般的弧度,老裁缝将最后一针藏进盘扣深处时,晨光正透过木格窗,在那件月白旗袍的滚边上镀上细碎的金芒。这是江南古镇巷弄里最寻常的清晨,却藏着时尚最本真的模样 —— 它从不是橱窗里冰冷的标价签,而是指尖温度与时光对话的痕迹,是人类用审美为生活绣缀的花边。 时尚的基因里,始终镌刻着文明的密码。古埃及女子将靛蓝颜料涂染亚麻布,经纬间便有了尼罗河的潮…

    投稿 2025-09-23
  • 工业以太网乱战:别再拿厂里的‘血泪史’当教科书了

    说实话,这事儿我憋了很久了。上周去一个机加工车间,自动化负责人拉着我诉苦,说他们新上的产线用EtherCAT控制伺服,结果交换机一换,整个网络抖动得像帕金森。他拍着机柜问我:“工业以太网不是应该稳定得像磐石吗?” 我苦笑。 兄弟,你对“工业以太网”这四个字的误解,比现场总线的线缆还乱。 没错,工业以太网不是一种东西。它是几十种协议的修罗场。 Profinet…

    2026-06-24

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息