
热处理变形?别再死磕老办法了

干了二十年热处理,最头疼的还是变形。你说硬度、金相都能控,唯独这尺寸变来变去——像跟顽皮的孩子较劲。

谁搞大了我的齿轮?

上个月一批渗碳齿轮,淬完火一量,公法线涨了0.3mm。车间主任脸都绿了。 原因其实不复杂:热应力与组织应力同时作妖。加热时热应力让零件表层受压、心部受拉,冷却时反了过来;马氏体转变又带来体积膨胀。两股力一较劲,零件就扭了。细长轴、薄壁套,尤其容易中招。 说实话,很多时候图纸设计就不给活路。壁厚突变?尖角?截面相差巨大?结构不合理,神仙也难救。
薄壁套淬火变形前后对比
薄壁套淬火变形前后对比

压淬是万能药?别逗了

压淬是万能药?别逗了
压淬是万能药?别逗了
很多人迷信压淬。压淬当然好——模具一夹,油一搅,出来尺寸稳。但前提是:你买得起那套模具。单件小批量?换产品比翻书还快?压淬成本能让你怀疑人生。 我更爱用预变形补偿。说白了,提前算好零件往哪边跑,加工时反向留量,淬火后刚好弹回来。听着玄乎,其实有CAE软件可以模拟。去年靠这个,把一批齿圈的椭圆度从0.15mm干到0.03mm以内。✅

热油?冷油?这是个问题

很多人拿着工艺卡照本宣科——GCr15,奥氏体化850℃,油淬60℃。结果出事了。 问:老师傅,为什么我按手册做的轴承圈,淬火后开裂率10%? 答:手册上的60℃是常规推荐,但你那是壁厚不足5mm的薄圈。手册可没告诉你薄件要提油温!提到80~90℃,冷却速度放缓,马氏体转变温柔些,裂的风险直线下降。❗️手册是死的,人是活的。 问:那厚大件呢?油温也能高? 答:厚大件怕冷的慢,心部出珠光体。油温反而要压低,40~50℃,还得加强搅拌。别一根筋。 曾经一批模数10的齿轮,渗碳后直接淬火,残奥高得离谱。后来学乖了,淬火前先炉冷到650℃等温,让碳化物析出一些,再加热淬火。残奥从30%降到8%。工艺上的小调整,效果天差地别。

冷处理不是冷冻饺子

有个客户,做精密量规,要求尺寸稳定性。我让他在淬火后立刻-80℃冷处理。结果他放了一天一夜才做,说“忘了”。气得我想……算了。时效滞后,残奥稳定了,再冷处理效果打对折。必须淬火后尽快冷处理,别让残奥有喘息机会。❄️ 近来还流行深冷处理——液氮里泡。不光降残奥,还能析出微细碳化物,提高耐磨性。但成本高,不是所有件都值得。
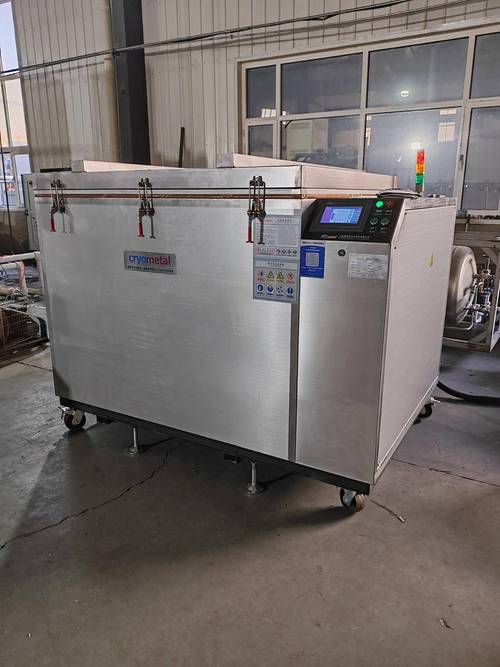
深冷处理设备中低温液氮槽
深冷处理设备中低温液氮槽

工装:被忽视的救命稻草

很多人舍不得在工装上下功夫。一个简单的挂具,乱扔乱放,加热时零件自重就能拉变形。长轴必须吊装,薄盘最好平放——这些细节,书上不写,全靠吃亏吃出来。 有个窍门:对于薄壁套圈,用铸铁衬套撑住内孔再加热淬火,利用铸铁与钢的热膨胀差,等于在冷却时给了一个均匀的收缩限位。成本几块钱,比花几万做压淬模划算。 问:渗碳件淬火后缩孔,有什么好办法? 答:如果是通孔,可以试淬火后用硬质合金推刀过一遍。但根本解决得从工艺着手:降低淬火温度,或者采用分级淬火——400℃盐浴停一停再冷,减小热应力。还有个怪招:渗碳后在830℃淬火前,先炉冷到600℃保温一段时间,让表面碳浓度梯度变缓,减少组织应力。 总之,热处理变形这玩意儿,七分工艺,三分设计。不要指望单靠热处理硬掰。跟设计师掐架、要求改结构,也是咱的日常工作。——就先聊到这,还得去处理一炉等温淬火的零件。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:热处理变形?别再死磕老办法了 https://www.dachanpin.com/a/tg/66273.html

赞 (0)
表面处理选型血泪史:电镀、氧化还是喷涂?
上一篇 2026-07-29 03:33:43
电镀那些破事儿:挂具、药水、环保,一个都不省心
下一篇 2026-07-29 04:20:41

相关推荐

  • 单元化生产:中小制造企业降本提效的破局点

    我上个月去东莞一家做汽配的小厂调研,老板拉着我看他新改的车间,拍着大腿说早三年改单元化生产就好了,亏了几十万冤枉钱。这话我信。这两年接触了几十家做离散制造的工厂,吃到单元化红利的不少,踩坑瞎忙活的也一抓一大把。 为什么传统流水线干不动了? 放在十年前,大批量走货,一条流水线从头跑到尾,效率拉满,赚的就是规模钱。现在呢?客户要定制,订单拆成几十批上百批,今天换…

    投稿 2026-09-08
  • 逆向工程:从实体到数字的奇妙还原——一位老工程师的真心话

    干了二十年机械制造,逆向工程这事儿,说实话,我一开始是抗拒的。总觉得这是走捷径,是抄袭。直到有一次,厂里接到一个棘手的活儿:客户拿来一个上世纪八十年代的进口设备零件,磨损得不成样子,图纸早没了,原厂也倒闭了。咋办?硬着头皮上呗。结果呢?三维扫描、点云处理、曲面重构……一通操作下来,不仅完美复刻,还顺手优化了两处设计缺陷。客户竖大拇指的时候,我心里那点偏见才算…

    投稿 2026-07-11
  • 物料搬运:别再让老式叉车拖垮你的产线效率

    上周去一家汽配厂,车间主任老李拉着我诉苦。他说光这个月,叉车就撞了三次货架——万幸没伤到人。我看了看他们那几台柴油叉车,方向盘包浆比文物还厚,尾气呛得我直咳嗽。这场景太熟悉了,十个传统工厂,九个物料搬运还停留在上世纪90年代。说实话,每次看到这种场面我都着急:都2025年了,怎么还这么玩命? 物料搬运这玩意儿,外行看着不起眼,不就是把东西从A点挪到B点吗?错…

    2026-06-10
  • 工业无线通信(Wi-Fi 6/6E):工厂里的无线革命,但别高兴太早

    去年给一个汽车零部件厂做网络改造,差点被老旧的Wi-Fi 5逼疯——AGV小车总在关键工位断连,机械臂偶尔来个0.5秒的延迟,你知道那几毫秒意味着什么吗? 废件!停机!骂娘! 后来硬着头皮上了Wi-Fi 6,部分区域加了6E,整个产线这才算活了过来。所以想聊聊工业无线这摊事,尤其是Wi-Fi 6/6E,到底能干啥,又有哪些深坑。 Wi-Fi 6/6E到底牛在…

    2026-06-22
  • 从牛奶到菜园:藏在生活里的碳中和密码

    碳中和这词听起来挺 “高大上”,总让人联想到卫星云图里的碳排放曲线或是国际会议上的签约仪式。但其实它早悄悄钻进了我们的日常 —— 可能是超市货架上印着 “碳中和” 字样的牛奶,也可能是小区楼顶上长出的青菜,甚至是上下班时扫开的共享单车。这些看似零碎的场景,正悄悄拼凑出一场关乎未来的生活革命。 简单说,碳中和就是让人类活动产生的二氧化碳 “收支平衡”。烧煤发电…

    投稿 2025-09-23

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息