第一次搞阳极氧化——大概十年前吧,我盯着一批铝合金件从槽子里出来,成色惨不忍睹。发白,起粉,轻轻一蹭就掉。老师傅叼着烟,斜我一眼:“你以为呢?放进去通个电就完啦?”不,当然不是。后来栽的跟头多了,才发现这玩意儿水深得很。现在市面上好多教程,要么照本宣科,要么回避关键参数,实在让人恼火。说实话,阳极氧化看似基础,但能做好的人,真不多。
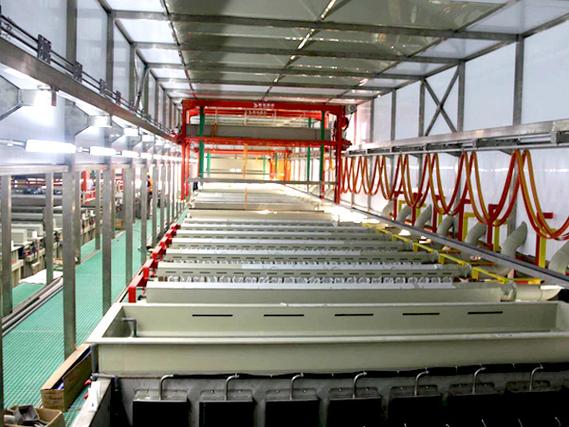
咱们先把大实话撂这儿:如果你以为阳极氧化只是“电解”——铝做阳极,通电生成氧化膜——那后面讲的东西会让你改观。因为工艺窗口其实很窄,温控、电压、槽液成分,哪个不是一失足成千古恨?比如硫酸阳极氧化,温度高个两三度,膜层立马疏松,染色能给你花成地图。而且,杂质离子这个坑,没吃过亏的很难体会。氯离子超过50ppm?等着起麻点吧。
工艺窗口就那么宽,别跟参数硬犟
我见过最离谱的,是有人把硫酸浓度直接拉到25%,觉得“快一点好”。结果呢?烧蚀,边角全烂。唉……其实常规硫酸阳极氧化,浓度12%-20%是安全区;温度呢,15-22℃——夏天必须用冷冻机,不然膜层硬度直接跳水。电压就更不用说了,起步12V左右,升压速率得看合金成分。2023年我帮一家做新能源车电池壳的厂调工艺,他们用6063铝,升压速率推到每分钟0.8V,膜厚45μm,硬度330HV,算漂亮。但如果换成7075?同样参数,烧焦没商量。因为合金中铜、锌含量直接影响成膜效率和热分布。
顺便提一嘴脉冲氧化。前些年到处吹“脉冲硬质阳极氧化”,说能降温、提速。确实,某些场合有效,但对整流器要求高,波形陡冲会增加针孔风险。我们测过,脉冲叠加直流比单纯脉冲更稳。不是所有新技术都神乎其神,对吧?
硬质阳极氧化:硬,但是脆

硬质氧化膜拿到400HV以上不算难,但代价也摆在那儿:膜层增厚,零件尺寸会胀,而且膜本身脆。做精密配合件,必须预留加工余量,或者后期研磨。有次给液压阀块做硬质氧化,图纸标φ20H7,氧化后孔径直接小了0.05mm,客户骂娘。后来设计阶段就预设补偿——经验都是赔钱赔出来的。
还有人问硬质膜能不能染色?能,但颜色发暗,均匀度差。通常硬质氧化后都是自然灰黑,耐磨归耐磨,审美上差点意思。如果用混合酸体系(比如硫酸加草酸),能改善一点,成本又上去了。世上没两全的事。
问:染色件掉色,是染料不行还是封孔没做好?
答:多数情况是封孔出问题。阳极氧化膜是多孔结构,染色后不封紧,就跟海绵吸水没拧干一样。以前用沸水封孔,水温必须≥96℃,pH值5.5-6.5,煮30分钟。现在环保要求严,很多厂改用中温封孔剂,氟化镍体系,80℃就能操作,但浓度控制要严。我们测过一款市售封孔剂,配比偏差10%,失重直接翻倍。另外,铝件染色前水洗不够,表面残留酸根,也会导致掉色。别动不动就赖染料。
问:怎么快速判断膜层质量?总不能每次都切样吧?
答:在线检测的话,涡流测厚仪是最直接的,不过注意合金基体对测量值有影响,得先用标样校准。硬度用维氏显微硬度计,载荷50g-100g。如果没条件,土办法——用划格法测附着力,静电粉末喷涂那种胶带,扯一下看掉不掉膜。还有更绝的:滴一滴蓝墨水在表面,湿润后擦掉,看有无残留。微孔多、膜疏松的,一吸一个印子。这些招数都算经验积累,书上不一定写。
环保风暴下,工艺怎么变?

这几年《电镀污染物排放标准》越来越严,尤其六价铬。传统硬质氧化用的铬酸氧化基本被按死,逼着大家转硫酸或混合酸。废水里的铝离子也要回收。去年我们上了套膜过滤系统,投资心疼但没办法。另一个方向是无镍封孔,用锆盐或者硅烷体系,欧洲那边汽车件已经在推了。国内还在过渡期,主要因为成本高、槽液管控复杂。💡 但趋势不可逆,早点储备技术没坏处。
哦,对了,自动化也是大趋势。现在新建的线,很多上了MES系统,实时监控电流密度、温度曲线。以前靠老师傅手调,现在年轻工人盯屏幕。别嫌酸,数据不会骗人。有一次我们发现槽液老化导致膜厚偏差,就是曲线斜率异常报警才揪出来的。要是纯靠经验,得等大批量划伤才能发现。
写到这里,回头一看,还没提草酸氧化、磷酸氧化这些特种工艺。不展开了,不是天天用得上。只想强调一点:阳极氧化这门手艺,细节里藏着魔鬼。从除油到出光,从搅拌到冷却,任何一步的轻视都会在膜层上放大。别信那些“简单三步搞定”的营销文章——真那么简单,要我们这些吃灰的工程师干嘛?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:阳极氧化:别以为只是泡一下那么简单 https://www.dachanpin.com/a/tg/66275.html