干磨削这行二十多年,我常常觉得,这玩意儿其实像一门玄学。
砂轮转起来,火花四溅,看着热闹。可出来的活儿,有的镜面般光滑,有的却满是振纹。问题出在哪儿?谁也说不清。直到你把所有变量——主轴跳动、砂轮平衡、冷却喷嘴位置、甚至室温——都排查一遍,然后发现,嗯,可能就是那批砂轮的结合剂硬了那么一点点。
还记得2018年我们接了一批汽车变速箱齿轮的磨齿订单。图纸要求齿面粗糙度Ra0.2,那真是要命。试了七八种砂轮,调了无数次参数,废品堆成小山。最后怎么解决的?说来好笑,我们老师傅把冷却液浓度从5%提到7%,然后特意把修整砂轮的纵向进给速度放慢到近乎变态的程度——问题迎刃而解。所以,磨削这东西,经验这两个字,你不得不信。

砂轮,不只是“石头”那么简单
外行人看砂轮,就是块转得飞快的圆石头。真这么想就栽了。磨粒、结合剂、气孔,这三样东西的配比,能变出上百种花样。白刚玉、铬刚玉、单晶刚玉、微晶刚玉……光磨料就让人头大。更别说陶瓷结合剂、树脂结合剂、金属结合剂,各有各的脾气。
前些年流行CBN砂轮。效率高,耐用。可价格吓人。但算一笔账:普通刚玉砂轮磨一根曲轴连杆颈,砂轮寿命30~50件,修整一次停机十分钟;CBN砂轮能干到2000件,中间几乎不修整。对于大批量产线,停机时间就是真金白银。所以现在汽车发动机工厂,关键工序基本都上CBN了。不过话说回来,如果是小批量多品种,还是得用普通砂轮,灵活啊。
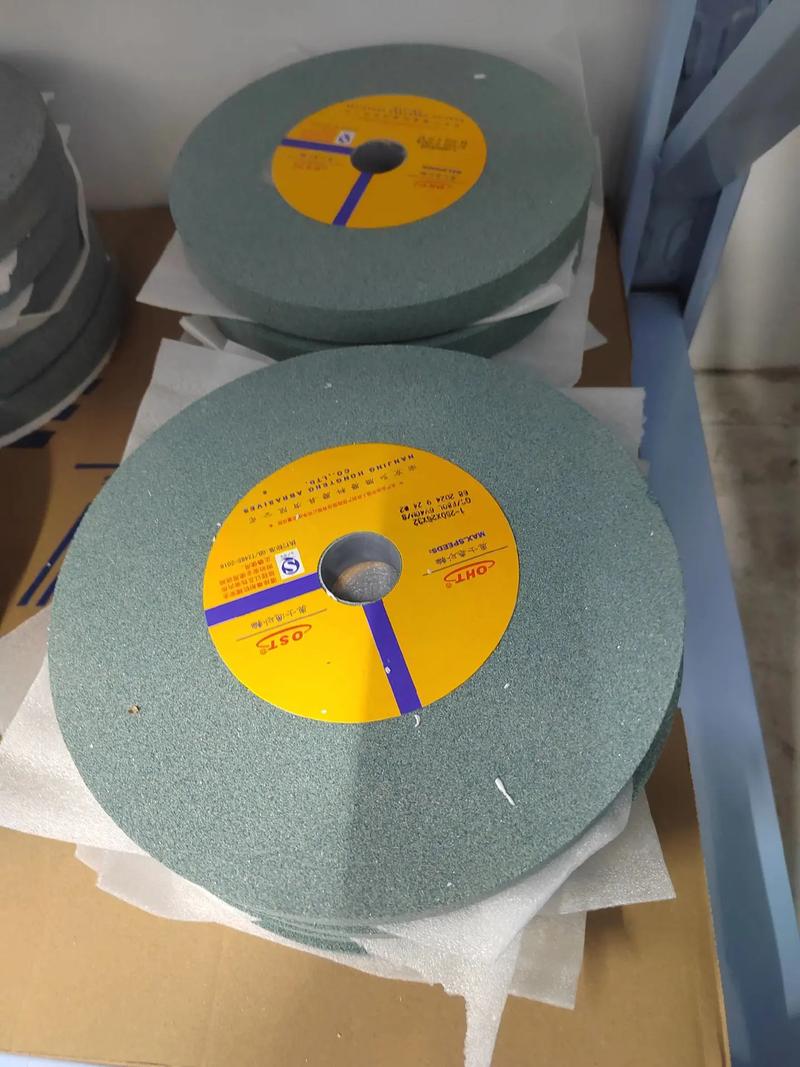
对了,提到砂轮还必须说修整。钝了的砂轮不修整,就像用秃了的刀切肉,又费力又糟蹋材料。但修整过头,磨粒出刃太高,表面粗糙度又保不住。这个度,全靠经验和在线测量。现在先进一点的磨床都有AE传感器,听声音就知道砂轮钝没钝,什么时候该修整。❗但传感器不是万能的,脏了、信号漂移了,照样误判。
磨削液,被严重低估的角色

磨削不像车铣,它是典型的磨粒滑擦、耕犁、切削混合作用,产热剧烈。油基磨削液润滑好,但冷却慢,还易燃。水基的冷却快,但润滑差点,容易生锈。工厂里常为了省钱,把水基液浓度兑得跟清汤似的。结果呢?砂轮堵塞、工件烧伤、机床生锈——省了小钱,亏了大钱。
我们做过对比实验。同一个零件,用同一种砂轮,一组用进口全合成磨削液,浓度8%;另一组用某国产半合成液,浓度5%。猜怎么着?前者粗糙度稳定在Ra0.15以下,砂轮寿命提高40%。后者刚磨几件还行,越往后越差,甚至出现磨削裂纹。✅所以别听销售吹得天花乱坠,自己动手做试验最靠谱。磨削液不是水加浓缩液搅一搅就了事,水质硬度、PH值、杂油含量,都得定期测。
还有个细节。喷嘴位置。有人觉得大致对着磨削区就行,错了!高速磨削时,砂轮周围会形成一层气流屏障,冷却液根本到不了接触弧区。必须调整喷嘴角度,匹配砂轮速度,甚至要用高压定向喷射,直接撕开气障。很多工厂根本没意识到这点,还抱怨磨削液效果差。
聊聊表面完整性,比粗糙度重要百倍
大部分图纸只标粗糙度。可很多零件失效,不是因为粗糙度不达标,而是表面完整性出了问题。磨削烧伤、残余拉应力、微观裂纹、白层……这些肉眼看不见的缺陷,才是疲劳寿命的杀手。
航空发动机的涡轮盘榫槽磨削,要求极高。有一次我们检测到一批零件表面显微硬度异常高,酸洗后出现了明显的白亮带。典型的磨削烧伤。追溯参数,原来是粗磨时进给过大,瞬时温度飙升,表层奥氏体化又在冷却液作用下淬火。烧伤了就得全部报废,几十万就这样打了水漂。后来我们引入涡流检测和巴克豪森噪声法,在线监测烧伤,才杜绝了这个噩梦。
问:磨削烧伤肉眼能看出来吗?
答:轻度烧伤根本看不出来,只能靠酸洗或仪器。有时工件表面颜色变蓝、变褐,那已是严重过烧,好比告诉全世界“我完蛋了”。所以,过程控制比事后检验重要。监控磨削功率、温度,设定上限,一超就报警停机。
问:不锈钢磨削粘刀严重怎么办?
答:不锈钢韧性大,导热差,磨粒容易粘屑,堵得砂轮滑溜溜。对策:选自锐性好的单晶刚玉或微晶刚玉砂轮;用油基磨削液或高浓度乳化液;修整要勤快,磨削深度适当加大,强迫磨粒破碎脱落,露出新刃口。另外,可以试试脉冲修整法,让砂轮表面更开放。
磨削这手艺,越往深里钻,越觉得敬畏。它融合了材料科学、力学、热学、流体学,还有大量的“手感”。手动磨一个球面,老师傅能凭声音和阻力知道材料去除量,换个人就废。数控磨床虽然先进,但编程参数、补偿策略、零点漂移处理,没点经验照样玩不转。💡所以,别迷信自动化,人的判断力永远是核心。
现在的趋势嘛,磨削加工在朝智能化走。自适应控制、数字孪生、智能砂轮——就是在砂轮里埋传感器。但我总觉得,甭管技术多花哨,把基础做好,老老实实调好砂轮、用好磨削液、守住过程参数,比什么黑科技都强。

就先说这么多吧,车间活儿堆着呢。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:磨削加工的那些门道:一个老工艺的现代蜕变 https://www.dachanpin.com/a/tg/66279.html