干机加工二十年,最怕人问:『哪种加工方式最让你又爱又恨?』 我绝对把票投给电火花加工(EDM)。这家伙,说实话,像个脾气古怪的天才——你要是摸不准它的脉,分分钟给你撂挑子;可一旦用对了地方,它又能啃下那些连高速铣削都摇头的硬骨头。💡
记得去年接了个活儿:在淬硬模具钢上打一个φ0.8mm的深孔,深度却有40mm。五轴机床的钻头下去就断,废了三根后车间主任脸都绿了。我端着茶缸子悠悠说了句:『上电火花吧。』 那瞬间——你懂的,就像点破了一层窗户纸。
原理简单得不像话,但实操全是坑
电火花加工(EDM)的教科书定义翻来覆去就那么几句:通过浸在绝缘工作液中的电极与工件之间的脉冲放电,产生局部高温来蚀除金属。可真正到了车间,谁还抱着书本?😅 我们更关心的是:石墨电极损耗怎么控制?放电间隙到底留多少?那个该死的伺服控制反应慢了半拍就整出个锥度来。
举个真实案例。有次加工一个异形型腔,深度变更到120mm,就用了紫铜电极。结果加工到一半,发现电极缩得不成样子——傻了,紫铜损耗率比石墨高,但当时图它容易精修,这下好,整件模具差点报废。后来硬着头皮换石墨电极重新走一遍,补偿值调到让人心跳加速的数值,总算救了回来。❗

所以每次有新人问我:『师傅,EDM是不是只要设好参数就不用管了?』 我直接回句:『你当它是自动咖啡机呢?』 说完又觉得太凶,赶紧补一句:『其实…你得盯着,听声音、看火花色、闻绝缘油是不是有焦味。这玩意儿会跟你说悄悄话。』
参数调整?那是一门玄学,或者说艺术
电火花加工(EDM)的参数表看起来规规矩矩:峰值电流、脉冲宽度、脉冲间隔、伺服参考电压……可不同的机床、不同的电极材料、甚至不同批次的工件材料,实际效果天差地别。有一回加工同样的工件,换了家供应商的模具钢,同样的参数打出来表面粗糙度直接掉两级。排查了半天,敢情那批钢的碳化物偏析严重,放电点乱跳。能怎么办?只能重新试参数,几百次的微调,最后发现把脉冲宽度减少20微秒,间隔拉长,才算稳住。感叹,这行当经验真不是书本上抄得来的。💨
问:『电火花加工不锈钢和模具钢,参数设置上主要差别在哪?』
答:不锈钢导热性差、韧性好,容易产生加工硬化和积瘤。一般我会把峰值电流调低15%-20%,脉冲宽度稍微收窄,提高放电频率,让放电更密集但能量小。同时冲液压力要加大,把蚀除物尽快冲走,否则二次放电会让你哭。另外,不锈钢用铜钨合金电极损耗更小,就是材料贵得肉疼。
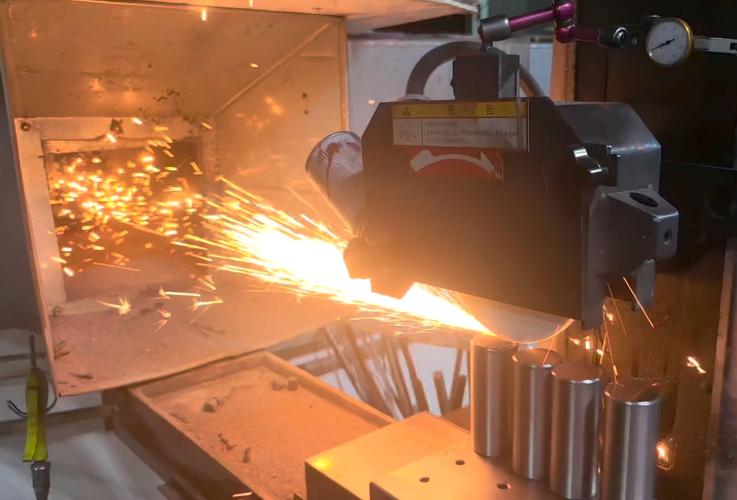
问:『如何判断电极损耗已经影响到精度?有没有量化的办法?』
答:量化?哈哈,最直观的是用千分表打电极头部的尺寸变化,每加工一段时间就停机测量。但老师傅的土办法更绝:听声音。正常的放电是均匀的“滴滴”声,一旦声音发闷或出现尖锐的断续噪音,十有八九电极损耗不均匀,放电间隙变了。还有就是看加工稳定性,电流表指针突然乱跳——赶紧停机检查吧,别犹豫。现在有些高档机床带电极损耗实时检测,但那价格…我们小厂还是靠人肉经验。😮💨
其实,EDM的真正魅力在那些“不可能”之处

别看电火花加工(EDM)这么多槽点,一旦遇到常规切削搞不定的情况,它就是神。航空发动机涡轮叶片的冷却气膜孔、汽车燃油喷射嘴的微孔、医疗器械里那些细细弯弯的沟槽——没有EDM,很多产品根本造不出来。去年参观一家医疗模具厂,他们用镜面电火花加工出表面粗糙度Ra0.1μm的型腔,别说刀纹了,拿显微镜看都光滑得反光。那瞬间我是真心服气。✅
不过,这个行业也在变。以前都是传统成型放电,现在线切割EDM普及了,但精密加工中电火花成型依然不可替代。而且自动化程度越来越高,电极自动更换、在线测量补偿成了趋势。以前熬夜盯机床的日子可能真的一去不返了——说起来竟然有点怀念。😌
最后给刚入行的朋友一句掏心窝的话:别被那些看似复杂的参数吓住,干电火花加工(EDM),最重要的是亲手去试、用心去记。每一次放电的嘶嘶声,每一朵微小的火花,都在教你东西。这行当,人工智能再牛,暂时还替代不了人的直觉和经验。
至少,我是这么觉得的。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:电火花加工(EDM)实在是个磨人的妖精——一个老机加工人的碎碎念 https://www.dachanpin.com/a/tg/66280.html