第一次见识真正的Poka-yoke,是在一家汽配厂。一颗螺丝,把产线上所有老师傅难倒了——不是拧不上去,而是拧上去之后,下道工序死活装不进去。拆了重来,好家伙,螺丝孔里有异物,螺栓打进去是歪的。质检员愤愤地说:“这已经是本月第7次了!”
你猜怎么解决的?没用高大上的视觉检测,没用红外传感。一个入厂不到半年的实习生,在工装上粘了块磁铁。螺栓必须从磁铁上方经过,如果吸不起来,说明方向反了,气动扳手直接锁死。成本?2块3毛钱。这,就是防错。
说实话,Poka-yoke这词儿从日本传过来,本身就带着点禅意——Poka是“无心之错”,yoke是“防止”。合起来就是“让错误不可能发生”。但国内一谈到防错,很多人脑子里冒出来的全是传感器、PLC、MES系统……好像不花个几十万就不叫技术。错得离谱。
防错的精髓,在于“不依赖人”
人,是最靠不住的。这不是骂人。你连续干了8小时装配,眼睛花了,手抖了,脑子里想着下班接孩子——啪,极性装反。靠培训?靠罚款?靠互检?全是事后诸葛亮。真正的防错,必须在错误发生之前就把它扼杀在设计里。
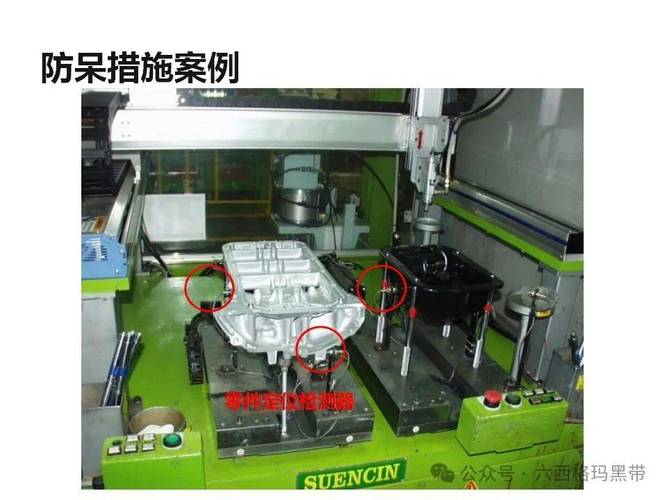
我记得在丰田的某个供应商那里,见过一个冲压模具,下模上有个小小的定位销,和工件上的工艺孔匹配。如果工件放反了,定位销根本顶不进去,模具合不上,滑块就下不来。粗暴吗?粗暴。有效吗?自量产以来,0件不良。这就让人想起Shingo Shigeo那个经典分类——接触式、定数式、动作步骤式。说到底,都是物理限制,不给你犯错的机会。
不过话说回来,现在很多工厂搞数字化,动不动就上AI质检。我当然不反对技术进步,但有个事儿特别拧巴:你连基本的机械防错都没做扎实,直接跳进AI,就像地基没打好就盖摩天楼,塌得快。

问:防错听起来简单,为什么我们车间推行不下去?
答:这个问题我至少被问过20遍。根儿上就一个:把防错当成了技术活,忘了它是管理活。有的老板觉得“防错就是设备部门的事儿”,扯淡。产线上最清楚哪里容易出错的人是谁?操作工。你不发动他们,靠几个工程师坐办公室画图,画出来的玩意儿要么不切实际,要么成本高得离谱。我见过最牛的一个防错案例,是一个装配大姐用废弃的饮料瓶底做了个漏斗——螺丝放漏斗里,如果漏不下去,说明混入了规格不对的螺丝。一分钱没花。但你得让这种智慧冒出来,得给奖励,得允许试错。很多管理者嘴上说重视,一算ROI,觉得“不如返工省钱”,然后继续每天处理客诉。短视。
问:Poka-yoke和自动化是不是一回事?
答:完全不是,而且混淆这两个概念特别危险。自动化是让人省力的,防错是让人省心的。有些自动化设备,如果设计时没考虑防错,反而会批量制造缺陷——反正机器不停,坏一个也接着干,等你发现,一整箱全废了。所以正确的顺序,是先做好防错,再上自动化。或者,在自动化设备里内嵌防错功能。比如我们给CNC加工中心加装刀具寿命计数,达到设定值强制停机换刀,这就是防错。而整个上下料自动化,那是效率。别搅在一起。

如今工厂里的防错,早不是当年的“低科技”
当然,你要是以为Poka-yoke还停留在机械挡块、行程开关,就OUT了。现在的智能防错,玩得挺花哨。比如我们正在用的扭矩-转角监控系统。螺栓拧紧过程中,控制器实时采样扭矩和角度曲线,如果曲线走势偏离标准包络线,哪怕最后扭矩合格,也判NG。这玩意儿的逻辑就是:“你暴力拧进去的不算数”。还有注塑车间用的热成像防错,开模后立刻扫一遍产品温度场,如果某个区域温度异常,说明填充不足或冷却不均,直接标记。这些技术,本质上还是Poka-yoke——不让缺陷流入下道。
但别忘了,越复杂的系统越需要接地气的维护。我碰到过一家厂,花大价钱上了激光在线测量,结果半年后停用了。为啥?没人会调参数,误报率太高,工人直接短接信号线——啥防错都白搭。所以,任何防错,最终要闭环到人,到简单可执行的流程上。
最后说个自己的教训。早年我做工艺的时候,设计了一个非常精巧的夹具,带气动防错。结果批量生产时,气压波动导致防错失效,零件装偏了还接着加工,报废了2万多块钱的活儿。老板没骂我,就说了句:“记住,防错措施本身也可能出错,你得防防错。”这话我一直记到今天。所以现在我都要求,关键工序的防错装置,要有状态反馈,并且定期点检。这属于防错的防错,有点绕,但必须做。
总之,别把防错神化,也别矮化。它就是一种思维习惯:承认人会犯错,然后用最低成本、最可靠的方式,把错误挡在门外。
如果你的产线天天救火,产品一致性靠祈祷,不妨从明天开始,去现场蹲一天,找那个“最容易出错的动作”。然后,问操作工一句:“你觉得怎么才能做错不了?”答案可能就在可乐瓶底里。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:防错技术(Poka-yoke):产线上那些“蠢到哭”的设计,其实是顶级智慧 https://www.dachanpin.com/a/tg/66285.html