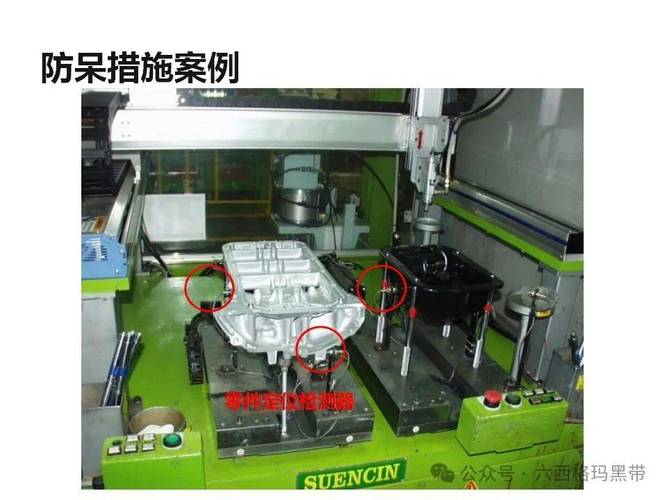
上周三下午三点,车间那台崭新的六轴机器人突然‘罢工’了。控制屏上跳出一条报警:拧紧扭矩偏差超出上限。我蹲在工位旁,盯着那根歪了一丢丢的螺栓,后背直接冒汗💦。你不做这行可能觉得,不就一颗螺栓吗?但跑过产线的都懂——装配线上,一个螺丝没打好,整批产品可能就得召回。那滋味,酸爽。
干工业装配快二十年了,从最开始的纯手工,到气动扳手,再到现在动不动就数字孪生、AI预测的智能系统,变的是工具,不变的是拧紧这道坎。今天掏心窝子聊几个拧紧的难点,以及这些年我踩过的坑。
扭矩法 vs 扭矩-转角法:这不是玄学,是物理
刚入行那会儿,师傅教拧螺栓全靠手感。‘咔嗒’一声,力矩扳手响了,就算到位。简单粗暴✅。后来做汽车发动机装配,才被扭矩-转角法狠狠教育了一番。
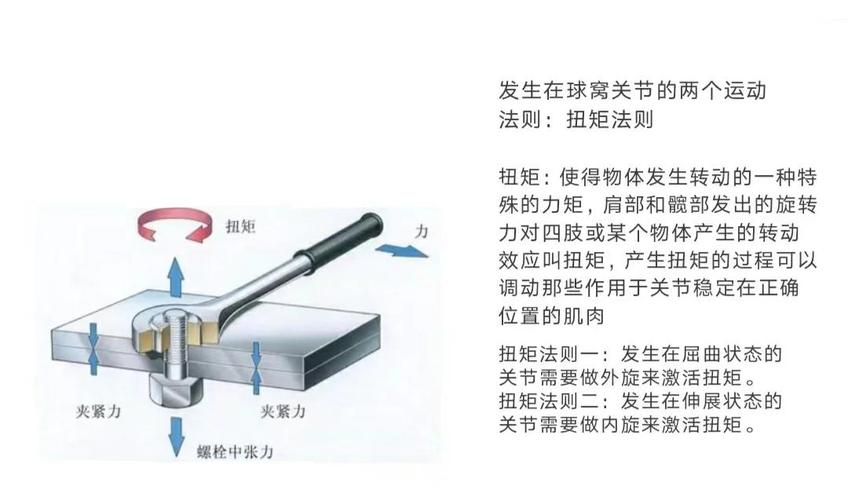
扭矩法就是设定一个目标力矩,到了就停。但实际上,螺栓产生的夹紧力只有10%左右来自扭矩,其余90%都耗在摩擦上了。螺纹副、支撑面的摩擦系数稍有波动——比如螺纹上有点油污,或者垫片材质换了——夹紧力就可能差出个30%。你扭矩值显示完美,但实际根本没压紧。这坑,我差点被它搞死❗
后来跟德国人学了一招:扭矩-转角法。先打个低扭矩把零件贴合,然后再转过一个设定角度。这角度直接把螺栓拉伸量给定了,夹紧力就稳得多。说白了,控制角度就是控制形变,摩擦影响被大幅削弱。我们做过对比测试:同一批次螺栓,扭矩法预紧力离散度能到±25%,转角法直接压到±10%以内。差距就这么大💡。
不过话说回来,转角法也不是万能的。遇到软连接,比如带橡胶垫的,贴合点判断不准,角度控制反而容易出乱子。这时候就得靠屈服点控制,也就是拧到螺栓塑性变形区,夹紧力利用率非常高,但技术门槛也高,设备投入直接翻倍。对吧?在成本和可靠性之间走钢丝,就是装配工艺的日常。
问:在什么情况下应该选择扭矩-转角法,而不是普通扭矩控制?答:很简单,如果你夹紧的是金属对金属的硬连接,而且对手件精度高、垫片一致性好,那扭矩法便宜大碗,足够。但如果是汽车缸盖、连杆这种核心部件,或者螺栓比较长(长径比大),转角法几乎必选。摩擦力不确定性高的时候——比如镀锌螺栓没处理好、装配环境有油雾,请直接上转角法。别抱侥幸心理,批量出问题的返修成本,够你买好几套高端枪了。
智能拧紧系统:数据鬼才的救赎
去年帮一家新能源电池模组厂做产线升级,他们之前的拧紧策略是:工人拿个普通电枪,靠感觉。我一看,惊了——2024年了,还在靠人肉防错?组装好的电池包,有些极柱根本没拧到位,过了一阵子松动打火,差点出大事❗。后来上了智能拧紧系统,带扭矩传感器和编码器的手持式拧紧枪,每一次拧紧过程都生成扭矩-角度曲线,和标准模板实时对比。任何异常的斜率、峰值,当场报警。

说实话,这套系统最让我惊喜的不是防错,而是数据追溯。现在每颗螺栓的拧紧记录都存进MES,哪天出了质量问题,直接追溯到底是哪把枪、哪个操作工、几点几分、扭矩多少。数据不会说谎。以前查问题,要拆一堆零件,现在点两下鼠标就搞定。那种效率提升带来的爽感,没经历过的真体会不到💯。
问:中小型工厂上智能拧紧系统,投资回报周期长不长?答:这个要分情况。如果你产品附加值不高,一年也做不了几万个件,那确实有点贵,一把高精度拧紧枪大几万,整套系统下来几十万。但只要你涉及安全件、或者批量大、或者客户审核要求高(比如汽车零部件),基本跑不掉。更关键的是,它能帮你减少多少隐形质量损失?一次召回能赔掉半条命。我们算过,一条半自动装配线,加了智能拧紧和防错,报废率从3000ppm降到200ppm,半年左右就回本了。所以,别光看硬件投入,算总账。
装配线上的人与机器:没有谁取代谁
总有人说,工业4.0就是机器换人。我不同意。上个月在东莞看一条家电装配线,工人和协作机器人并肩干活。机器人打长螺栓,人负责贴条码、检查外观。有个大姐,四十多岁,眼睛特别毒,机器人偶尔漏了O型圈,她一把就能揪出来。那瞬间我就在想,这种装了视觉的机器人,图像识别成功率99%,但就是那1%的诡异缺陷,还得靠人💪。
防错设计(Poka-yoke)思想,其实很多都是基于人的操作习惯开发的。比如料盒做成斜坡,零件只能从大孔端滑出,安装反了根本塞不进去;或者拧紧枪连上计数器,少打一颗就蜂鸣器狂叫。这些低成本防错,比依靠工人责任心靠谱多了。毕竟人不是机器,会疲劳,会分心。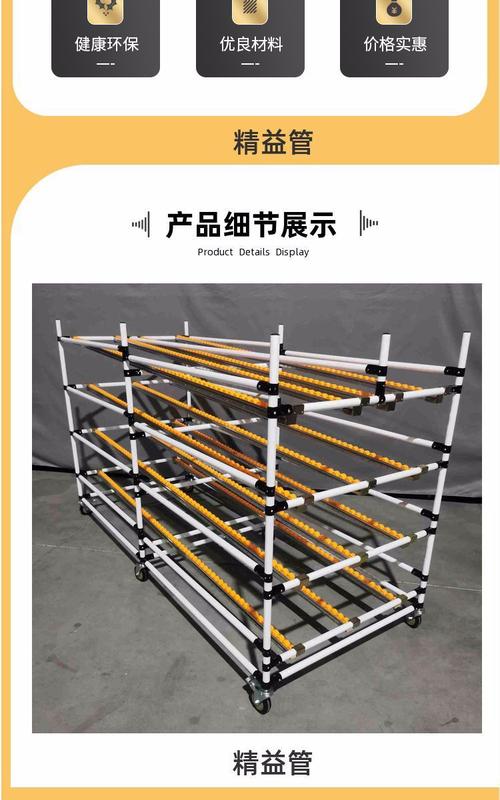
现在有个趋势叫增强现实(AR)辅助装配。工人戴上眼镜,虚拟箭头直接指到要拧的位置,扭矩值也在旁边显示。看起来挺科幻,但实际用还得解决抖动、续航这些麻烦事。我们测试过,对新手培训确实快,老手反而嫌碍事。所以说,工具是死的,人是活的,怎么搭配才最高效,值得一直琢磨。
最后忍不住说句:工业装配这行,越干越觉得敬畏。一颗螺栓,一条曲线,背后是材料学、力学、数据科学。别迷信什么‘万能方案’,不同的工况,不同的产品,拧紧策略千差万别。保持开放,多去现场摸摸油污,比什么都强。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业装配的拧紧这点事:别让一颗螺栓毁了你的产线 https://www.dachanpin.com/a/tg/66284.html