说实话,第一次接触田口方法时,我差点被那些正交表和信噪比公式劝退。一堆数学,看着像天书。但后来在产线上滚了几年,才明白这东西有多神——不是理论上的神,是实打实省钱、省时间、解决麻烦的神。
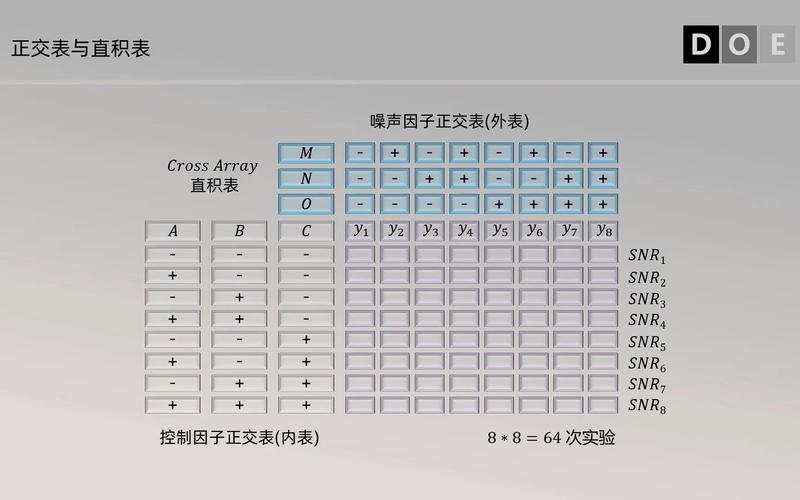
你猜怎么着?我们车间那台老掉牙的注塑机,一直搞不定产品收缩率的问题。温度、压力、冷却时间……一堆参数,调试员凭经验换了一天,废品率还是5%。我火了——直接拉个L9正交表,三因子三水平,9次实验,半天搞定。收缩率波动从±0.5mm压到±0.1mm。❗同事看我的眼神像看巫师。
田口方法到底在搞什么?不只是实验设计
很多人把田口方法当成DOE的一种,但你要是也这么想,就错过精髓了。田口玄一那老头子的核心思想其实是稳健性设计。他管这叫“三次设计”:系统设计、参数设计、容差设计。系统设计就是你正常构思产品;参数设计才是最妙的——专门对付那些你控制不了的噪声因子,比如环境温度、材料批次差异、操作工心情起伏。通过选择参数水平组合,让产品性能对这些噪声不敏感。信噪比(S/N)就是他用来衡量稳健性的工具,越大越好,意味着信号强噪声小。
举个例子吧。有一回我们给汽车零部件做焊接工艺,客户要求焊缝强度波动在5%以内。可车间的湿度夏天能到90%,冬天不到20%,焊接电流电压跟着飘。传统思路是买恒温恒湿设备,但那要花三十万。我们用田口方法参数设计,找出了电流和焊接速度的最佳组合,结果湿度从20%到90%乱变,强度波动都小于2.5%。✅ 三十万省了,客户还给了我们额外订单。
信噪比和正交表:两个反直觉的工具
搞质量的人习惯用平均值看问题。田口方法却告诉我们,变异性比平均值更重要。他用信噪比把均值和方差揉在一起,变成一个指标。比如“望大特性”(越高越好),信噪比公式是 -10 log(1/n Σ 1/y²)。一开始我觉得这公式简直反人类——但用多了发现,它确实能更快地把不稳定因素筛出来。
正交表也是个有趣的东西。它不用做全因子实验,用部分因子就能高效找到主效应。但注意——田口不关心交互作用!这是他被传统统计学家骂得最凶的一点。不过话说回来,在实际工业里,交互作用真没那么常见,而且当你参数范围选得合理,交互效应常常不明显。我们用了这么多年,验证下来,主效应找对了,问题就解决了八九成。省时省力,香!
问:田口方法和经典DOE到底选哪个?
答:看你的阶段和目标。早期筛选重要因子时,田口的正交表效率极高,而且它自带稳健性视角——你直接看信噪比最高的水平组合,通常就是抗干扰最佳的。但如果你需要研究精细的交互作用,比如半导体工艺里温度和时间有强交互,那经典响应曲面法(RSM)可能更合适。不过凭良心说,大部分机械和流程工业,交互没那么娇气,田口方法够硬。
还有一次教训深刻。我们给手机外壳喷涂工艺做优化,直接用田口方法选了参数,光泽度均值漂亮得很,但颜色偏差(b值)的波动在一个小角落突然放大。原因是我们忽略了两个因子的交互。后来补了两次确认实验才搞定。心得?田口方法不是万金油——你得时刻用工程直觉去审视结果。完全依赖统计,迟早翻车。
动态特性与马氏田口:不为人知的扩展
大部分人只知道静态特性的田口方法。其实动态特性参数设计才是他晚年力推的。想法很厉害:让产品输出随输入信号成比例变化,而不受噪声影响。比如油门的开度与发动机转速,希望是线性关系,且斜率稳定。我们用在伺服电机控制参数优化上,让电机速度跟随信号电压变化,波动范围缩小了40%。但说实话,动态特性的计算繁琐,得靠软件,一般小厂用不上。
另外还有个马氏田口方法,是田口的门徒搞的,用于多维异常检测。原理是用马氏距离构建健康基准空间,然后识别异常。我们在设备预诊维护里试过,传感器数据十几个维度,它能在一堆数据里揪出早期轴承磨损,比传统阈值报警早了两周。不过这个方法需要样本量较大,小批量生产可能吃不开。
问:小企业没条件做实验,怎么利用田口方法的思路?
答:哪怕不做正交表实验,你也可以用田口“噪声因子”的思维。简单说就是把生产线上那些你管不了的变量列出来——温度、湿度、供应商原料、早晚班次——然后有意识地观察或小范围测试,看哪些参数组合在这些噪声面前表现最稳定。这其实就是在做非正规的参数设计。不一定非得弄正交表,有了意识,你就能少挨很多冤枉骂。
另外,现在仿真软件发达了,像ANSYS、Minitab都有田口模块。我们经常先用计算机跑DOE,两小时扫几十组参数,找到方向再上机验证。这比过去纯手工正交表又快出一个数量级。不过软件是工具,理解不了背后的稳健哲学,还是可能被交互作用坑到。
最后想吐个槽。田口方法在国内有些过度神话了。有些咨询公司把它包装成包治百病的神器,其实它就是一套务实的、从变异角度思考质量的工具集。用得好,省钱增效;用不好,一堆数字游戏而已。关键在于人——得有懂工艺的工程师跟,不能只丢给刚毕业的统计生。
这些年我最深的感触是:田口方法教我们主动去和噪声做朋友,而不是消灭噪声(那太贵了)。这种“稳健”思路,跟做人简直一样——抵抗不住环境波动,说明内功不够。哈,搞了十年质量,竟然悟出点人生道理。
行,今天就聊这么多。下次碰到工艺不稳,别急着买更贵设备,先想想田口老头的那句话:“所谓质量,就是产品出厂后对社会造成的损失。” 把损失函数往脑子里一装,很多纠结就通了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:田口方法:为什么日本制造如此可靠?一位质量工程师的十年实践心得 https://www.dachanpin.com/a/tg/66307.html