热处理这活儿,干久了才明白:温度、时间、冷却,哪样都糊弄不得

淬火那一下,学问大了去了

搞热处理的,谁没经历过几次半夜惊魂?工件裂了,硬度不对,变形量超差……说实话,我以前也常干出废品。后来才想通——热处理不是烧红了扔水里那么简单。有一回,给汽车齿轮渗碳淬火,出炉一检测,心部硬度低了。整整一批,百十来件,全报废。老板脸都绿了。 为啥?冷却速度没跟上。淬火油用久了,冷速下降,你还按老工艺?这不就歇菜了。所以啊,淬火介质的定期检测,绝对不能省。现在我们都配上冷却特性测试仪,数据说话,别光靠手摸眼看——那玩意儿不靠谱。
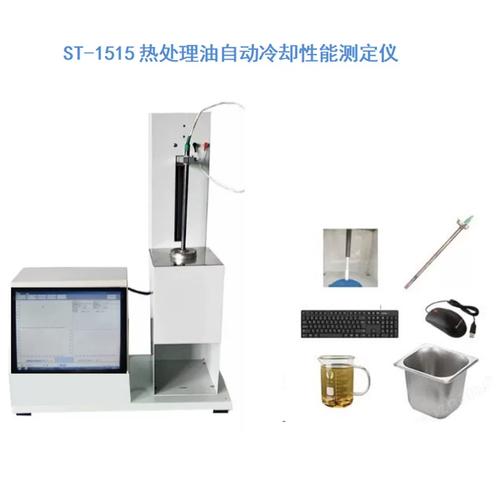
淬火油冷却特性测试仪现场使用图
淬火油冷却特性测试仪现场使用图
问:淬火油冷速变慢,除了换新油,还有啥辙? 答:可以加添加剂调整,不过得先做实验。我们用过一种高冷速的复合添加剂,效果不错,但必须严格控制比例,否则容易造成冷速不均,反而出裂纹。另外,油温也得盯紧,别高过80℃,一般控制在60-70℃最稳。❗对了,定期过滤杂质也关键,渣子多了影响热交换。 那次教训之后,我们定死了规矩:每炉淬火前必测冷速,数据记录,超标就换。对了,还有搅拌!别小看它。我们有个真空油淬炉,搅拌器轴承坏了,没及时发现,冷速不够,结果模具硬度差。现在都加装搅拌监测,电流一异常就报警。哎,都是钱堆出来的经验。

数字化了,热处理就不靠老师傅的“感觉”了?

过去,炉子温度准不准,全凭老师傅看一眼火色。搞笑了,那能精确到±5℃?不可能。现在呢,真空热处理炉配上多区温控,PID调节,温度均匀性能控制在±3℃以内。但这还不够。去年我们厂上了MES系统,每炉工艺数据实时上传,曲线自动记录。一旦偏差超标,手机立刻报警——这才叫放心。不然呢,凌晨3点跑车间,一看,哎呀,超温了20分钟,整炉报废。你说冤不冤?
工业物联网热处理炉群远程监控大屏界面
工业物联网热处理炉群远程监控大屏界面
不过话说回来,数字化也不是万能药。有些小厂,上了系统就当摆设,参数设置还是拍脑袋。比如,渗碳扩散时间,总想缩短点省电,结果产品表层碳浓度梯度不对,一磨就发现次表层硬度塌陷。哎,工艺仿真软件真能帮大忙,提前模拟碳浓度分布,省得试错。但好多厂不认,觉得太虚。我倒是强烈推荐:用有限元模拟一下淬火应力,变形量能预测个八九不离十,比硬试强多了。 问:模拟软件准吗?会不会跟实际差很多? 答:边界条件设对了,准。比如材料的热物性参数、换热系数这些,必须实测,不能光套数据库。我们做过对比,模拟的淬火硬度分布和实测值相差不到1 HRC。但前提是你得有准确的参数。💡建议先做几炉实验校准模型,之后就可以放手用了。 另外,气氛控制也数字化了。我们用的氧探头加氢探头,碳势控制精度±0.03%C。配合计算机,能实现渗碳过程自适应控制。说实话,这玩意儿刚上的时候,车间老师傅都不信,直到连续干了十几炉合格率100%,才服气。

渗氮、渗碳、碳氮共渗……到底选哪个?

这个得看零件服役条件。比如,耐磨又抗疲劳的轴,渗碳淬火合适。但薄壁件,渗氮变形小。我们做纺织机械的蜗杆,原来渗碳,变形大得不能看,后来改离子渗氮,精度就保住了。还有,碳氮共渗温度比渗碳低,变形也小,适合要求耐磨但硬化层浅的件。不过,废气处理麻烦,要上环保设备——现在环保查得严,不搞不行。 有一次,客户图纸要求表面硬度58-62 HRC,硬化层0.3-0.5mm。我们按常规渗碳,结果层深超了,磨削后硬度不足。后来用碳氮共渗,830℃处理,完美达标。所以,工艺选择不能光看硬度,还得看层深、金相组织。✅ 记住:金相分析是热处理的“眼睛”。 问:金相组织不合格,除了回火问题,还有可能啥原因? 答:原材料带状组织!这个经常被忽视。如果原材料有带状偏析,渗碳后就会出现软点,硬度打不上。我们以前就吃过亏,后来要求供应商提供正火态金相报告,带状等级≤2级才接收。再一个,淬火温度也要够,亚温淬火虽然变形小,但奥氏体化不充分,硬度也上不去。 你看,热处理这事儿吧,说穿了就是把温度、时间、冷却介质这几样控制住。再借着数字化手段,稳定性真能上去一大截。当然,光说不练假把式,多跟产线,少扯淡,这才是正道。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:热处理这活儿,干久了才明白:温度、时间、冷却,哪样都糊弄不得 https://www.dachanpin.com/a/tg/66403.html

赞 (0)
表面处理实战:阳极氧化工艺那些不得不说的坑与突破
上一篇 2026-07-31 02:12:26
电镀槽边十年笔记:从镀层起泡到零缺陷的辛酸路
下一篇 2026-07-31 02:54:30

相关推荐

  • 自动化仓储(AS/RS)实战录:效率狂飙背后的冷思考

    你知道吗?2018年我们第一次上AS/RS项目时,老板拍着桌子说“这东西三个月回本”。哈!实际上,我们花了整整十个月才勉强跑顺。那段日子,我头发都白了几根。 AS/RS这东西,外人看着高大上——立体仓库,自动存取,无人作业。全称自动存储与检索系统,其实就是用机器替代人工去货架上取货放货。但真正落地的时候,那叫一个酸爽。 我们是怎么被“忽悠”上AS/RS这条船…

    2026-07-01
  • 智慧社区:科技赋能下的人居新生态

    智慧社区并非简单的技术堆砌,而是通过数字化、网络化、智能化手段,对社区治理、服务供给、生活体验进行全方位重构的新型人居形态。它以居民需求为核心,以数据资源为纽带,将信息技术深度融入社区生活的每一个场景,正在重塑人们对 “家” 的认知与体验。从智能门禁的精准识别到社区服务的一键响应,从公共空间的智慧管理到居家生活的便捷联动,智慧社区正从概念走向现实,成为城市治…

    2025-09-20
  • 光的絮语:那些被捕获的星辰碎片

    阳光是大地最古老的情书,亿万年来以恒定的频率亲吻山河。叶片舒展脉络接纳它的馈赠,石缝间的苔藓靠它编织绿色的梦,而人类终于学会将这份永恒的温柔,转化为点亮生活的星火。太阳能的故事,藏在晨光穿透薄雾的剪影里,写在硅晶阵列折射的光斑中,是文明与自然对话的全新注脚。 古埃及人曾用凹面镜汇聚阳光引燃圣火,阿基米德传说中借铜镜烧毁敌舰的智慧,早已埋下人类探索光之力的种子…

    2025-09-15
  • 激光切割:别被功率忽悠了,有些坑只有踩过才知道

    说实话,我第一次用激光切厚板的时候,差点把切割头撞了。那还是台标称10千瓦的大家伙,切40毫米碳钢,结果切缝歪歪扭扭,底部挂渣严重,跟狗啃的似的。当时我心里一万个问号——是功率虚标?工艺不对?还是设备根本不行?后来发现,都不是。其实是焦点位置和气压的配合出了问题。就这一个小参数,折腾我两天。 搞激光切割,最怕的就是只盯着功率数字。 功率很重要,但把它当成唯一…

    2026-06-19
  • 那些被汗水浸泡的日子,都成了生命的光

    健身房的镜子总带着一层薄雾,混着器械碰撞的闷响与跑步机的嗡鸣,将无数个平凡的身影温柔包裹。我曾在器械区角落见过蜷缩的背影,也曾在操课房门口遇见攥着水杯发抖的姑娘,他们和我一样,都在与身体里的惰性拉扯,与过往的自己告别。健身从不是一场孤独的修行,那些滴落的汗水、绷紧的肌肉、沙哑的喘息,终将串联成最动人的生命轨迹。 第一次走进健身房时,我连最基础的深蹲都做不标准…

    2025-09-17

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息