
等离子切割:别被供应商忽悠了,这6个真相你得知道

说实话,第一次在车间看到等离子切割,我以为是个笨重玩意儿——飞溅的火花、刺耳的噪音、切完还得打磨半天。但后来,一台进口精细等离子让我彻底改观。切口光滑得像激光切的一样!现在,我这个搞了十五年下料的老家伙,反而经常劝人:别上来就追激光,等离子用好了照样出彩。 不过话说回来,这行水也深,不少厂家拿“高配”忽悠人,结果买回来电极一天换一个、割嘴三天报废,气得人想骂娘。今天不聊虚的,就扯扯那些你没注意到的坑,以及怎么把等离子切割玩明白。

切口挂渣?别总怪机器,先查这三点

切口挂渣是最烦人的。上周有个客户微信炸我,说新买的数控等离子切8mm碳钢,底边全是瘤子,铲都铲不动。我让他拍照一看——切割速度慢了!电流不变,速度过低,电弧热量过度堆积,熔渣冷却后全糊在切口下沿。很多人不信:速度慢不是应该更精细吗?错!等离子靠的是高速气流吹掉熔融金属,速度一慢,气流作用区拖后,渣就先凝住了。
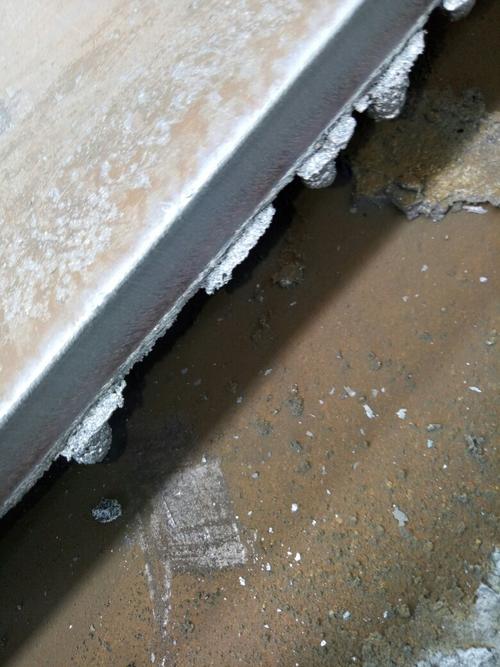
等离子切割碳钢板底边挂渣实拍
等离子切割碳钢板底边挂渣实拍
另外两个常被忽视的点:电极喷嘴的同轴度,和等离子气体的干燥度。喷嘴稍微偏一点,电弧能量就不对称,切出来的断面一边光一边糙。气体含水多?等着电极损耗快、切割面发蓝氧化吧。我们厂现在强制用冷冻干燥机,不敢省那点电钱——省了,电极寿命对半砍! 问:怎么判断自己的切割速度对不对? 答:听声音!正常切割时是连续、尖锐的嘶嘶声,如果听到噗噗的闷声,或者火花明显向后拖尾巴,那速度肯定不对。还有个土办法:看电弧在板材下表面露出的长度,一般露出5-10mm为佳,短了就是太快,长了就是太慢。当然,新机型有自动调高和速度匹配,但老设备只能靠人肉盯。 问:为什么换了新喷嘴,切口质量反而变差了? 答:大概率买到假货了。市面上的代用电极喷嘴,材质纯度不够、尺寸公差大,装上去电极烧蚀快,电弧不稳定。别图便宜!原厂的铪丝电极虽然贵,但寿命长得多。另外装配时切记用专用工具,手拧的力度不均,同轴度就废了。

水下切割还是干式?这笔账算得我肉疼

一个经典争议。水下等离子切割能降噪、减少烟尘,听起来很环保对吧?但用起来真肉疼。我们早期上了一套水床,结果发现——阴极和喷嘴的寿命直接缩水1/3!因为水蒸气反冲进割炬,高温下加速氧化。而且水里切薄板,板面会轻微鼓起变形,平整度要求高的件根本不能用。
等离子水下切割工作台水雾实景
等离子水下切割工作台水雾实景
后来改干式下抽风,噪音和粉尘确实大,但切割质量稳定,后期耗材成本下来了。所以现在除非客户强推环保、或者切厚板必须浸没抑制变形,我一律劝用干式。不过新的“精细等离子”有些型号支持浅水幕,只让水从割炬周围流出形成水帘,不直接泡工件,算是个折中方案——但设备贵得离谱。 切割气体的选择也够喝一壶的。切碳钢常用空气,便宜,但切面轻微氮化,后续焊接容易气孔。用氧气的等离子,切面光亮,但割嘴耗得更快,氧气纯度要求又高。切不锈钢或铝,还得混氢35或氮气,不然断面发黑。这玩意没统一答案,全看你最终零件拿去干嘛。

坡口切割:从崩溃到真香的技术跃进

过去一提等离子切坡口,头就大。手工割?角度靠蒙,焊前得磨半天。机械旋转割炬?价格高,还受限于工件形状。直到去年在一个展会上看到六轴机器人+等离子割炬协同作业,坡口切割精度±1°,速度还快,当时就惊呼——时代变了! 现在行业里,数控等离子搭载摆动头或三维割炬已不是新鲜事。关键是CAM软件要给力,能自动生成坡口路径、调节电流和速度。我们车间那台老法利莱改了摆动头,切K型坡口一次成型,焊工师傅乐得合不拢嘴。不过也要提醒:坡口切割时,喷嘴到工件距离必须严格保持,稍有起伏,角度就偏。所以设备刚性、割炬防撞都得跟上。 问:等离子坡口切割的粗糙度能用于压力容器吗? 答:看标准。常规等离子坡口表面有微细沟槽,一般需打磨后焊接。但精细等离子+氧气切割碳钢,表面粗糙度可达Ra 12.5μm以下,很多承压焊缝要求不高的场合直接焊没问题。如果是不锈钢,用氮气或氮氢混合,也能做到Ra6.3左右。实在不行,就加一道打磨工位,总比整体铣坡口省时。 等离子切割这行,说到底是三件事:电源、气流、运动控制。设备不一定要最贵,但参数要摸透。前阵子帮朋友厂调一台二手伊萨,换了个新涡流环、清理了气流通道,切出来比他们新买的国产机还强——他们当场傻眼。所以啊,别总怪机器不行,多拆拆割炬,那里藏着80%的问题。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:等离子切割:别被供应商忽悠了,这6个真相你得知道 https://www.dachanpin.com/a/tg/66412.html

赞 (0)
激光切割实战:换了三台设备才明白,喷渣和断面纹路原来都藏在这些细节里
上一篇 2026-07-31 05:17:52
超声波加工:硬脆材料的克星,还是被低估的精密加工利器?
下一篇 2026-07-31 06:00:18

相关推荐

  • 车联网:重构出行生态的技术支柱

    车联网并非简单的汽车与网络叠加,而是通过先进通信技术将车辆、道路基础设施、云端平台及用户终端深度融合的智能系统。这套系统能够实现实时数据交互与协同决策,从根本上改变传统出行模式中信息孤岛的现状,为交通效率提升与出行安全保障提供全新解决方案。其核心价值在于打破单一车辆的感知边界,让每一辆车都成为智能交通网络中的节点,通过数据共享与协同控制,实现全局交通资源的优…

    2025-08-28
  • RPA:悄然改变日常的智能助手

    提到智能技术,很多人首先想到的是机器人、人工智能等高大上的概念,却很少留意到一种默默渗透在生活和工作各个角落的技术 —— 机器人流程自动化(RPA)。这种技术不像工业机器人那样拥有实体外形,也不像 AI 聊天机器人那样能进行复杂对话,它更像是一位不知疲倦的 “隐形员工”,专注于处理那些重复、规则明确且耗时的数字化任务,用高效和精准为人们减轻负担。无论是企业的…

    投稿 2025-09-05
  • 制造业停产事故救星:根本原因分析(RCA)为什么越做越错?

    上个月跑珠三角调研汽配厂,刚进工业园大门就被老板拽住吐槽。上周刚停线三天,亏了二十多万,做完整顿,结论是”新员工操作失误”,罚了两千块,结果这周一模一样的事故又来了。 问题出在哪?他们做了根本原因分析(RCA),但做错了。 别再把RCA做成背锅大会 我跑过不下一百家制造工厂,百分之七十的RCA报告我看一眼就摇头。 出了设备故障?结论写…

    投稿 2026-09-21
  • 心湖絮语:那些藏在情绪褶皱里的微光

    风掠过窗棂时,总会携来一些细碎的念想。或许是童年巷口老槐树的影子,或许是某个黄昏里陌生人递来的半块糖,这些零散的片段像散落在心湖的星子,轻轻晃动,便漾开一圈圈柔软的涟漪。我们常常在步履匆匆中忽略这些细微的心理纹路,却不知正是它们,悄悄编织着生命里最温柔的底色。 心理是一片辽阔而深邃的原野,每一种情绪都是生长其间的植物。喜悦是迎风绽放的向日葵,花瓣上沾着阳光的…

    2025-08-28
  • 智能制造:别再被概念忽悠了,这才是真东西

    智能制造的“坑”与“实” 我见过太多工厂,花了几百万,上了所谓智能制造系统,最后大屏做得贼炫酷,车间里还是老样子。说白了,就是数字化看板秀。 工人照样手写记录,机器故障依然靠人喊。这叫什么智能制造? 真正的智能制造,得从底层打通。传感器、PLC、CNC这些数据,实时采上来,不是拿来展示的,要闭环控制。你比如——注塑机温度偏了,系统自动调工艺参数,不用等人来改…

    投稿 2026-07-10

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息