问题出在哪?他们做了根本原因分析(RCA),但做错了。
别再把RCA做成背锅大会
我跑过不下一百家制造工厂,百分之七十的RCA报告我看一眼就摇头。出了设备故障?结论写”设备老化”。出了质量问题?结论写”员工操作不规范”。出了原料不合格?结论写”供应商品控不严”。
完事儿,罚点款,开个会,就等着下次出事。这种RCA,不如不做。
问:很多工厂做RCA都要求”谁出事谁负责”,这个逻辑不对吗?
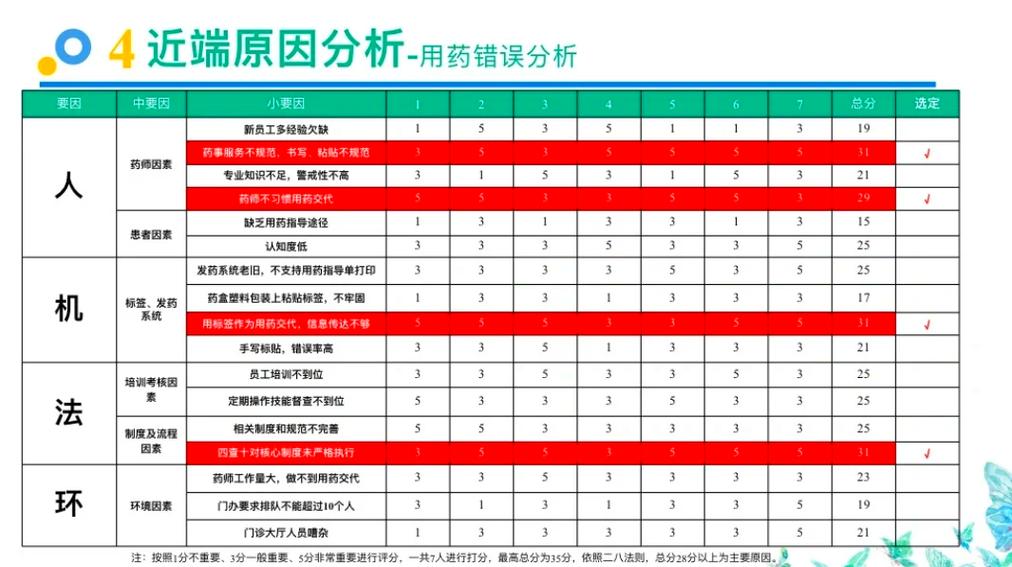
答:这个逻辑从根上就歪了。制造业绝大多数事故,从来都不是单一某个人的错,是系统出了问题。员工操作错了,为什么会错?是SOP写得模棱两可?还是工位设计反人类,干满八个小时到后半段必然走神?还是新员工培训完连一次模拟考核都没有就上岗了?
把错推给最底层的执行者,就是把真正的系统问题直接埋了,下次出事是早晚的。
做对根本原因分析(RCA),三个步骤就够
很多人觉得RCA是大企业才玩的复杂工具,要填一堆表格,请一堆专家,其实不是。一线工程师就能做,只要抓住三个核心,错不了。💡 第一步:先停在现象,别着急下结论
出问题先别扯原因,先把所有异常列出来。去年我碰到一个注塑厂,模具一个月崩了三个,所有人上来就说”采购贪便宜买了劣质模具钢”,结果拉了三个月的开机记录才发现,崩的三个模具都是做某一款耐高温塑料的,开机温度比其他产品高30度,合模压力比设定值高了12%,半个月前调机师傅为了赶产量偷偷改了参数,从来没登记过。
你看,上来就定调,直接就把真原因错过了。
❗ 第二步:连续追问,别停在表面
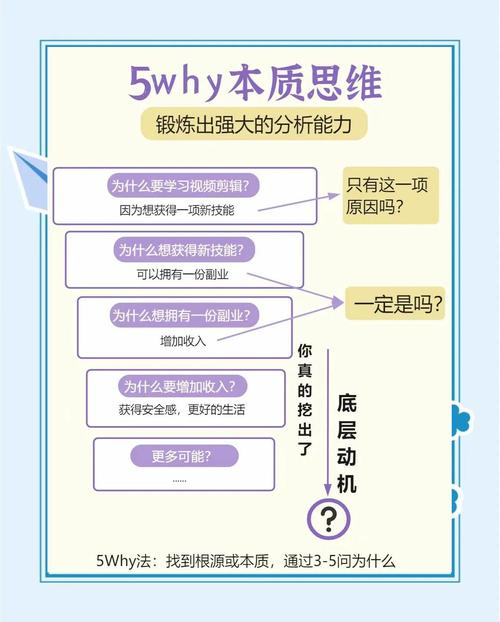
最经典也最好用的方法就是5Why,不是说一定要凑够五次,核心是别问两句就停。举个最常见的例子:
1. 机器为什么停了?因为过载烧了保险丝。
2. 为什么会过载?因为轴承润滑不够。
3. 为什么润滑不够?因为润滑泵吸不上油。
4. 为什么吸不上油?因为泵轴磨损松了。
5. 为什么会磨损?因为没装过滤器,铁屑进去了。
根因是没装过滤器,不是员工没加油,也不是轴承质量差。到第一步就停,你换一百个保险丝也没用。
问:5Why是不是只适合设备问题,质量问题能用吗?
答:当然能用。核心逻辑都是找根源,不管是设备还是管理还是质量,一样的。比如说客户投诉批量次品,追下去:为什么流出次品?因为质检没检出来。为什么没检出来?因为这个尺寸只做首末件检验。为什么只做首末件?因为原来从来没出过问题。为什么原来没出现在出?因为最近换了新的切削液,硬度波动变大。为什么换切削液没改检验标准?因为工艺部门更新的时候没通知质量部。哦,根因是跨部门信息同步的漏洞,不是质检员看错了。
✅ 第三步:验证根因,别拍脑袋
找到你觉得对的根因,改了试试。改完之后半年没出同样的问题,说明找对了。改完还出,说明你没挖到底,回去接着问。
现在工业界做RCA的新实践
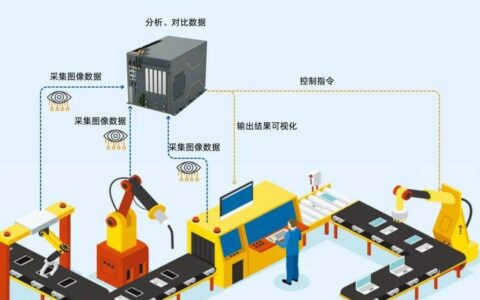
原来做RCA,要翻半个月的纸质记录,调机参数改没改,谁改的,什么时候改的,全靠工人回忆,错漏一堆。现在大部分工厂上了MES,设备联网,所有参数历史都存在系统里,什么时候开始飘的,飘了多少,之前有没有过类似波动,几分钟就能拉出来,比人工找快几十倍。
还有不少工厂把根本原因分析(RCA)的结论直接接入预测性维护模型,找到根因之后,直接给对应参数加预警阈值,下次参数一飘就自动报警,不等出事就处理,把停产损失直接掐灭在萌芽里。
不过话说回来,工具再先进,思路错了也白搭。你拿着满屏的大数据,还是满脑子想找个人出来背锅,那再先进的工具也救不了你的停线损失。
开头说的那个汽配厂,后来重新做了RCA,挖出来的根因我现在都记得:他们要求工人每八小时换一次切割刀,换一次刀要停线十五分钟,工人完不成日产量就要扣绩效,所以工人都偷偷拖到十二个小时才换,刀钝了挤出来的零件应力不达标,放在仓库半个月就开裂,出事了还要工人背锅。
后来改了规则,换刀停线不算产能扣分,半个月补一次产能缺口就行,改完到现在快一年了,再也没出过同样的批量质量问题。
RCA说到底,不是用来追责的工具,是用来帮你省钱的工具。挖对一个根因,改一个小规则,就能省几十万上百万的损失,这笔账,怎么算都划算。对吧?
相关推荐
-
柔性制造系统(FMS):我踩过的坑与现在的策略
说实话,三年前老板第一次提柔性制造系统(FMS)的时候,我差点把咖啡喷在桌上。那时候我们三条专机线正吭哧吭哧干着固定几种零件,忙得脚不沾地——突然说要搞“柔性”?这不就是花钱买折腾嘛。结果现在,每天夜里车间灯关着,就几台AGV顶着托盘来回跑,加工中心自己换刀自己测,我坐在家里刷着手机看数字孪生界面的报警推送……真香!但这个过程,真没那么顺。 我的偏见:FMS…
-
留学培训:一场笑着哭完的 “出国预备赛”
谁还没在留学培训班里经历过几次 “脚趾抠出三室一厅” 的名场面呢?前阵子陪闺蜜去试听某知名机构的雅思课,刚坐下就看见前排大哥举着荧光笔,把 “abandon” 这个单词在课本上画得比清明上河图还复杂,嘴里还念念有词:“这次我要是再背完第一页就放弃,我就把这课本吃了!” 结果半小时后课间休息,我亲眼看见他偷偷把课本塞进包里,顺便摸出手机点开了外卖软件 —— 看…
-
青禾手作:一个小镇 IP 的破茧之旅
阿哲第一次在爷爷的老木匠铺里发现那些泛黄的榫卯结构图时,指尖抚过纸面细纹的触感,像突然触到了某种沉睡的灵感。那时他刚从大城市辞职回到南方小镇,带着一身对朝九晚五的疲惫,本想暂时休整,却没料到这间布满木屑香的老屋子,会成为他往后数年追逐的起点。爷爷年轻时是镇上有名的木匠,擅长做雕花小木盒,只是随着机器生产的普及,传统手艺渐渐没了市场,老木匠铺也成了堆放旧工具的…
-
工业工程(IE)的数字化蜕变:从秒表到数字孪生
还记得车间里那个永远带着秒表的老IE工程师吗?他眯着眼盯着一线工人的动作,一抬手、一转身,咔哒按下按钮。那个场景,现在想起来有点心酸。说实话,传统工业工程(IE)的作业测定,靠的就是这枚秒表、一张观察板,还有一双熬得通红的眼睛。但时代变了。数字化浪潮一浪接一浪,车间里多出了摄像头、传感器,甚至数字孪生模型在默默运转。这事儿,真让人又惊又怕——惊的是技术真能解…
-
锻打时光的纹路:制造里的文明密码
铁匠铺的火光曾照亮人类最早的制造记忆。通红的铁块在铁砧上发出沉闷的喘息, hammer 落下时溅起的火花,像星星坠入凡间,将矿石的粗粝一点点敲打成农具、兵器与炊具。那些被手掌反复摩挲的金属表面,最终会生长出温润的包浆,记录着手与火的对话,也藏着一个族群对生活的热忱。制造从来不是冰冷的流水线作业,而是人类用智慧驯服自然、用双手编织梦想的过程,每一件器物里都沉淀…