我上一次真正感觉到TOC的威力——是那种豁然开朗的瞬间——是在去年年底的一个深夜,对着一条快瘫痪的产线。没错,就是那种让你想骂人、想砸键盘,却又突然灵光一现的时刻。那会儿我们急着交付一批精密齿轮,所有设备都在满负荷跑,但出货量就是上不去。你知道那种感觉吗?所有人都忙得脚不沾地,但活儿就是推不动。然后我突然意识到,我们一直在优化非瓶颈。简直愚蠢。
约束理论(TOC)的核心简单得让人容易忘记:任何系统都至少有一个瓶颈。就一个。或者说,极少数。它决定了整个系统的有效产出。高德拉特那老头子在《目标》里说得透彻极了,但真正落地时,十家公司有九家跑偏。我见过太多工厂,一听到“瓶颈”,马上扑上去扩产能、加设备。结果呢?瓶颈转移了,问题依旧,钱砸进去了,响儿都没有。
别把瓶颈当敌人——它其实是你的导航仪
说实话,我最烦那种一上来就喊“消除瓶颈”的论调。你消除得了吗?除非系统没有约束——但那不可能。TOC教我们的第一课,是识别并善用瓶颈。它就像路标,告诉你哪里该集中火力。举个例子,我们车间有台老掉牙的数控磨床,精度还行,就是慢。它是瓶颈。团队最初提议买台新的,报价300多万。老板脸都绿了。我拦住了,说咱们先按TOC五步法走:先挖尽潜力。结果呢?我们只是把它的换型时间从40分钟压缩到12分钟,加了个简易自动上下料,整体产出立马提升了18%。就花了不到两万块。❗

所以,看到瓶颈先别皱眉。它告诉你三件事:一,别在这环节前面堆积在制品,那是浪费;二,所有其他环节必须服从它的节奏;三,想尽一切办法在不增加巨额投资的情况下给它松绑。这后头就是“鼓-缓冲-绳子”系统的逻辑——瓶颈是鼓点,决定整个生产节拍。可是很多人搞DBR却只抓了表面,缓冲设置得乱七八糟,要么缺料,要么堆成山。
问:我怎么知道真正的瓶颈在哪?光看堆积就算吗?
答:看堆积只是表象,有时候堆积是因为前道拼命喂料,后道吃不消。真正的瓶颈是长期制约你有效产出的环节。我的笨办法:连续一周,每天记录每个工位的实际产出和待料时间,看哪个总是拖后腿,而且其前面的在制品越堆越高。同时问操作工——他们心里门儿清。另外,用VSM(价值流图)可以,但别陷进画图的繁琐里忘了目的。
DBR不是万能药——执行中的狗血现实
DBR,也就是鼓-缓冲-绳子,听上去多美啊。瓶颈定节奏,缓冲保护瓶颈,绳子控制投料。但真干起来,处处是坑。最典型的:绳子放得不对。我有过一次惨痛教训:为了保瓶颈,我在瓶颈前设了一大块缓冲库存,绳子却绑在原料仓,结果原料拼命进,半成品堆到车间通道都堵了。瓶颈是没停,但现金流和场地全被占死。这就是把缓冲理解成无限加大的愚蠢行为。
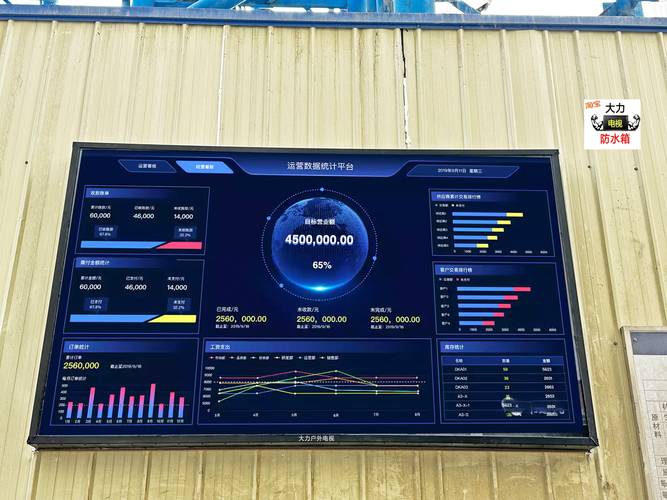
缓冲,其实是一段时间的保险,不是库存数量。你要设定的是时间缓冲——比方说,瓶颈前总要有4小时的工作量垫着,一旦低于2小时,绳子就拉紧,限制投料。这个动态调整,靠人工盯很要命。现在有MES系统可以实时抓数据,设定预警线。对了,💡我们用了数字看板,瓶颈工位亮红灯提示缓冲状态,一线班组长马上就能反应。真实场景:去年车间主任老李,一开始骂娘,后来发现这法子省心,现在每天第一件事就是看缓冲时间曲线。
还有个误区:以为DBR搞定就万事大吉。可市场一变,瓶颈可能漂移啊!产品组合一换,原先的瓶颈说不定变成非瓶颈,而某个不起眼的清洗工序成了新卡点。TOC要求持续改进,第五步就是一旦瓶颈被突破,回到第一步,重新找约束。千万别固化。
问:小批量多品种订单,瓶颈老是跳来跳去,怎么用TOC?
答:这才是最头疼的。传统TOC假设瓶颈相对稳定,但在多品种小批量环境,瓶颈随产品变。我实践下来,可以这样做:基于历史订单做Pareto分析,找出占产值80%的关键产品族,针对它们确定常态瓶颈,依此设定基础DBR。对于小量杂单,用专门的小型柔性单元处理,不混进主线。另外采用“变动绳子”策略,根据当前瓶颈实时调整投料,这需要信息系统支持。实在不行,就回到最朴素的TOC思维:盯紧市场约束——如果交货期是真正的限制,那么接单阶段就要做好粗排程,别什么都接进来。
你需要的是思维转变,而不是工具套装
TOC骨子里是一套思维方法。五项聚焦步骤、思维流程工具(比如现状树、冲突图),这些东西比任何具体技法都管用。但奇怪的是,很多公司只学了DBR,把它当成速效药。药效过了,又回到老样子。因为人的思维没变:还是局部效率导向,还是按标准成本分摊来考核绩效。如果财务还在用传统成本会计,鼓励各车间开足马力生产来摊薄固定成本,那TOC注定流产。高德拉特为此专门搞了有效产出会计,可惜用的人少。
我逼着自己团队做了件事:每个月的经营分析会,先问“本月我们的约束在哪?”“我们做了什么去挖尽它?”“其他部门是否服从了瓶颈调度?”一开始大家觉得虚,两个月后,真正进入状态,争吵少了,协同多了。这种软的变化,比技术层面的改进更难,却也更根本。✅
有次和同行交流,他说了一句话我记到现在:“TOC是用在系统上的,不是用在机器上的。” 是了,系统包含人、流程、政策。政策往往是最大的约束。比如,你是否有“批量必须严格按经济批量”的死规定?是否因为怕断料而让采购提前期宽放太多?这些都是要命的政策约束。
说到底,约束理论(TOC)不是一阵风式的改善项目。它是日常管理的一部分。就像体检,你得定期查:今天的瓶颈在哪?明天可能在哪?我们可以做什么?别等到物流堵成屎了才翻书找工具。现在工业4.0、数字化转型嚷嚷得响,但数据不聚焦约束,再漂亮的看板也是摆设。数字化要服务于TOC的聚焦逻辑——把瓶颈实时暴露,把缓冲动态可视化,把投料控制自动化。这才是正道。
我踩过坑,也尝过甜头。TOC教会我最重要的一点:别瞎忙,找到那个卡脖子的家伙,然后往死里薅它的潜力。就这么简单。又那么难。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:约束理论(TOC):别再优化非瓶颈了!工厂老炮儿的血泪反思 https://www.dachanpin.com/a/tg/66429.html