那天半夜三点,生产线又停了。电话把我从梦里拽出来,我心里真是骂了句脏话——这是本月第三次了。同一个设备,同一个报警代码。前两次我们换了传感器,换了电磁阀,消停了几天,又崩了。生产经理急得跳脚,维修工满头大汗,而我呢,盯着那个报警灯发愣。
说真的,当时我脑子里闪过一个念头:我们是不是从来没找对过原因?
你进行的“根本原因分析”,可能只是高级伪装
搞设备维护二十多年,我见过太多“RCA”——填一张花里胡哨的表格,开个会走个过场,然后随便抓一个“直接原因”贴上“根本原因”的标签。比如“轴承坏了”,结论是“更换轴承”。这能叫根本原因分析?轴承为什么坏?润滑不足?为什么润滑不足?自动注油器卡滞?为什么卡滞?因为你三年前买的注油器型号根本不适合高温环境。唉,这才是根儿。
很多人把5 Why当成万能钥匙,结果问了三轮就卡壳。不是方法不好,是用的人根本没耐心挖到那个令人难堪的真相。真相是什么?可能是备件采购流程有问题,可能是维护计划压根没考虑过实际工况,甚至可能是——你默许了操作工那种“差不多就行”的文化。
说到这儿,我想起一次典型的失败案例。一台冲压机总是出现不规则过载停机,排查了三个月,换了液压件、改了PLC参数、甚至怀疑过电网波动。最后呢?发现是一个新来的操作员习惯性在换模后忘记调低夹紧力。那个错误,监控没报警,说明书没写,全靠现场盯出来的。你猜我们之前那几十页RCA报告写了啥?写得天花乱坠,全是技术术语,根本没人提到人的因素。
RCA不是填表游戏,它是一把手术刀
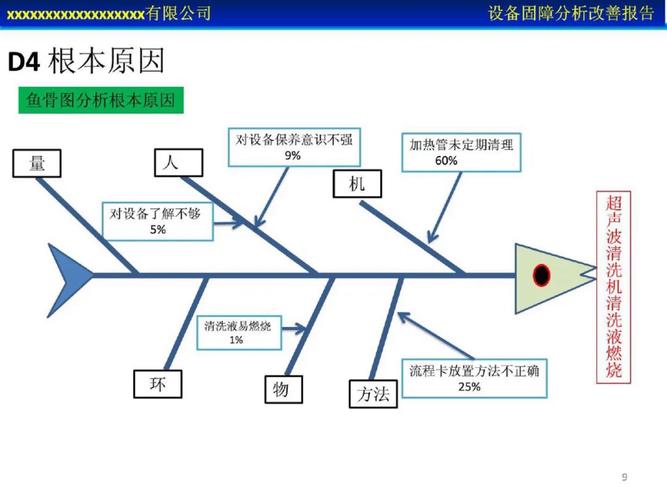
我很反感那种模板式的RCA报告。什么“鱼骨图六大要素逐一分析”、“故障树量化概率”……工具是好工具,但别让工具成了目的。我有次去一家新工厂交流,他们骄傲地展示了一整套RCA数字化系统:拍照、勾选、自动生成纠正措施。哇,看着真先进——但当我随便点开一个“根本原因”,上面写着“零部件正常老化”。这不就是废话吗?正常老化是必然,你要分析的是为什么提前老化,或者为什么老化监测没起作用。
我的经验是:真正的RCA必须触达管理层面、认知层面、甚至是企业文化层面。否则,同样的故障会换一副面具卷土重来。不信?你留意一下,那些重复发生的故障,十个里九个有“人”的影子——沟通失误、培训不足、疲劳作业、经验主义……可大家总爱往设备上赖,因为技术问题看起来更“客观”,更好写报告,对吧?
当然,我也不是否定技术分析。故障树(FTA)在复杂系统,尤其是有连锁反应的过程里,几乎是不可替代的。它能帮你把逻辑链画清楚,比如“安全事故发生”作为顶事件,下面分出“防护罩失效”和“违规伸入”,再往下挖,一直挖到“联锁开关短接”这么具体的节点。但FTA也有陷阱:你很容易陷入细节,画出几十个基本事件,最后忘了问一句——短接这个开关,到底是某个人的愚蠢,还是生产节拍压力把一线逼到了走捷径的绝路上?
问:5 Why是不是必须问满五次?很多时候问到第三轮就没头绪了,怎么办?
答:绝对不要死记数字。5 Why的精髓是“追到无法再追为止”。有时候三个为什么就挖到制度缺陷,有时候八个为什么还只停在技术表面。我有个实战诀窍:一旦你的答案开始指向人的行为或管理流程,就停下来——你可能已经靠近根因了。但小心,别搞成追责大会。问Why的目的不是找人背锅,而是找出为什么那个人当时做出了错误判断?是信息不足?是疲劳?是培训没教?这才是建设性的。一旦你察觉参与者在自我保护,这个分析方法就废了。
跨部门拉通——RCA最被低估的一环
我经常跟团队讲:别关起门来搞分析。机械故障,可能根源在电气设计;质量偏差,可能根源在采购改宗了原料。有一次我们发现热处理炉温控波动,各部门互相指责,RCA会议开了三次,差点打起来。后来强行把机械、电气、工艺、生产计划、甚至供应商的人都拉到现场,才发现问题出在……车间通风管道改造后,冷却段气流被干扰了。你说,这要是只让热处理的工程师自己查,他能想到通风管道的事吗?
这种跨职能的根因分析,初期磨合很痛。生产那边觉得“我产量都完不成了还让我参加讨论”,质量那边觉得“你设备问题凭什么拉着我”。但一旦养成习惯,就会变成一种组织的“免疫力”。再出异常,大家第一反应不是“这不归我管”,而是“咱们几个凑一下,画个原因树”。这种转变,太难了,但也太值得了。
问:鱼骨图和故障树,到底在什么场景下选哪个?我有时候感觉它们差不多。
答:好问题——很多人把它们搞混淆。鱼骨图(石川图)是发散的,适合初期头脑风暴,把可能的原因按照“人机料法环测”全铺出来,不遗漏。但它不显示因果逻辑链,只是分类集合。故障树(FTA)是收敛的,必须由顶事件向下演绎,门与门之间是明确的“与”“或”关系,它能算出概率,能指导定量分析。所以我的习惯是:问题刚出现,情况不明,先用鱼骨图把所有人的猜测收敛一下;然后挑出最可疑的分支,用5 Why深挖,或者构建故障树做严密验证。如果涉及安全风险或高价值的设备,我会直接上FTA,因为它能定量,能逼迫你考虑稀有事件叠加,那个安全感——是真金白银买不来的。
数字化没让RCA变简单,反而暴露了更多黑盒
现在搞工业4.0,传感器铺天盖地,数据一秒钟几万条。你以为这下RCA好做了吧?恰恰相反。数据太多,反而让人变懒。一出故障,大家第一反应是“查曲线、看趋势”,找到某个异常的脉冲、温度尖峰,然后就下定论。这其实又落回了直接原因的陷阱。那个脉冲是“因”还是“果”?是它造成了停机,还是更早的某个渐进劣化最终以脉冲形式爆发出来?数字化工具能让我们更快定位到那个“果”,但真正的“因”还是得靠人的质疑精神和追问习惯。
我分享一个最近的案例。一条全自动装配线频繁出现机器人抓取偏移,传感器记录显示每一次偏移前,某工位的定位气缸动作时间变长了0.05秒。如果只分析到气缸响应变慢,可能就换气缸了。但我们把RCA做到了前端:为什么气缸变慢?压缩空气支路管压降增大。为什么压降增大?因为主供气管道过滤器阻塞。为什么阻塞?因为三个月前工厂附近修路,扬尘大,空压机进气滤芯更换周期没调整。最终纠正措施不是换气缸,是修订了滤芯保养标准。你看,明明是个机器人抓歪的故障,根因却跑了那么远。没有RCA的思维,你就会被困在一个小小的传感器窗口里。

现在智能运维吹得厉害,说算法能自动做根因分析。我倒希望是真的,省我多少头发。但至少目前,算法只能给出相关性,给不了因果性。它告诉你“A异常与B异常在时间上高度关联”,可它还分辨不出“B导致A”还是“某个隐藏的C同时导致了A和B”。这个区分,还是要人下去摸、下去看、下去问操作工在事发前一秒闻没闻到焦味。这些,是训练数据里永远不会有的特征。
干了这么多年,如果你问我RCA到底教会了我什么?我会说:不是技术,是谦卑。你总以为你修好了,其实可能只是按下了暂停键。真正做完根因分析并闭环了纠正措施,那种踏实感,就像终于从耳朵里掏出了一大块顽固的耳屎——整个世界都清晰了。而那个过程,往往伴随着推翻自己之前结论的尴尬,和面对组织惰性的无力感。但没办法,机器不会说谎,它只会用下一次故障,扇你一个更响的耳光。
所以我现在看任何故障,眼里都带着畏惧。不是畏惧设备,是畏惧那个看似合理、实则虚掩着的“原因”。你敢不敢再往下挖一锹?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:我遇到的故障有80%来自同一个根源:根本原因分析(RCA)的血泪教训 https://www.dachanpin.com/a/tg/66435.html