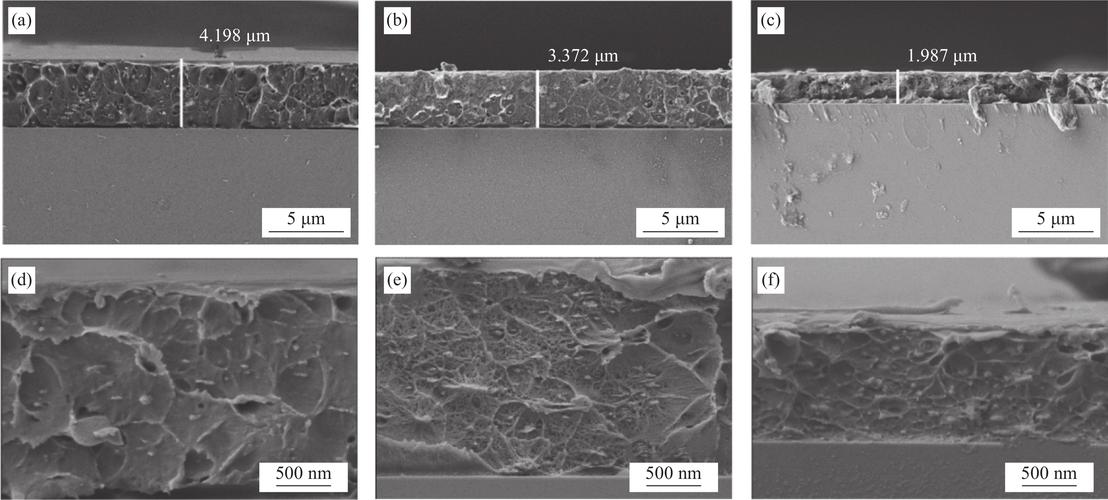
做铝件表面处理,阳极氧化绝对是绕不过去的工艺。但说实话,我见过太多厂子把阳极氧化做烂了——膜层不均匀、硬度上不去、染不上色,最要命的是用了不到半年就开始剥落,客户骂上门。这不是工艺本身不行,是细节没抠到位。有些老师傅甚至都不知道为什么自己做的氧化膜就是比别家差一截。
膜层是怎么“长”出来的?
很多人以为阳极氧化就是镀一层东西上去,完全错了。它是把铝件放在电解液里当阳极,通电后铝表面被“蚀刻”出一层致密的氧化铝。这层膜是铝自身转化来的,不是外加涂层。所以结合力按理说应该很好——但前提是前处理干净、参数控制精准。
硫酸阳极氧化最普遍,成本低,膜层透明,适合后续着色。但你要是做硬质阳极氧化,那就完全是另一回事:温度得压到0℃左右,电流密度高,出来的膜硬度能到HV400以上,耐磨得一批。可惜很多小作坊连个冷水机都舍不得上,硬氧做成了软脚虾。
前处理——90%的缺陷都藏在这里
别以为脱脂、碱蚀、中和这些是走过场。铝材表面有油污、自然氧化皮,如果不彻底清除,阳极氧化膜要么长不出来,要么长出来也是花脸。特别是铸铝件,含硅,前处理更得讲究。用酸性脱脂剂比碱性更靠谱,否则容易有过腐蚀。说句不好听的,你前处理做不好,后面一切白搭。
问:我们厂做的氧化膜总是有白点,碱蚀时间延长了也没用,怎么破?
答:别只盯着碱蚀。白点大概率是水洗不彻底,或者中和槽失效了。碱蚀后要两道水洗,最好用去离子水,不然残留碱液带进氧化槽,pH波动,膜层质量就烂了。中和槽要定期调,硝酸浓度不能太低。还有挂具导电不良也会引起局部发白,检查一下挂钩是不是氧化了。
氧化槽里的门道
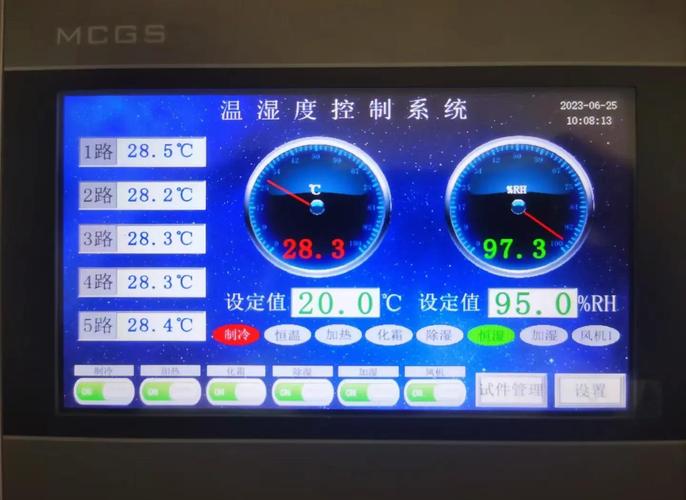
硫酸浓度一般180-200g/L,铝离子要控制在12g/L以下,太高了影响膜层硬度和透明度。温度就是生命线:普通阳极氧化20℃左右没问题,想膜层硬一点就降到15-18℃,但得加大搅拌,防止局部过热。电流密度1.0-1.5A/dm²,时间看膜厚要求。这些参数谁都知道,但真的严格监控了吗?pH计、温度探头定期校准了吗?药水分析频率够吗?
吐槽一下:好些厂子操作工就凭感觉加硫酸,舍不得买自动添加系统,结果膜层一致性稀烂。你说这省的是钱吗?这是拿合格率开玩笑。
着色与封孔——颜值和寿命的最后一关
现在做铝外壳、铝把手,黑色银色红色都要搞。电解着色、有机染色、甚至还有纳米着色。不管哪种,封孔做不好,一切归零。最简单的热水封孔,水温必须95℃以上,时间20-30分钟,还得用纯水。镍盐封孔效果更好,但废水处理麻烦。中温封孔剂这两年用得多了,节能,效果也还行,就是成本高点。
遇到过一家厂,做黑色氧化,出货时漂亮得很,结果在仓库放了一个月,全部泛白点——后来查出来是封孔水温不够,封孔剂浓度低了。所以别说工艺老套,偷懒就等着赔钱吧。
问:我们做手机壳阳极氧化,客户要求颜色很均匀,但总是有阴阳面,怎么解决?
答:阴阳面多半是挂具导电不均匀,或者槽液循环有死区。改善挂具设计,让工件各个面电流密度一致。槽液搅拌要充分,最好用循环泵加压缩空气搅拌,但别太猛,免得膜层粗糙。还有,前处理碱蚀后中和要快,避免铝材表面自然氧化造成色差。
环保与新趋势
现在环保查得严,阳极氧化废水含酸、含铝、含镍,不大好处理。很多地方在推无镍封孔,或者干脆走微弧氧化路线。微弧氧化膜层比硬氧还硬,但设备贵,还在慢慢普及。另外自动化程度越来越高,从药水添加、温度控制到行车输送,全线上MES系统,数据追溯到位——这才是现代阳极氧化车间的样子。当然,成本压力也大,老板们纠结得很。
该说的技术点其实就这些,做不做得到看执行力。阳极氧化不是什么黑科技,就是一层窗户纸,捅破了全是细节。下回膜层再出毛病,别急着甩锅给药水商,先把自己产线上每个参数确认一遍,说不定问题就出在你最不在意的地方。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:阳极氧化:细节做不对,膜层掉得早,坑了多少人? https://www.dachanpin.com/a/tg/66536.html