车削加工参数调不对,活能干漂亮?聊聊我踩过的那些坑

说实话,干机械加工这行快二十年了,最怕的就是新人问我:“师傅,转速多少合适?” 这种问题没法一刀切回答。车床这玩意儿,玄学得很!同一个参数,今天用着好好的,明天换批料,立马出问题。 记得刚入行那会儿,我在一家小厂干普车。有一次加工一批45钢的轴,我图省事,转速直接拉到800,进给也快,结果——活是干完了,可那表面粗糙度,跟狗啃的一样!车间主任过来一看,脸都绿了。那批活全报废,扣了我半个月奖金。现在想起来还肉疼。❗ 从那以后,我就知道,车削加工这事儿,凭感觉就是给废品率打工。

一个让我至今后怕的废品事故

大概五年前,当时我已经是技术员了。我们接到一批不锈钢304的细长轴订单,长径比超过20。工艺单上写的是:转速400,进给0.15mm/r,切深1mm。我觉得太保守,效率低啊,于是偷摸把转速调到600。寻思着,不锈钢嘛,高速切削可以搞。结果,刚一吃刀,工件就开始剧烈振动,发出刺耳的尖叫,没等我反应过来,“砰”的一声,工件弯了,直接把跟刀架都打飞了!幸亏防护门关着,不然我就破相了。 这件事让我彻底明白,车削加工中的振动——我们常说的“振刀”——不是儿戏。它能把你的工件变成麻花,甚至要命。 从那以后,我开始系统地研究切削参数。不是照本宣科,而是结合实际材料、刀具、机床刚性去试。这里我特别想强调:切削速度、进给量和背吃刀量,这三者的优先级,顺序搞错,全盘皆输。

切削三要素:到底谁先定?

教科书上说,切削三要素是切削速度、进给量和背吃刀量。但实际操作中,怎么选?我自己的习惯是,先定切深,再调进给,最后才是转速。 为什么?切深主要受装夹刚性和工件余量限制。刚性不足,切深就得小,否则容易振。比如细长轴,切深绝对不能大,一般0.5mm以下,否则必振。刚性好的粗车,切深可以大,5mm都行,铁屑一卷一卷的,效率高。✅ 定完切深,接着是进给量。进给直接影响表面粗糙度,粗车可以大进给,精车必须小进给。但也别死板,有时候为了断屑,进给量反而要故意加大点,形成厚切屑好断。 最后是切削速度。这个最讲究。不同工件材料、不同刀具材料,最佳切削速度范围天差地别。高速钢刀具车碳钢,二三十米每分钟差不多;硬质合金刀具可以上百米。但不锈钢,尤其是304,导热差,切削速度得低些,否则刀尖瞬间烧红。 这里有个坑——很多人盲目相信公式。实际上,机床老了,刚性下降,你的理论速度根本用不上。我一般先用公式算个基准值,再打七折试切。慢慢往上加,直到出现轻微振纹,再回调10%。这叫“现场调优”。科学吗?不科学,但管用。
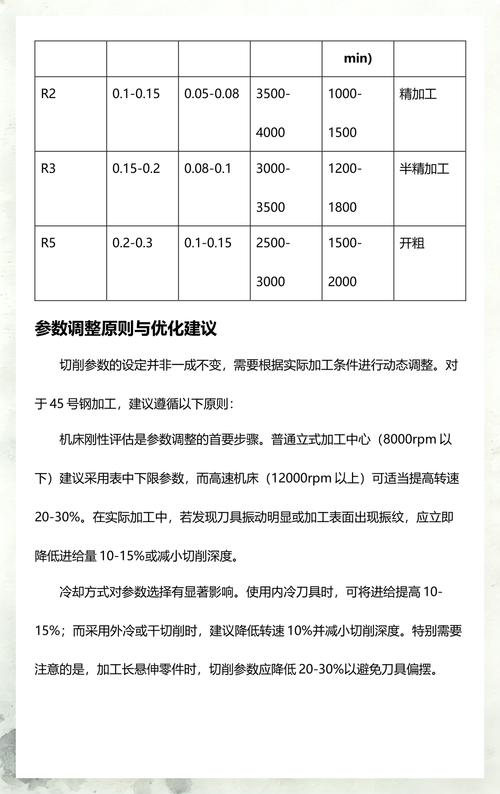
硬质合金刀具切削45号钢参数实验数据图
硬质合金刀具切削45号钢参数实验数据图

实操中那些教科书不讲的细节

说到这,必须吐槽一下。很多培训教材,给的参数范围宽泛得离谱,比如车削不锈钢,切削速度直接写20-100m/min。这等于没说!不同牌号的不锈钢,304和316能一样吗?含硫易切钢跟普通低碳钢又不一样。 还有冷却液。有些老师傅说干切好,有些说必须浇。我的经验:粗车大部分材料可以干切,靠切屑带走热量,但精车必须充分冷却,否则热胀影响精度。尤其是铝件,不浇冷却液,一会就粘刀,表面拉得一道道的。 💡 我强烈建议:新刀具到手,别急着上活,弄块废料,从低速开始磨,摸清它的脾气。有些进口涂层刀片,参数范围窄得很,过了临界点,寿命断崖式下跌。

你可能关心的几个实际问题

问:为什么我完全按手册给的参数,还是振刀? 答:因为手册假设你的机床是刚性的,刀具是完美的,工件是理想的。现实中,你的车床可能用了十年,导轨磨损了;你的刀塔可能有点松;你的工件悬伸太长了。这些都会放大振动。解决办法:先检查装夹,尽量缩短悬伸,尾座顶上;其次,减小切深和进给;最后,可以试试用正前角刀具减小切削力。如果还不行,就得考虑加装减振装置了。还有一个歪招——把转速调到共振区以外,有时高转速反而稳,因为避开了一阶固有频率。这需要点测试。 问:加工铝合金和不锈钢,参数选择能按同样逻辑吗? 答:绝对不能!铝合金软,导热快,切削速度可以很高,我常开到1000m/min以上(硬质合金刀具),进给也能快,因为切削力小。但不锈钢,尤其304,加工硬化严重,切削速度一高就加剧硬化层,刀片很快磨损。所以车削铝合金追求“高速快进”,不锈钢则要“中低速、大切深、中进给”,让切屑厚些,把热量一起带走。另外,冷却液:铝用乳化液,不锈钢建议用切削油或者高浓度切屑液,润滑比冷却重要。
车削不锈钢304时产生的积屑瘤显微照片
车削不锈钢304时产生的积屑瘤显微照片
说到这,我又想起一次糗事。有次加工紫铜,我以为跟铝合金差不多,转速开得飞快,结果刀具没走几毫米就被铜屑糊住了,整个刀尖都熔了块铜在上面。后来查资料才知道,紫铜塑性太大,切削速度太高导致积屑瘤严重。后来降速到200m/min,锋利涂层刀,加上煤油冷却,才搞定。你说,这些坑,不自己摔过,谁能记住? 所以,搞车削加工,参数选择是门“活的学问”。别指望一张表吃遍天。多试、多看、多听。听声音就能判断切削状态——平稳的“嘶嘶”声是好的,一有间断的“嘎嘎”声,赶紧停车检查。 现在,我车间里新来的小伙子,我都让他们先拿废料玩三天,把参数调瞎了也没事。只要能找到规律,比省那几个刀片钱重要多了。 行吧,今天就聊这么多。我该去换我那台数控车床的X轴丝杠了,最近精度总跑。下次再扯点别的。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:车削加工参数调不对,活能干漂亮?聊聊我踩过的那些坑 https://www.dachanpin.com/a/tg/66539.html

赞 (0)
铣削加工避坑指南:刀具、参数、冷却液,一个都不能少
上一篇 2026-08-02 10:13:21
磨削加工如何避免翻车?老手都未必知道的三条铁律
下一篇 2026-08-02 11:06:21

相关推荐

  • 供应链管理,韧性才是硬通货:别再被“准时制”坑了

    上周二,一个核心铸件供应商突然停工——环保检查,直接停产整改一个月。我盯着OA里的停产通知,脑子里就一个念头:完了。产线库存只够三天。三天!我们可是搞精益的,库存压得比纸薄。准时制那套理论,在太平年月是真香,但最近这几年,疫情、限电、地缘冲突、原材料暴涨……哪个不是黑天鹅降临?之前总觉得风险离得远,这下结结实实打脸了。 说实话,供应链管理这活儿,越来越像走钢…

    投稿 2026-07-17
  • 钣金加工精度总差0.5mm?别怪设备,是回弹在作祟

    干了二十年钣金,还是会被回弹气得摔图纸。真的。别问我怎么知道的。上周那批304不锈钢,折弯角度明明调好了,一检测又跑了0.3度——0.3度!对于精密件来说,这就是废品。 回弹这玩意儿,看不见摸不着,却像幽灵一样缠着每一道折弯工序。你以为是模具磨损?滑块不平行?换完所有硬件,结果还是偏。说实话,我们容易忽略一个事实:金属本身就是弹性体,变形后总想弹回去。尤其高…

    2026-06-08
  • O2O:把生活调成 “外卖式” 便捷,连下楼取快递都算 “远途旅行”

    不知道从什么时候开始,咱们的生活被一种叫做 “O2O” 的魔法悄悄改造了。以前周末想喝杯奶茶,得换衣服、找钥匙、跟楼下大爷打招呼,折腾半小时才能拿到手;现在窝在沙发里刷手机,手指点三下,外卖小哥就能把带着冰碴儿的奶茶送到嘴边,连拖鞋都不用换。这种 “线上点单、线下享受” 的操作,就是 O2O 玩出的花样,它就像个隐形的生活管家,把咱们的日子打理得又懒又舒服,…

    2025-09-12
  • 状态监测(CMS):为什么说它是重工业设备故障率下降30%的核心密码

    上个月去南方某大型钢厂做技术交流,亲眼看到他们主轧线的核心轧机,已经连续三年没出过非计划停机。换十年前,这事儿想都不敢想。 靠的是什么?就是状态监测(CMS)。早年间工厂要么坏了再修,停线一天损失几十万,还得连夜赶工抢修;要么按固定周期拆机保养,好好的零件拆下来检查,白花几十万人工费和备件钱。CMS把这俩坑都填了。 很多工厂都踩过的CMS选型坑 我接触工业C…

    投稿 2026-08-27
  • 为啥短视频这么火?这背后的门道可深了

    在这个快节奏如同龙卷风的时代,短视频就像一阵旋风,“嗖” 地一下席卷了咱们的生活。无论是走在大街上,还是窝在自家沙发里,总能瞧见有人捧着手机,对着短视频一会儿笑得前仰后合,一会儿又感动得稀里哗啦。那问题来了,短视频到底有啥 “魔力”,能让男女老少都对它 “爱不释手”,心甘情愿地成为它的 “俘虏” 呢? 要弄明白短视频为啥这么火爆,咱得先从它的 “看家本领” …

    投稿 2025-09-08

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息