回弹这玩意儿,看不见摸不着,却像幽灵一样缠着每一道折弯工序。你以为是模具磨损?滑块不平行?换完所有硬件,结果还是偏。说实话,我们容易忽略一个事实:金属本身就是弹性体,变形后总想弹回去。尤其高强钢、不锈钢,劲弹得厉害。
回弹到底有多坑?
简单说,板材在弯曲时,外层受拉、内层受压,卸载后应力释放,角度就回大了。但麻烦的是——影响因素多到你想骂人。材料批次不同,屈服强度波动个十几MPa,回弹量就变了;同一张板,轧制方向和垂直方向回弹能差出一度去;模具间隙大一点小一点,结果又不一样。更别提润滑和速度了。有一次,车间为赶工用了国产便宜油,结果零件集体超差,查了三天才找到元凶。
我见过最离谱的,是某个汽车底盘件,图纸要求90±0.5°,供应商交出来的全是89.2°左右。模具改了五六次,最后一算CPK,还是跪了。问题就在——他们根本没做回弹补偿,全靠试错。
问:为什么同样的材料,不同批次回弹量不一样?
答:钢厂也不是神仙啊,每个炉批号出来的屈服强度、屈强比都有波动。通常一炉钢的屈服强度公差就有±20MPa,反映到回弹上可能就是半度。要命的是,很多中小厂进料不测机械性能,直接塞给折弯机。这么搞,工艺参数就是瞎的。我的经验:对关键件,必须要求材料厂提供每卷的质保书,再自己抽检三件实测一下,花不了半小时,省得后面一堆返工。
怎么测?怎么补?
说到检测,游标卡尺量角度?太粗了。现在好一点的厂都用光学投影仪或三坐标,但停机抽检效率低。我推荐——如果批量大,直接上在线角度测量。激光传感器扫一下,实时反馈给系统。虽然初期投点钱,但比起报废和客户投诉,值。✅
补偿方法?老手会凭经验“过弯”一点,说白了就是折深一点。但新品没数据时,全靠猜。正规的做法:先做弯曲试验,记录角度回弹量,然后用有限元仿真反推补偿角。不过仿真准不准,看参数。很多人喜欢套用软件默认的硬化曲线,那玩意儿和实际差老远了。❗如果不想折腾,就老老实实做个模具可调结构吧,比如带斜楔的,或者用伺服折弯机慢慢试。
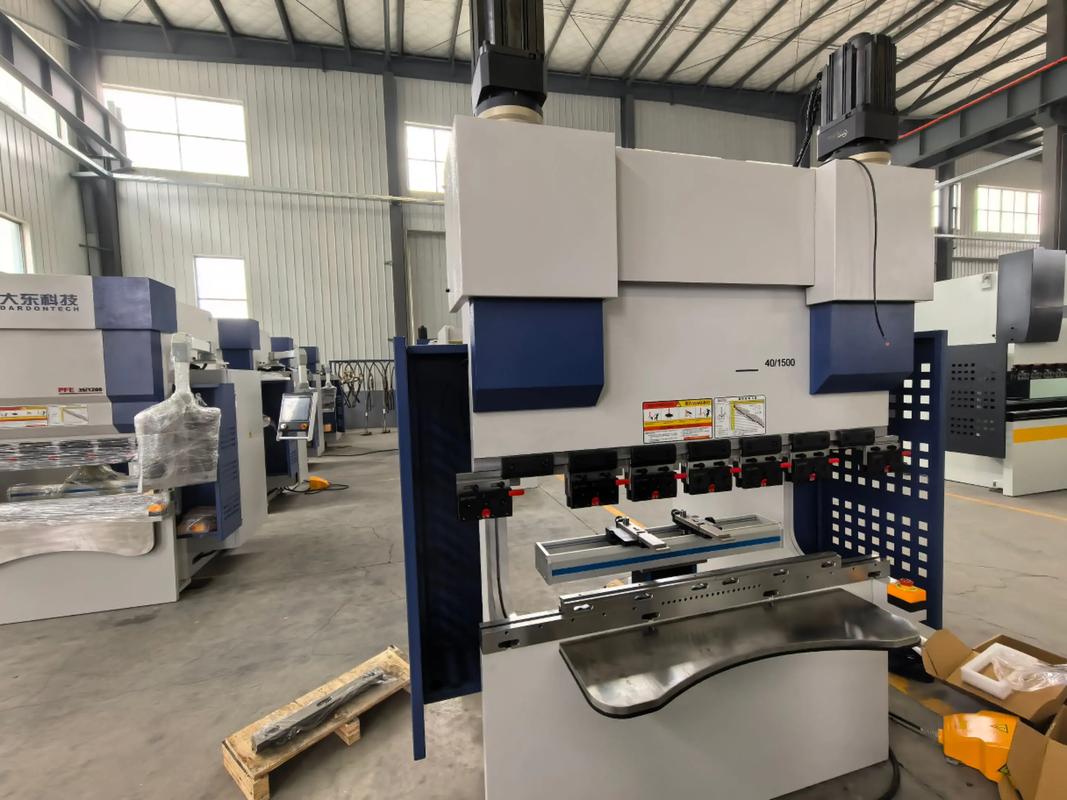
这里插一句💡:别迷恋“智能补偿”的噱头。有些国产系统号称自适应,结果底层算法就是个PID,根本处理不了非线性回弹。碰到变厚度板或者硬料,照样歇菜。
问:有没有简单的方法预测回弹角?
答:有经验公式,比如对于V形弯曲,回弹角≈(K*t*YS)/(E*R),但那是理想状态。实际操作中,你可以取三件料片,分别在预估角度附近折三个不同角度,测出回弹量,画条曲线,再反推需要的过弯角。虽然土,但比拍脑袋强。但注意,这种方法要求材料一致、模具状态稳定。万一料厚有个±0.1mm,哈哈,曲线就飞了。
别再死磕了,试试新方法
这两年我一直在推“拉伸弯曲”工艺——在折弯时给板子加个轴向拉力,让中性层内移,能大幅减小回弹。原理不复杂,但对工装要求高。我们做过对比,用普通折弯,2mm厚DP780回弹8°,加拉伸后降到1.5°。简直救命。不过改造设备要花一笔钱,老板们一听就摇头。
还有热弯曲。把板子加热到蓝脆温度以上,屈服低,回弹几乎消失。但表面氧化严重,后处理麻烦。成本上去了,竞争力就没了。所以目前只适合不计成本的特殊行业。
话说回来,回弹永远不可能完全消除,我们追求的是——一致性。哪怕整体偏一度,只要是稳定的,数控程序偏一下就行。怕就怕忽大忽小。所以,精密钣金加工的命门不是设备精度,而是工艺稳定性。温控、润滑、材料批次管理,这些脏活累活,才是拉开差距的地方。
结尾就不灌鸡汤了。如果你正在被回弹折磨,欢迎留言吐苦水。说不定我有招儿。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:钣金加工精度总差0.5mm?别怪设备,是回弹在作祟 https://www.dachanpin.com/a/tg/56547.html