干了十五年模具设计,最怕听到的一句话就是——“师傅,我这模型没问题啊,怎么打出来全是毛边?”
哎,毛边。分模线附近那些飞边,像模具在跟你示威。明明三维图上看分型面严丝合缝,一上注塑机就原形毕露。问题出在哪?分型面的实际变形,你考虑过没有?
不是软件里那点理论间隙。是锁模力、注射压力、模具温度三重暴击下,那几十微米的弹性变形!

分模线不是你想的那条线
刚入行那会儿,导师甩给我一套汽车门板模,说“小陈,分型面简单拉个平面就行”。我照着做了。结果试模时,分模线位置满目疮痍——那根本就不是毛边,是塑料像岩浆一样喷出来。
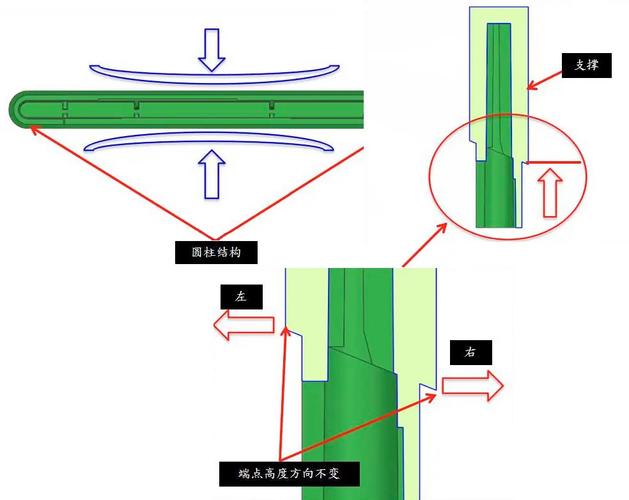
后来才懂。分型面不能只考虑零件轮廓,还得预判注射时型腔的涨模趋势。特别是深腔件,型芯侧受压会内缩,型腔侧外胀,你那分型面实际上变成了一个微微张开的喇叭口。怎么办?反向预变形!在关键位置故意做0.05-0.1mm的过盈,让模具在注射压力下“咬”得更紧。
说实话,这招我也是被逼出来的。有套模具,改了五次分型面,报废了两块模仁。当时老板脸都绿了。
浇注系统:被遗忘的流体力学
很多人以为浇口小点省料,大点好充填。错!浇注系统是热力学与流变学的博弈场。尤其现在都在做高速精密注塑,浇口设计直接决定你产品是艺术品还是垃圾。
十年前我们还在用经验公式算主流道直径——直径=最大壁厚×1.6?哈哈!现在早不这么玩了。模流分析一跑,剪切速率、压力降全给你量化出来。上次做PEEK料薄壁件,浇口直径从0.8mm调到1.2mm,试出来还是缩水。最后发现不是浇口尺寸的问题,是冷料井位置没设对,前锋冷料堵住了浇口。这事儿真让人抓狂。
问:浇口类型到底怎么选?书上说了一大堆,实际操作还是懵。
答:没标准答案,但我分享个血泪经验——三板模点浇口慎用于高玻纤材料。玻纤会把浇口冲刷成倒锥形,脱模时直接断在里头。除非你舍得用硬质合金镶件。侧浇口最简单,但浇口痕迹处理起来要命,做外观件得留足后加工余量。潜伏式浇口省事,可那些自动切断的瞬间冲击,对细长芯子简直是谋杀。
问:热流道是不是万能解药?
答:想得美!热流道系统确实能省料、缩短周期,但它带来的温度控制噩梦……你试过半夜三点被电话叫醒,说热流道温控器报警第12区超温吗?热电偶失效、加热圈烧断、流道板热膨胀导致喷嘴偏斜,每一个故障都能让你脱层皮。而且,热流道模具的换色换料,那酸爽——上次从黑色PA6换到本色POM,足足射了三百模才冲干净,流道里的黑点像鬼魂一样阴魂不散。
冷却设计:看不见的战争
模温控制得好,制品应力小、变形少、尺寸稳。但冷却水路设计……真是门玄学。
直通水路最简单,但冷却不均。隔片式、喷泉式、螺旋式……花样繁多。我试过3D打印随形冷却水路——哇哦,效果牛逼!成型周期缩短20%,但造价翻了一倍。而且小水道容易堵塞,水质一差就水垢堆积。清理起来简直反人类。
还有个坑:模具镶件的冷却配合。有些设计师把镶件间隙卡得死死的,认为越紧导热越好。结果呢?热膨胀把镶件顶起,分型面又完蛋。该留的间隙必须留,还得计算热态下的配合,这不是冷态图纸能解决的。
2025年了,智能温控模组开始普及,实时监测每条水路温差,自动调节流量。但价格嘛……中小企业看看就好。我们去年上一套热成像辅助调模,发现老模具有多处冷却不均,这钱花得值。
问:模具设计里,最容易被忽略但又致命的细节是什么?
答:排气!绝对排气!十个打不满的缺陷,五个死于困气。气穴被压缩点燃,烧焦制品;气体阻碍熔接,形成冷接缝。可排气槽怎么开?开哪里?模流分析的困气预测只能参考,实际还得结合试模。深筋位末端0.02mm的排气槽,开深了飞边,开浅了没用。有一回做透明PC件,气痕挥之不去,最后在顶针上开螺旋排气才解决——那顶针一根要价八百,一套模用了二十根,心疼。
模流分析:不是万能的,但没有它万万不能
现在搞模具设计,不做个Moldflow或Moldex3D,你都不好意思跟客户汇报。可问题在于——很多人把仿真当动画片看,充填过程五彩斑斓,就觉得万事大吉。
错!仿真精度取决于材料数据、网格质量、边界条件。拿个通用牌号的数据库去仿专用料,结果能信?试模时熔体温度差10度,压力曲线就全变了。
更重要的是解读数据。看到缩痕指数0.03,以为没问题?先看看缩痕指数到底咋定义的。有时得结合变形趋势、残余应力分布一起分析。有一次我们信了仿真的建议把浇口位置移到侧边,结果熔接痕跑到受力区,产品强度测试直接断裂。仿真没错,是我们忘了关联纤维取向——玻纤排布方向在熔接线处突变,强度骤降。

现在最新的实践是多物理场耦合仿真,把模具结构变形、热平衡、注塑工艺参数动态关联。但算力要求高得吓人,一套发动机罩盖模的耦合分析,工作站跑了36小时。不过,对于精密电子零部件,这点投入值得,毕竟微米级的变形就可能造成功能失效。
还得提一句3D打印模具。随形水路已经普及,但吹塑模具的3D打印异形气道也开始冒头。去年尝试了一副发泡模具,用多孔透气钢3D打印,排气效率和冷却性能惊艳,但寿命只有传统模具的三分之一。这笔账怎么算?
模具设计这行,越干越觉得学无止境。新材料、新工艺不断涌现,以前的老经验有时反而成了障碍。比如生物可降解塑料PLA、PHA之类,收缩率大不说,对热敏感易降解,模具温度窗口窄得像刀锋。全凭老本肯定会翻车。
吐槽归吐槽,当一套精心设计的模具噌噌噌地连续生产几十万模次,那种成就感——怎么说呢,比涨工资还舒坦。尽管工资也很重要。哈哈。
最后说句实在的:模具设计的核心,不是画图,是理解材料、理解工艺、理解摩擦。那些看不见的微观摩擦、热胀冷缩、流体剪切,才是决定成败的关键。没事多下车间,多摸模温,多听注塑机的声音。它比任何老师都诚实。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:模具设计:从分模线到模流分析,这十年我踩过的坑 https://www.dachanpin.com/a/tg/66654.html