砂型强度不是越高越好
很多新人以为,砂型夯得越实越安全。错!死硬的砂型透气性差,铁水一浇,气体没处跑,直接在铸件里憋出气孔。蜂窝似的,废了。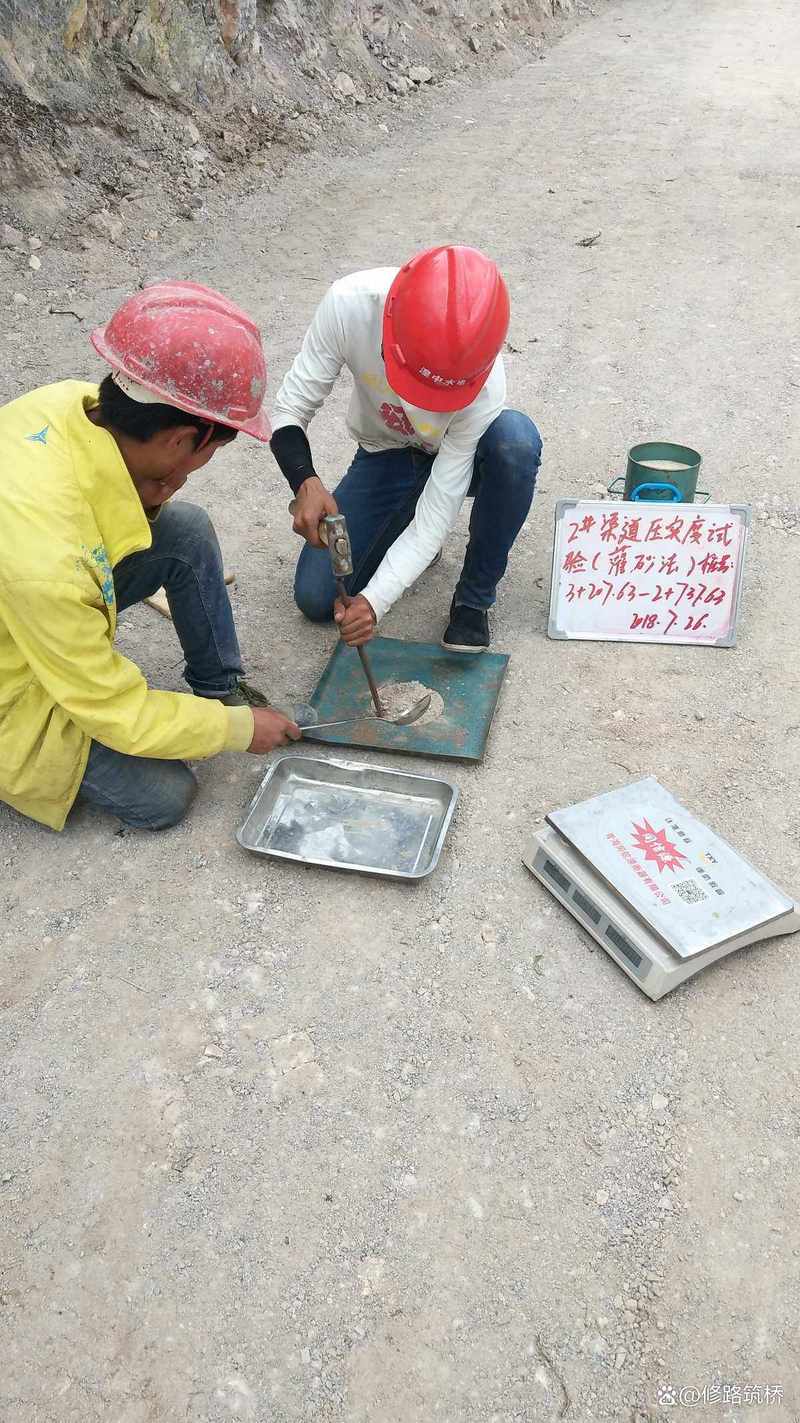
我见过最离谱的案例:一家铸钢厂赶一批泵体,工期紧,让工人加力夯砂。结果32吨铸件,表面全是气孔,焊补都补不住,直接报废。亏了上百万。💣 所以后来我们定了个土办法——敲击听声。木锤敲砂型,闷响就对了,清脆声表示太紧,赶紧松透气针。当然,现在有精密设备,比如紧实度仪,但耳朵这关不能丢。
粘土砂和树脂砂也不一样。粘土砂靠膨润土粘结,湿态强度好控制,但烘干开裂是常事。树脂砂流动好,强度高,可发气量也大,必须加透气绳。特别是呋喃树脂,旧砂再生不彻底,那气味能熏死人。😷
所以,砂型不是越硬越好,合适才是王道。 得根据铸件壁厚、材质来。比如铝合金件,砂型强度可以低些,铸铁钢件就得高。但再高,透气性指标不能低于80。这个数,记牢了。
浇注温度:差10度就可能废掉一炉
温度控制是铸造的命门。钢水测温,差个10℃,流动性完全不一样。高了粘砂、缩孔;低了浇不足、冷隔。尤其薄壁件,温度偏低一秒冷隔,全废。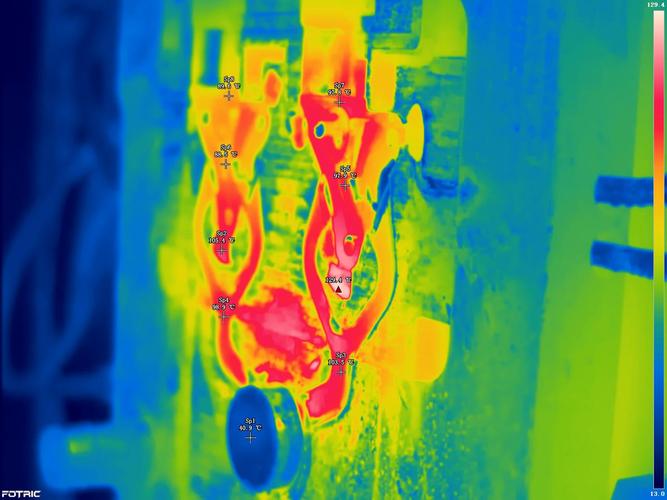
我常看到小厂拿个红外测温枪,离老远一照,报个数就完事。那把戏糊弄鬼呢!红外受表面氧化皮影响,误差能到40℃。必须用浸入式热电偶,配上记录仪,出数据曲线。还要定期校检热电偶,别省那个钱。💡
有次去一个铝压铸厂,模具温度没预热够,铝液一进去就凝固,直接闷车。老板心疼得直跺脚。其实,压铸模温机多可靠,设定220℃±5,稳得很。可很多厂就是不买,非要拿气焊枪烤,火候全靠感觉。那是玩火啊。🔥
问:铸造工艺中,为什么浇注温度要严格控制?
答:浇注温度直接影响金属液的流动性和收缩率。温度过高会导致粘砂、缩孔、晶粒粗大;过低则容易浇不足、冷隔、产生气孔。例如灰铸铁,最佳浇注温度一般在1320~1380℃,薄壁件取上限,厚壁件取下限。测温用的热电偶必须定期用标准偶校准,红外枪只能做快速筛查,不能做工艺依据。另外,浇注前包衬也要充分烘烤,否则钢水吸氢,铸件可能出针孔。
冒口设计:别让它成摆设
冒口是补缩用的,但很多厂乱放,要么位置不对补不到,要么大小不够补不足,最后铸件依然缩松。我见过一种典型错误:在热节正上方放个细高冒口,结果冒口自己先凝了,根本不管用。😫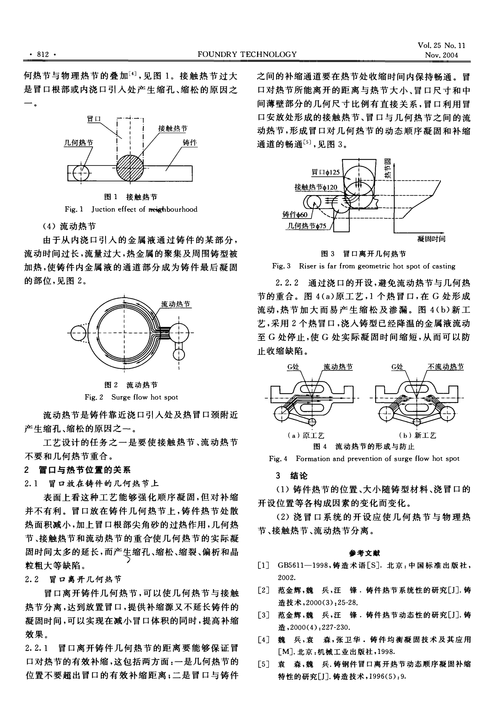
正确做法是用模数法算热节,再定冒口模数,必须大于铸件被补缩部分的模数。现在都用模拟软件,像ProCAST、MAGMA,输入三维,直接看凝固过程。哪个位置最后凝,一目了然。去年帮一家厂优化减速机箱体的冒口,从顶冒口改侧冒口,加冷铁加速局部冷却,废品率从12%降到1.8%。成本一下省了几十万。🎯
问:铸造时,冒口和冷铁怎么配合使用?
答:冒口补缩,冷铁激冷,两者结合可控制凝固顺序。一般在热节附近放冷铁,加快该部位冷却,让冒口最后凝固,形成顺序凝固。冷铁材质要与铸件相容,表面需除锈、预热。如果是球墨铸铁件,还要考虑石墨化膨胀,有时甚至可实现无冒口铸造,但必须经过精确模拟和试验,否则风险极高。配合使用时,冷铁厚度通常为被激冷部位厚度的0.5~0.8倍,过大易产生白口。
环保新规下的铸造车间:除尘换气必须上心
这几年环保查得严,很多铸造厂被勒停。问题往往出在除尘系统。一套好的除尘,不是买个设备就完了,管道设计才是灵魂。风量不平衡,离风机近的吸口风大,远的没风,灰尘照样满天飞。💨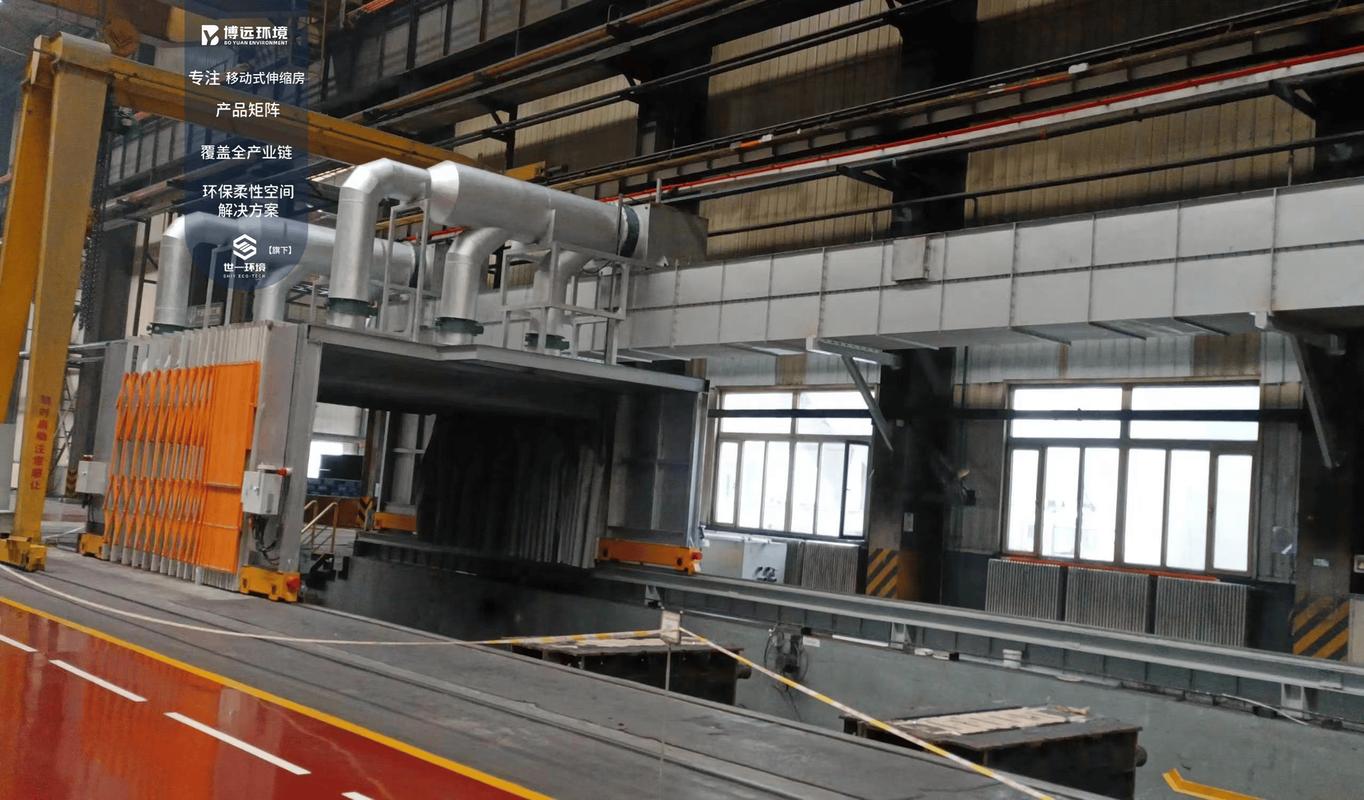
我见过一家厂,脉冲布袋除尘器花了百来万,结果用了半年滤袋全糊死。查原因:进风口没做旋风预处理,大颗粒直接冲滤袋,加上压缩空气不及时,全堵。后来加了沉降室和旋风组合,问题解决。现在更智能,压差传感器实时监测,堵了就报警脉冲反吹,中控室就能看。💻
另外,浇注和落砂工位的废气收集也很关键。必须用密闭罩加负压,否则烟气外溢,环保一抓一个准。有些车间还上了VOCs处理,用活性炭或者蓄热燃烧,成本高,但没办法,想生存就得投。
3D打印砂型:颠覆,但别神化
五年前我第一次见3D打印机打砂型,惊掉下巴。不需要木模,直接打完组装,浇出来精度极高。现在很多复杂件、单件小批都用它,省模具费,周期短。但问题也不少:树脂砂打印的发气量大,必须强化排气;打印速度慢,大批量成本居高不下;旧砂回收困难。🧐
所以,3D打印是工具,不是全能神。我们把它跟传统木模结合,关键部位用打印,其余用模具翻砂,效果最好。比如发动机缸盖的水套芯,传统做不出来的扭曲流道,3D打印轻松搞定,而且薄壁件浇不足的问题也少了。🚀
铸造这行,学无止境。哪怕干了几十年,一到新材质、新结构,照样得从头摸索。但正是这种层出不穷的挑战,让这个古老的工艺始终充满生命力。有什么心得,评论区聊聊。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:铸造工艺:从手工造型到3D打印,这十年我见证的行业巨变 https://www.dachanpin.com/a/tg/66655.html