干了十几年热处理,最怕听到的两个字是什么?——变形。真的,有时候半夜都能惊醒,想着那炉工件会不会又弯了、裂了。你说热处理这玩意儿,不就是加热、保温、冷却吗?道理谁都懂,但一上批量,各种幺蛾子就来了。
淬火裂纹:那个让你半夜惊醒的幽灵
裂纹这东西,突发、隐蔽、致命。去年做一批Cr12MoV模具,油淬,出来一看,直角拐角处一条小细纹,肉眼几乎看不见。幸好做了磁粉探伤,不然送到客户手里,直接就是索赔几十万!

为什么会有裂纹?说白了就是应力。热应力、组织应力,搅在一起。特别是高碳高合金钢,比如D2、SKD11,导热差,内外温差一大,心部还没冷呢,表面已经变马氏体了,膨胀,心部又拉着,咔,裂了。所以工艺设计得讲究:预热要充分,分级淬火、等温淬火能用就用,别硬来。有一次我偷懒,650℃预热时间没给够,直接升到1020℃,结果裂了三分之一——真是抽自己耳光的心都有。
问:为什么同样的工艺,冬天和夏天做出的工件硬度差那么多?
答:哈,这个问题太经典了。环境温度影响冷却速度,尤其是油淬。夏天油温本来就高,流动性好,冷却反而可能慢;冬天油温低,黏度大,冷得快但不均匀。还有,淬火介质的老化、搅拌速度,季节一变全得微调。我们车间现在装了个油温自动控制+浓度监测,省心多了。但说到底,工艺要随季节动,不能一套参数吃遍天。
变形控制:比绣花还精细的活儿
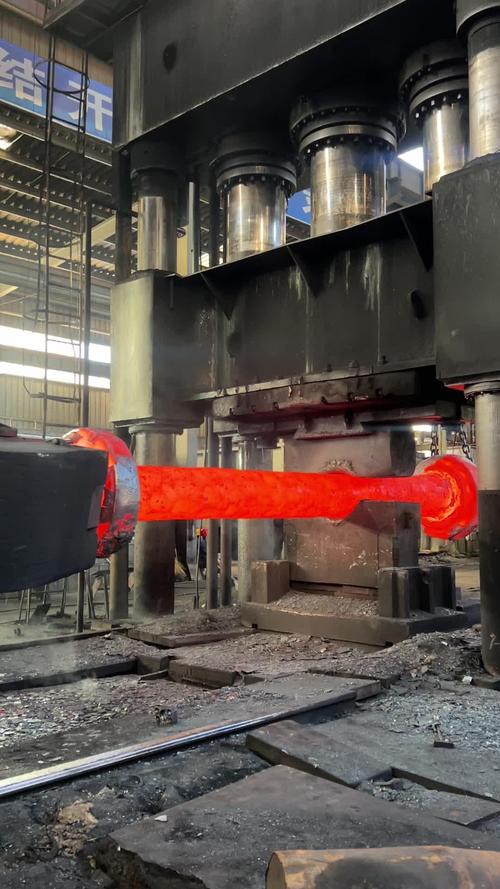
变形比裂纹更常见,也更让人头疼。细长轴、薄壁件,一加热就扭来扭去。有人说,热处理变形是不可避免的,只能控制。怎么控?悬挂加热、合理的夹具、预变形补偿,这些都是基本功。但有个点很多厂忽略:去应力退火。粗加工后的残余应力不预先消掉,淬火时应力叠加,变形成倍放大。我现在要求所有重要模具,粗加工后必须来一次650℃回火,效果拔群。
还有,冷却方式。油淬变形大,气淬或者盐浴分级,变形小但成本高。选哪种?看客户要求,也看账单。有一次为了省事,把一批小齿轮直接扔油里,结果椭圆度超差,全部报废。后来改用压淬,做个简易压模,在MS点上下加压,变形直接控制在0.02mm以内。老板拍着我肩膀说:“早干嘛去了?”……我心里骂,早不是没钱嘛。
问:为什么真空热处理后工件表面发亮,但硬度有时偏低?
答:真空炉做出的东西确实漂亮,没有氧化脱碳。但硬度偏低,十有八九是冷速不够。真空炉靠气淬,氮气、氩气、甚至氢气,压力从2bar到10bar不等。如果装料太密,气体穿透差,心部冷却速度根本上不去,马氏体转变量不足。另外,合金元素的蒸发也要注意,比如铬、锰,表面贫化后淬透性下降。我们吃过亏,所以现在大装炉量必用高压气淬+合理料篮设计,实测硬度稳定在HRC60以上。
硬度不均?可能是你装炉方式有问题
硬度软点、软带,是热处理车间的老生常谈。但90%的原因不在炉子,在装料。工件挨得太近,遮挡了介质流动;或者朝向不对,死角积了油、气。感应淬火更明显,线圈间隙、移动速度稍有偏差,表面硬度立马给你颜色看。有次做齿圈感应淬火,一圈测下来,硬度差4个HRC,客户不收货。查了半天,定位工装松了,齿圈转动不匀速,导致加热层深不一致。一个小小的螺栓,差点整垮一单生意。
还有些细节,比如热电偶的位置。炉温仪表显示900℃,可工件实际到温了吗?大型锻件中心,可能还差几十度。所以我们现在要求,关键件必须绑接触热电偶,数据直采,保温时间从均温后重新计算。虽然麻烦,但稳当。热处理这行,细节里藏着魔鬼,也藏着利润。
最后说句话糙理不糙的:热处理不是玄学,是科学+手艺。设备再好,没个有经验的师傅盯着,迟早翻车。那些靠感觉、靠老办法搞的同行,赶紧升级吧,不然连怎么死的都不知道。别问我为什么这么激动——上周刚帮隔壁厂处理完一批报废件,就是盐浴炉脱氧没做好,表面全麻点。唉,心疼材料啊。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:热处理质量控制的实战经验:从淬火裂纹到变形控制 https://www.dachanpin.com/a/tg/66662.html