车削加工:刀具选不对?参数调不好?老技师说这几点必须记住

车削加工,最头疼的是什么?断屑缠刀、振纹、还是刀具寿命短得离谱?我当年刚进车间的时候,被这些问题折腾得够呛——刀片崩了换、换了又崩,一天能废掉半盒刀片。后来跟师父屁股后面学了几个月,才恍然大悟:其实八成的问题,都出在刀具选择和切削参数上。不信你试试,把这两样搞对了,加工立马能顺一大半。❗

刀具材料选错,再牛的技术也白搭

很多新手一上来就喜欢用高速钢车刀,觉得便宜、好磨。但说实话,高速钢只适合低速切削、加工一些软材料,比如普通碳钢、铝合金。一旦碰上硬度超过HB250的材料,或者转速稍微拉高,刀尖马上就软化了。这时候你就得换成硬质合金。硬质合金分P类(钢)、M类(不锈钢)、K类(铸铁),还有N、S、H类,对应不同工件材料。我见过有哥们用P01牌号去车铸件,刚吃刀就崩刃,还怪刀片质量差——这能怪谁? 再往上走,高温合金、淬硬钢这些难啃的骨头,就得请出陶瓷刀片或者立方氮化硼(CBN)了。陶瓷耐热性极好,能高速切削,但就是脆,不能用于断续车削。CBN硬度仅次于金刚石,车削淬硬钢简直跟切豆腐似的,但价格贵得心疼。所以选刀时一定得先看清材料,再匹配涂层——比如TiN(氮化钛)涂层提高耐磨性,TiAlN(氮铝化钛)耐高温,AlCrN(铬铝氮)适合干切。别稀里糊涂拿起来就用。
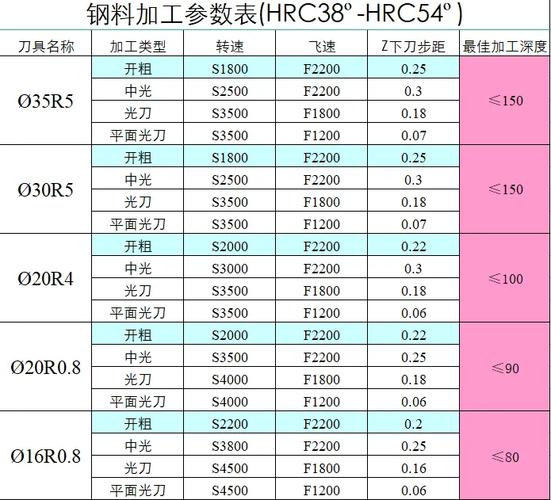
车削加工常用刀具材料对比图表
车削加工常用刀具材料对比图表
刀具几何角度也马虎不得。前角影响切削力,加工软材料前角要大,硬材料前角要小甚至负前角;主偏角决定了径向力,车细长轴时主偏角要选90°以减小振动;刀尖圆弧半径直接关联表面粗糙度和刀尖强度——粗车用大圆角,精车用小圆角。这些道理说起来简单,但实践里多少人注意过?

切削三要素:速度、进给、切深,一环扣一环

切削参数可不是拍脑袋想出来的。有种说法叫“切削速度是刀具寿命的敌人”,一点不假。速度太高,刀尖温度骤升,磨损急剧加快;速度太低,又容易产生积屑瘤,表面质量一塌糊涂。我一般会参考刀具厂商给的推荐值,再根据机床刚性和冷却条件微调。比如说,用硬质合金刀车中碳钢,切削速度定在150-250 m/min之间,进给量控制在0.1-0.3 mm/r,背吃刀量粗车3-6 mm,精车0.5-1 mm。但这只是一个大概,具体还得看铁屑形态——理想的铁屑是短螺旋状、银白色或淡黄色,如果发蓝发紫,说明切削温度太高了,该降速或加强冷却。
车削加工切削三要素示意图
车削加工切削三要素示意图
问:为什么我车出来的工件表面粗糙度总是不达标,刀尖还经常磨出小缺口? 答:这种情况大概率是进给量太大或者刀尖圆弧半径太小。进给量大,残留面积高度就大,表面自然粗糙;刀尖圆弧半径小,应力集中容易微崩。不妨试试把进给量降低20%,换一把刀尖圆角R0.8以上的精车刀片;同时检查一下工件装夹是否稳固,尾座顶针有没有顶紧。还有一个被忽视的细节:切削液浓度。乳化液浓度低了润滑不足,也会导致刀尖黏着磨损,表面恶化。建议配到5%-8%,别拿水对付。

现场翻车案例及抢救指南

再好的理论,到了车间都可能被打脸。说几个我亲身经历的案例: 积屑瘤:加工低碳钢、铝合金时,刀尖上容易粘一小块工件材料,越积越大,最后导致刀具几何角度改变,表面拉毛。怎么办?提高切削速度,让积屑瘤来不及形成;或者改用涂层刀片,减小摩擦;再不行就上切削油,冲走碎屑。 前刀面月牙洼磨损:这是高温下扩散磨损的典型表现。说明切削温度过高,可能是速度太快或者刀具材料耐热性不足。换成耐热的TiAlN涂层,或者陶瓷刀片,立竿见影。
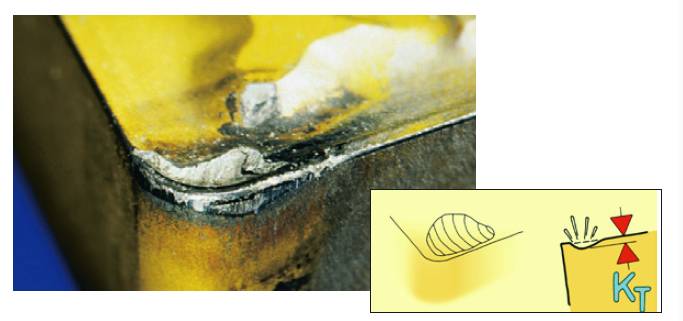
车刀前刀面月牙洼磨损形态
车刀前刀面月牙洼磨损形态
切屑缠绕:长条状切屑绕在工件或刀架上,危险又麻烦。解决方法:加大进给量,迫使切屑折断;或者在编程时采用断屑循环,用G75指令切出间断槽;还可以在刀片前面加装断屑槽,现在的刀片断屑槽型很多,GF型就适合精加工断屑。 问:加工钛合金时刀具崩刃严重,几乎坚持不了几分钟,有没有好办法? 答:钛合金导热性极差,切削热都集中在刀尖,刀具瞬间就红掉了。我的经验是:第一,必须选韧性好的细晶粒硬质合金(如K10-M30),或者PVD涂层的硬质合金,涂层不能太厚,否则容易剥落;第二,切削速度砍半——车削TC4钛合金时,用硬质合金刀速度最好控制在30-60 m/min,陶瓷刀可以到100 m/min,但太脆;第三,高压冷却绝对少不了,切削液要精准喷射到切削区,压力至少70 bar,把热量带走;第四,进给量不能太小,低于0.05 mm/r会导致刀尖摩擦发热,反而加速磨损。总之,加工钛合金就是“慢速、大进给、强冷却”。 车削加工,说白了就是人、刀、机床的配合。现在数控车床功能很强大,恒线速、自动补偿都能帮大忙,但最终决定质量的还是操作者的判断。我经常看到有人把新刀片拆了不用,非把旧刀片用到崩刃才换——你算算,一个工件报废的损失够买多少片刀?得不偿失。 最后,别信什么“一刀走天下”的鬼话。随着材料、涂层技术发展,刀具选型越来越细分。多跟刀具厂商交流,多看看他们的样本,里面参数应有尽有。💡 好了,啰嗦这么多,其实就一句话:车削加工,用好刀、调好数,比啥都强。下次再崩刀,先看看是不是自己偷懒没检查参数吧。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:车削加工:刀具选不对?参数调不好?老技师说这几点必须记住 https://www.dachanpin.com/a/tg/66666.html
赞 (0)
粉末涂层真的比传统喷漆更耐用吗?一篇给工业采购的实话
上一篇 2026-08-04 21:05:58
磨削加工这些年:我踩过的坑和真正管用的新技术
下一篇 2026-08-04 22:00:50

相关推荐

  • 工业维保服务化:从成本中心到利润增量的转身

    上个月跑苏南的一家中型冲压件厂,老板拉着我看车间角落堆的三台旧折弯机,一肚子苦水。原来厂里自己养了四个维保师傅,月薪加社保一年小五十万,闲的时候天天蹲值班室抽烟,真碰到核心设备突发故障,又没那个技术修,喊原厂上门等三天,光停机那三天,损失就小二十万。这不是个例。国内九成以上的制造工厂,维保过去都是这么过来的。 传统维保的死结,只有工业维保服务化能解开 原来的…

    投稿 2026-10-12
  • 铣削加工避坑指南:一位老工艺师的车间笔记

    选刀:贵的不一定对,但便宜的肯定有坑 干铣削,第一步就是选刀。刀选错了,后面参数调死也没用。我见过不少新手,上来就买最便宜的国产刀片,觉得反正都是硬质合金,能差到哪去?结果呢,寿命只有大牌的三分之一,加工出来的面光洁度还差。 算总账,其实更贵。 但也不是一味追求进口。比如加工铝合金,有些国产PCD刀片性价比极高。关键是搞清楚你主要切什么材料。钢件、不锈钢、钛…

    2026-06-23
  • 家里那些让人哭笑不得的 “小惊喜”,每一个都戳中笑点

    说到家居生活,很多人脑海里浮现的是温馨整洁的画面,可实际情况往往像开盲盒,你永远不知道下一秒家里会冒出什么让人哭笑不得的状况。就拿我家来说,每天都在上演着 “鸡飞狗跳” 却又充满欢乐的剧情,那些和家具、家务相关的事儿,随便拎出来一件都能让人大笑不止。 当初装修房子时,我和老公信心满满,立志要打造一个兼具颜值和实用性的 “梦中情屋”。选沙发的时候,我俩一致看中…

    2025-08-28
  • 教育:在时光里守护成长的温度

    教育从来不是流水线般的批量生产,而是一场漫长的守护。它像园丁照料幼苗,既要提供阳光雨露,也要容忍枝叶的歪斜;像匠人雕琢璞玉,既要保留玉石本身的纹理,也要耐心剔除杂质。每个走进校园的孩子,都带着独特的生命印记 —— 有的对数字敏感,能在加减乘除里找到乐趣;有的擅长用画笔表达,一张白纸能变成奇幻世界;有的喜欢倾听与讲述,故事里藏着对世界的好奇。教育的使命,就是发…

    2025-09-11
  • 工业绿色认证:制造企业出口路上的隐形通行证,还是额外成本负担?

    上周跟长三角一个做精密铸件的老板吃夜宵,他说起去年的事还气不打一处来——三个装好的铸件柜在鹿特丹港卡了21天,光滞港费就掏了18万,原因就是没按欧盟要求提供对应的工业绿色认证材料。他当时拍着塑料板凳说,早知道前年咬咬牙把认证办了,谁想到现在海关查得这么严。真的,现在很多制造企业对工业绿色认证的认知,还停留在“可选的荣誉证书”层面。等真的被卡了订单、卡了港口、…

    投稿 2026-10-13

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息