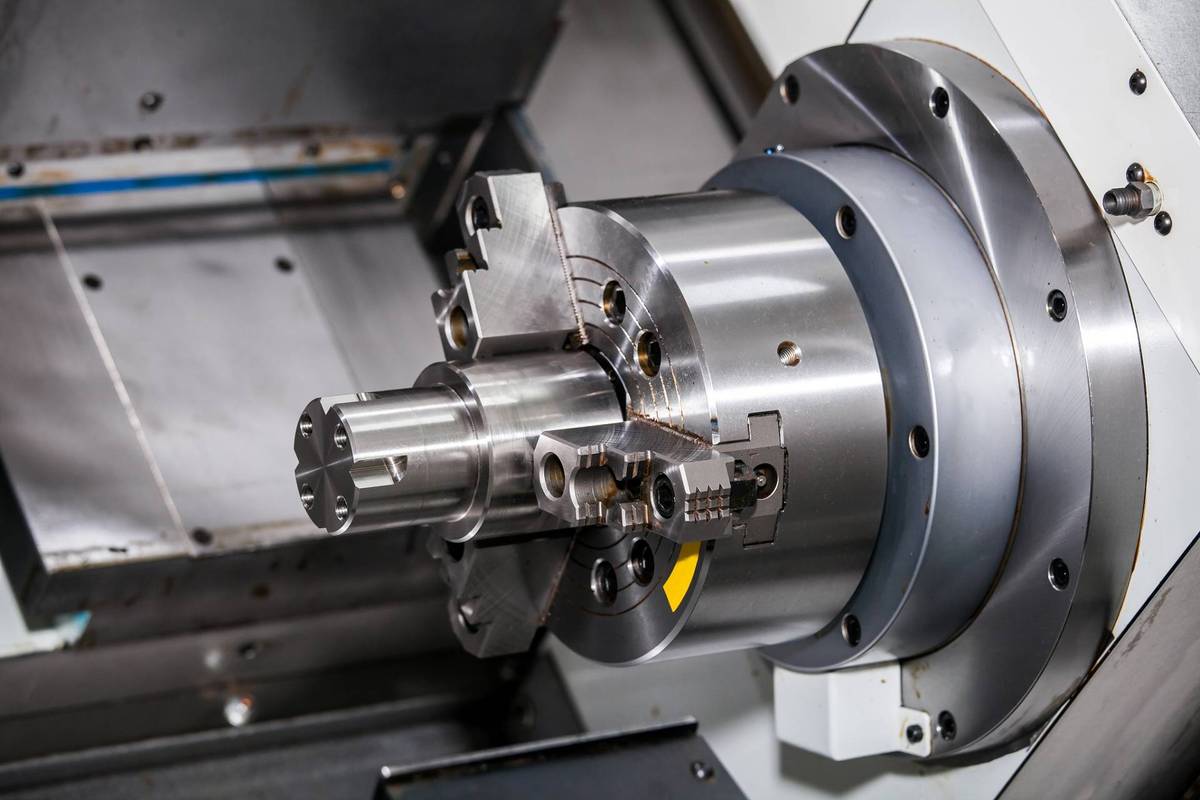
说实话,这事儿让我挺感慨——增材制造在工业端的价值,早就不在“快”或者“省”上了。是那种…怎么说呢,设计上的自由度。传统工艺几十年没突破的瓶颈,它就这么轻描淡写地给掀了。
从原型到终端件:认知该刷新了
很多人对3D打印的印象,还停留在学校实验室里打些花花绿绿的塑料摆件。但你知道吗?2024年航空发动机燃油喷嘴,GE已经用金属增材制造了超过十万件,装在LEAP发动机上满天飞。这玩意儿工作环境——高温高压高振动,出事儿就是大事故。
还有医疗植入物。钛合金骨盆、个性化颅骨修复体,靠着电子束熔化(EBM)技术,骨小梁结构能做到跟人体骨弹性模量匹配。这是减材制造想都不敢想的。

工业端的逻辑完全变了:以前是“设计适应工艺”,现在是“工艺解放设计”。当然,代价也不小——材料、设备、后处理,哪个环节踩坑都肉疼。
工艺选择:少听厂商忽悠
市面上主流金属增材路线就三条:粉末床熔融(PBF)、定向能量沉积(DED)和粘结剂喷射(BJT)。
PBF最成熟,精度高、复杂内腔不在话下,但成形尺寸受粉末床限制,速度慢,成本…嗯,还在高位晃荡。DED正好相反,喷嘴送粉或送丝,适合大尺寸构件甚至现场修复——比如船舶螺旋桨磨损了,直接在上面堆焊一层镍基合金,再用数控修一刀,性能不输新品。就是表面粗糙度感人,必须后续加工。
粘结剂喷射这几年窜得猛。把金属粉末跟粘结剂一层层铺,最后烧结。优势是快,不用支撑,材料体系广。但烧结收缩率是个玄学,尺寸精度控制要老命——我们吃过亏,一批316L零件烧结后翘曲了0.3mm,整批报废。
问:金属打印的零件强度到底行不行?
答:这得分两点说。第一,静态强度。只要工艺参数优化到位、缺陷控制好,PBF打印的钛合金、不锈钢,抗拉强度跟锻件差不多,甚至略高。但疲劳强度,就有点微妙了。内部气孔、未熔合、表面粗糙度这些缺陷,是疲劳裂纹的温床。所以我们接承力件订单,会强制热等静压(HIP)处理,能把内部缺陷焊合个七七八八——当然,一天成本多出几千块。
第二,各向异性。层层堆出来的东西,Z向(生长方向)强度往往比X/Y向低。设计零件时,必须把主应力方向考虑进去。好些新手工程师不管这个,上来就打印,一测性能直接傻眼。

后处理:吞钱的黑洞
打印完成,只是万里长征第一步。去支撑、热处理、线切割、磨粒流、机加…流程长到怀疑人生。有次一个铝合金歧管,打印只要9小时,后处理整整折腾了三天。
且不说热等静压、固溶时效这些“标准动作”。就说表面处理吧——气流通道内壁的粗糙度,直接影响流体效率。我们试过磨粒流,效果不错但耗材贵;化学抛光效率高,某些材料却容易晶间腐蚀。真是每一步都踩在成本线上。
问:我们厂想上金属3D打印,设备怎么选?
答:先别急着看设备。把你想打的材料、典型零件尺寸、性能要求列出来。比如模具钢,要求高硬度、可抛光,还希望随形冷却,那选PBF,但必须接受它20-30万的年维护费。打印钛合金骨科植入物?电子束熔化(EBM)更合适,真空环境,应力低。只是铺粉过程有点迷,偶尔粉末“喷发”,清理起来想骂人。
如果是大尺寸、不太复杂的金属件,比如工程机械液压缸活塞杆,DED更划算。别忘了,后处理设备(线切割、热处理炉、磨粒流机床)也得配套,这部分投资有时候比打印机还吓人。
还有一些想说但总被忽视的:粉末管理。粉末存储、筛分、防爆,全是合规要求。我们车间有个家伙,把受潮的铝粉倒回供粉缸——第二天开机,粉末飞溅,差点出事。工业安全,真不是开玩笑。
最后,一个扎心的真相:很多企业砸钱买了设备,最后打印出来的零件,成本比传统贵五倍,性能却提不上去。问题往往不在机器,在人对工艺的理解深度。增材制造是系统工程,材料-工艺-后处理-检测,环环相扣。没有那股子钻研的狠劲儿,还是趁早外包给专业服务商。
不过话说回来,看到自家设计的拓扑优化结构从粉末床上一点点“长”出来,那种兴奋感…大概是工程师独有的浪漫吧。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:增材制造(3D打印)的工业突围:金属零件从“打印”到“能用”的真实路径 https://www.dachanpin.com/a/tg/66747.html