
干我们这行,最怕听一句话:“理论上是这样的。” 一听到这个,我就知道,要么是刚毕业的实习生,要么是卖设备的销售在忽悠。数控机床,它就是个铁疙瘩,但也是工厂里最娇气的铁疙瘩。精度这事儿,从来不是靠说明书保证的。
那个让我记了十年的0.01毫米
2008年,我们厂买了第一台五轴加工中心。那时候觉得,有了这家伙,啥活干不了?结果第一个月,废品率高得离谱。查程序,没问题;查刀具,新的;查装夹,严丝合缝。最后,老师傅老李头,拿个百分表在主轴鼻端附近打了半天,说:“地基没夯实,旁边冲压车间一开工,咱们这儿就跟着跳舞。” 就这0.01毫米的微振动,毁了整批航空件。从那以后,我养成了个习惯——新设备进厂,先做三天动态精度监测,别信厂家的安装报告。说实话,很多国产机床的静态精度不输进口,但一跑起来,差距就出来了,这就是装配工艺和供应链的硬伤。
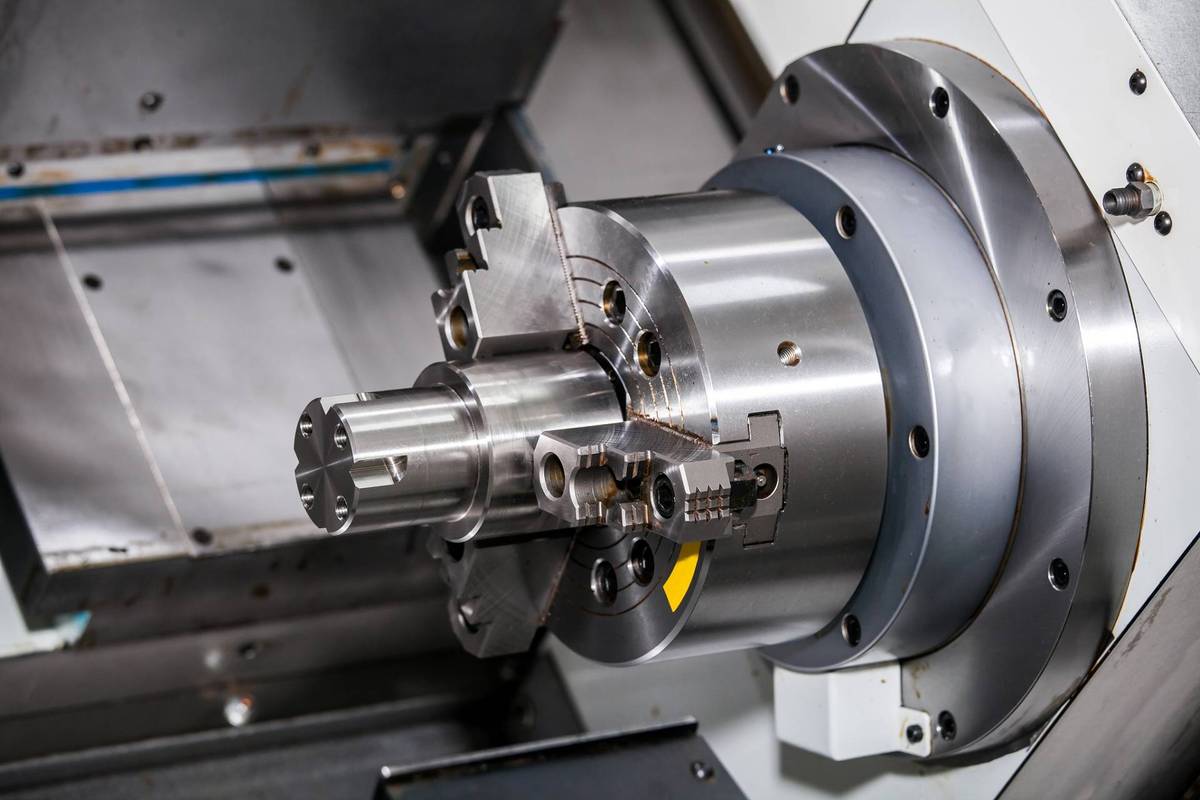
后来我们咬牙在车间挖了隔振沟,才算稳住。你说这事儿冤不冤?花几百万买设备,还得自己当泥瓦匠。但这就是现实。数控机床是系统工程,不是买个主机就完事了。环境、冷却、气压、甚至操作工的心情,都影响最终尺寸。现在有些厂上自动化产线,却舍不得在恒温车间和压缩空气净化上投钱,那机器人上下料再快,做出来的也是高级废铁。
程序跑得再溜,也怕菜刀蹦刃
现在都讲智能制造、无人工厂,但我得泼盆冷水——刀具管理跟不上,一切都是白搭。有一次夜班,一个年轻技术员编了个复杂曲面,仿真完美,结果实际加工时,刀路拐角突然加速,直接断刀。更惨的是,断刀碎片卡在工件里,把后面几把刀全打了。那声音,听着心碎。他后来跟我说:“哥,我看刀路模拟是绿的啊。” 我苦笑。模拟是绿的,但实际切削力是红的。很多CAM软件的默认参数不考虑刀具悬伸、刀摆和材料硬点。
问:数控机床加工中,怎么避免突如其来的断刀?
答:这个问题太实际了。首先,别迷信动态刀路就一定能省刀具。 自适应加工策略是好,但前提是主轴负载监控要准。我们现在的做法是,新零件上机,先用保守参数跑一遍,同时用功率曲线反推切削力,再逐步优化。另外,每把刀装上去之前,必须用对刀仪检测跳动,大于0.003毫米的,直接换夹头。还有就是冷却液,不能只冲,得高压中心出水,特别是钻深孔。
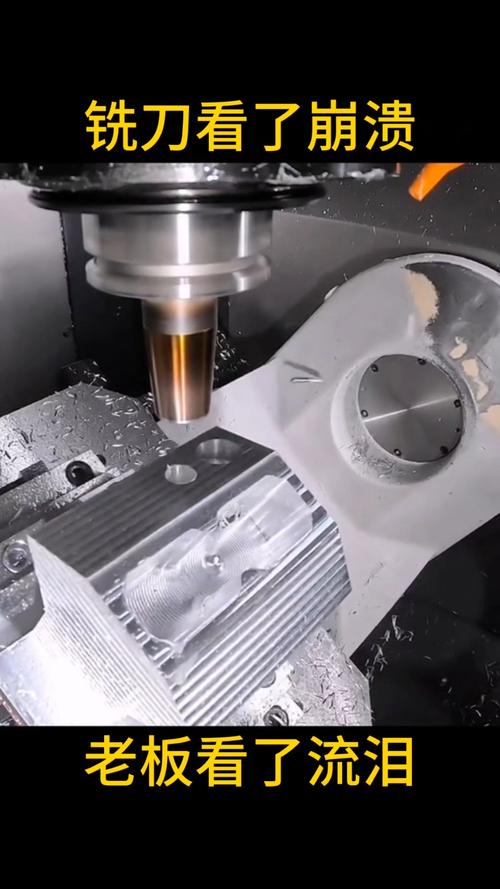
再一个,操作工的经验不能丢。老师傅一听声音就知道磨损到什么程度了。有个老哥,巡机时发现切屑颜色从银色变紫,立刻停机,发现冷却管堵塞——避免了一场事故。这种直觉,是数控机床人机结合里最值钱的部分,可惜很多厂把操作工当按键工具。
维修这活儿:有时候就是个“插拔”艺术

数控机床这玩意儿,越智能,越脆弱。我遇到过最奇葩的故障:一台进口卧加,每天早上开机必然报警“伺服异常”,重启又好了。厂家工程师来了一周,换驱动、查编码器、重做系统,没解决。后来我们电工班小刘,把伺服驱动器上的每一个接插件都拔下来,用无水酒精擦一遍,再插回去——好了。原因?车间潮湿,晚上降温,插针上凝露,造成信号干扰。就这么简单。
问:数控机床的日常保养,哪些点最容易被忽视?
答:除了常规的润滑和清洁,我提三个点。一是电气柜空调的滤网。很多厂机床用得再忙,也不按时清洗,结果柜内温度一高,主板电容爆浆,几万块没了。二是液压站的油品。不是只加新油就行,必须定期化验清洁度,伺服阀很敏感,颗粒度超标阀芯就卡。三是排屑器。别小看,卡屑导致履带拉断的,我见过不止一次。另外,现在夏天到了,一定要检查机床接地,雷雨季节干扰大,莫名其妙丢原点很麻烦。
这些年,国内数控机床产业链进步很快,但有些细节还是让人想吐槽。比如,某款国产系统的USB插口位置,设计在操作面板正下方,工人一不小心踢到U盘,死机……这种非技术性bug,真的需要工业设计认真一点。好在,一些厂家开始重视了,会请外人来做可用性测试。
数控机床的未来在哪儿?我看,不是更快的速度,而是更稳的傻瓜化操作。把老师傅的经验固化到数控系统里,让普通人也能做出合格活,才是降低用工成本的王道。至于完全的无人工厂,先搞定刀具寿命预测和切屑控制再说吧。毕竟,铁屑卡住了,机器人可不会急得冒汗。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:搞数控机床二十年,有些话不吐不快——精度、断刀与那些老师傅的倔强 https://www.dachanpin.com/a/tg/66746.html

