说真的,第一次见万吨水压机把几十吨的钢锭像揉面团一样压扁再拔长,那种震撼现在我还能想起来。做锻造这么久,踩过的坑比车间里的铁屑还多。

不是把铁烧红了砸几下那么简单
外行人总以为锻造就是“趁热打铁”,四个字就概括了。真要这么简单,中国高铁的轮对、核电的主管道,早就遍地开花了。我跟你说,光是确定始锻温度和终锻温度这一件事,就能让一个科班出身的工艺员脱层皮。40Cr和42CrMo,就差那么一点碳含量,加热到多少度、保温几小时、冷却得快还是慢——全都不一样。
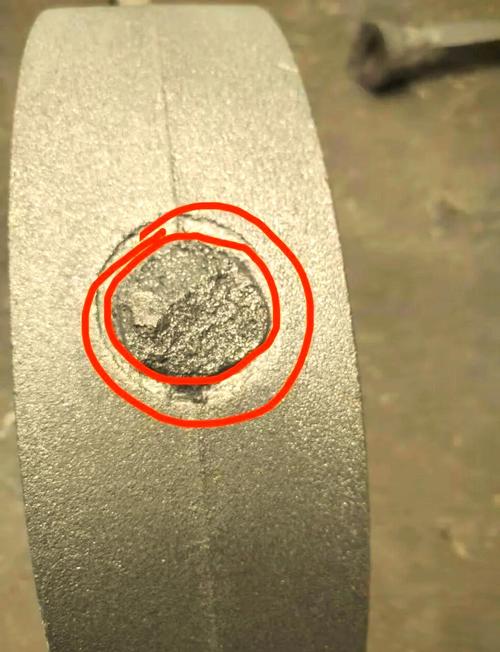
记得去年接了一批风电主轴,材料是34CrNiMo6,按手册上的参数定工艺,结果连着干废了两件。超声探伤发现芯部有白点……当时脑袋嗡一下。后来才知道,这种含镍高的钢对氢致裂纹特别敏感,锻后必须立即进炉去氢处理,根本不能按常规的缓冷来。手册?有时候就是个参考,就像菜谱,真炒菜还得靠感觉。❗

自由锻、模锻、碾环——到底怎么选?

这问题几乎每周都有人问。其实没那么多玄乎的。你要是只干三五件,开模?疯了吧?几十万的模具费谁出?老老实实上自由锻,靠钳工师傅的手艺。但你要是一个月干个万儿八千的汽车连杆,还去自由锻,那老板得赔掉裤衩。模锻就专治规模化,金属流线完整那叫一个漂亮,强度能比铸件高出30%以上。
不过话说回来,这些年有一种趋势——精密锻造,也就是常说的近净成形。我们给航空航天做的那些钛合金叶片,锻完基本只剩抛光打磨,材料利用率从30%提到70%以上。贵是真的贵,但值。因为省下来的高温合金,够买一整套模具了。
问:小批量多品种的零件,是不是完全不能考虑模锻?
答:也不绝对。现在有快换模座,一个小时能换两三套模。还有些通用模具,比如各种规格的套筒、台阶轴,稍微改改就能共用。关键看你的设计能不能往标准上靠。我见过最精的一个厂,把产品形状稍微优化一下——就改了个过渡圆角——结果让三种不同规格的轴共用一套终锻模,每年省下四十多万模具费。
问:锻造件老出现折叠缺陷,是不是模具设计有问题?
答:九成可能。但别急着改模具,先查查你坯料的体积波动。尤其是锯切下料,坯料端面不平、带毛刺,吨重偏差几十克,你预锻模的飞边桥部就不够用,多余金属挤不进模腔,最后形成折叠。还有润滑,石墨乳刷得厚薄不均,金属流速一变,照样起褶皱。这些细节,书里会写吗?不会。都是血泪经验。
温度曲线,玩的是心跳
二十年前,车间里控温靠的是老师傅的眼睛——看火色。淡黄、金黄、黄白……九百度、一千一、一千二,全凭感觉。现在?红外测温仪、热电偶埋在炉膛里,数据实时传到中控屏。但人反而容易大意。有一次PLC故障,测温枪显示1100℃,实际已经快烧过烧了,晶粒粗大得像豆渣。质量经理脸都绿了。
所以我现在带徒弟,第一件事就是让他们记牢:控温仪表必须每周校验,而且永远要留出安全余量。图纸要求锻件出炉温度1220℃±20℃,你实际就按1190℃设报警。别问我为什么,吃亏吃出来的。
还有个很邪门的事——同样的材料、同样的加热工艺,夏天和冬天干出来的活,组织就是有细微差异。后来跟高校合作研究,发现环境湿度影响了氧化皮的生成速率,进而影响表面脱碳程度。这事儿,课本上不可能有,全靠现场一点一点抠。💡
说到模拟软件,现在DEFORM、Simufact用得很普遍。大大缩短了试模周期。但我必须泼盆冷水:模拟是帮你排雷,不是给你答案。边界条件、摩擦系数、材料本构模型,一旦设得不准,出来的结果比纯经验还坑人。有一次模拟显示锻件填充完美,结果实际一打,拐角处缺了一大块——摩擦系数设高了,模具阻力太大,金属干脆绕道走了。
所以,软件是工具,核心还是人的判断。就像算盘和计算器,会用了你也是账房先生,但替不了账房先生的脑。
如今锻造行业也在搞智能化,机械手上下料、自动喷石墨、在线尺寸检测……车间里少了很多人的气味,多了机器的冷光。但我始终觉得,锤头砸下去那一刻,金属的流动是活的。你得看着它、感受它,才知道哪里该补一锤,哪里该收手。这行,终究是要带点敬畏的。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:干了二十年锻造,有些实话必须得说 https://www.dachanpin.com/a/tg/66792.html