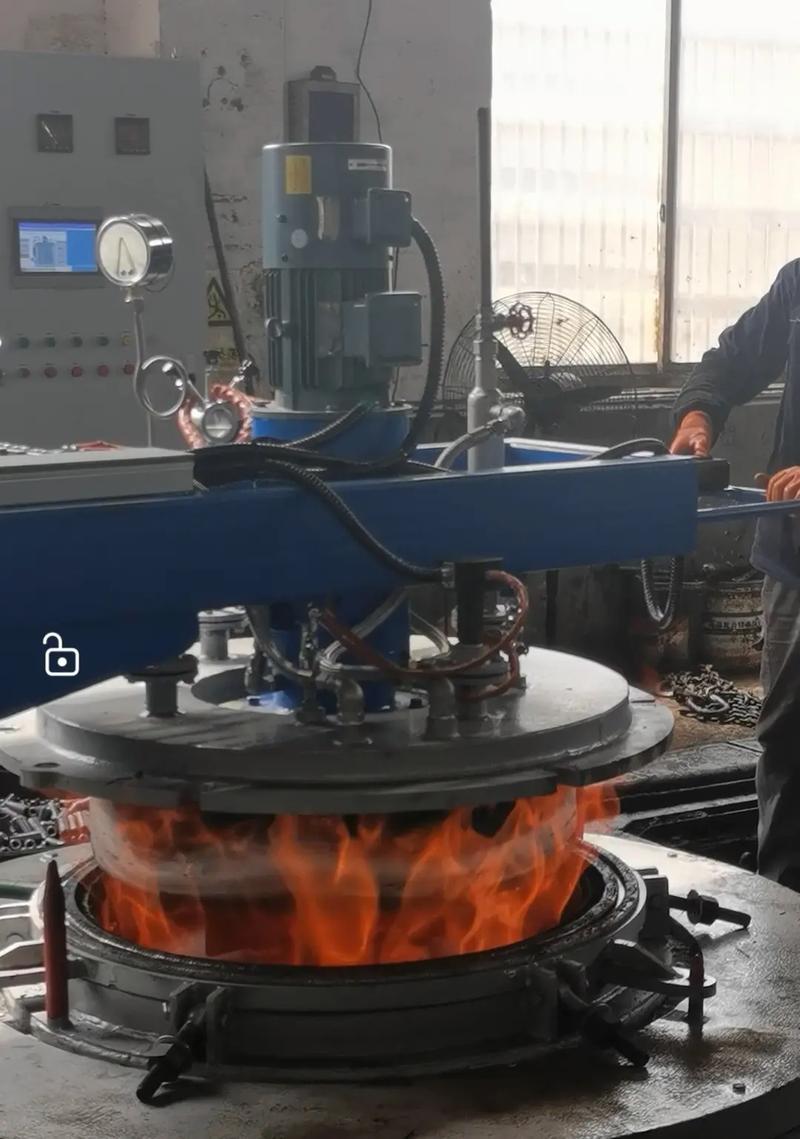
唉,做工业设计或制造的人,谁没在表面处理上踩过坑?说实话,阳极氧化这东西,看似简单,不就是泡一下电解液嘛?其实里面的水,深得很。今天不聊泛泛的大理论,就从一个老工程师的实战角度,扒一扒阳极氧化那些让人又爱又恨的细节。
为什么偏偏是阳极氧化?
很多人问过我:铝件表面处理,喷漆、喷粉、电泳、电镀……那么多选择,干嘛死磕阳极氧化?没办法,它有几个特性其他工艺根本比不了。一来,阳极氧化膜是铝本身“长”出来的氧化层,不是外加涂层,所以结合力极强——你拿刀刮都刮不掉,除非把铝基体铲下一层。二来,那层多孔结构能吸附染料,颜色可以吃得很透,不像喷漆浮在表面,时间长了起皮。
不过话说回来,阳极氧化对铝材的牌号非常挑剔。你要是拿2000系或7000系高铜高锌铝合金去做,嘿,出来的膜层发灰、发暗,甚至局部烧蚀——铜元素就是阳极氧化的天敌。我们吃过亏啊!有个客户指定用7075做结构件还要亮黑阳极氧化,沟通半天才换成6061,结果漂亮得像钢琴漆。所以,选材料时就得想着后续表面处理,别等机加工完了再哭。
硬氧、普氧、草酸氧……傻傻分不清楚?
搞这行久了,发现很多人对阳极氧化的分类一头雾水。其实市面上常见的就那几种,我按实用程度排个序:
– 硫酸阳极氧化(普通阳极氧化):应用最广,膜厚一般5-25μm,透明多孔,染色性好,就是硬度稍低,适合外观件。
– 硬质阳极氧化(硬氧):电解液温度低,电流密度大,膜厚能到50μm甚至更高,HV硬度可达400-600,耐磨耐蚀,但颜色偏灰暗,没法做亮色。气缸内壁、齿轮、导轨基本都用这个。
– 草酸阳极氧化:早年日本玩得多,膜层带黄绿色调,电绝缘性好,不过成本高,现在国内很少用。
– 瓷质阳极氧化:膜层像搪瓷一样乳白细腻,耐磨又美观,就是工艺控制难度大,良率上不去。
看看,各有各的脾气。有一次我去供应商厂里,看着他们硬氧槽里翻滚的气泡,忽然想到:这不就跟大厨炒菜似的,火候(电流)、油盐(电解液)、食材(铝材)差一点,味道全变。

最怕的颜色:白色和金色
这里必须吐槽。染色是阳极氧化最迷人的地方,也是最容易翻车的环节。有机染料渗透进膜孔,然后封孔固定,理论上要什么色有什么色。但现实中,白色很难染——因为白色染料分子大,进孔难,而且遮盖力弱,铝基体的纹理容易透出来。所以我们一般用“电解着色”做白色系列,那个靠金属离子沉积,不是染料吸附。金色也是麻烦,色差控制极严,同一槽出来的都可能左中右异色,逼得我们不得不给每个挂具编号,跟踪位置。
💡 小窍门:如果你对颜色一致性要求极高,切记在打样阶段就定好挂点方向、槽液老化程度,量产时别轻易换。否则——我曾经一个项目因为换了染料批次,整批货被客户拒收,损失六位数……说多了都是泪。
Q&A 时间:你最关心的问题我直接答
问:阳极氧化和电镀到底有什么不同?感觉都能做亮面。
答:简单说,阳极氧化是基材自己生成氧化膜,电镀是在表面沉积一层其他金属(如镀锌、镀铬)。阳极氧化膜绝缘,电镀层导电;阳极氧化颜色选择多但质感偏向哑光或半透,电镀可以做全镜面高光。另外,阳极氧化膜掉了就是基体受损,电镀层脱落后底材可能还完好。硬度上硬氧比镀铬还高,但镀铬修复更容易。
问:为什么有的铝合金阳极氧化后表面摸起来黏糊糊的,或者出现白霜?
答:大概率是封孔没做好。阳极氧化膜多孔,不封孔会吸附脏东西,手感发黏。白霜往往是封孔液残留物没洗净,或者染料渗出。好的封孔工艺(像热水中添加镍盐的冷封孔)能把孔隙堵死,表面干爽顺滑。另外,如果环境湿度大,封孔不良的零件没多久就“吐霜”——烦得很!
问:我想小批量做几种颜色的阳极氧化,成本高吗?
答:阳极氧化是批量活儿,一槽能挂几十上百件,固定成本摊下来才便宜。小批量(比如几十件)单价会很贵,因为要单独配色、调槽,有些厂还不接。建议:颜色种类收敛,尽量用现成的色号,或者找专门打样的实验室做。
环保风暴下的新出路

这几年环保查得严,阳极氧化废水含酸、含重金属(尤其镍),小厂关了一片。但技术也在演进:无镍封孔剂、中温封孔、废水回用系统……甚至出现了微弧氧化(又叫等离子体电解氧化),在高压下生成陶瓷质氧化膜,不含重金属,耐磨耐蚀更夸张,已经在航空航天上用了。虽贵,却是未来方向。
还有个趋势:前处理更讲究了。以前除油、碱蚀、化抛、中和,凭经验兑药水,现在不少厂用自动线配传感器,pH、温度、浓度实时控制。品质稳多了。不过,我始终觉得,好的表面处理离不开“人”——有经验的师傅看一眼活件,就知道怎么挂、导电点在哪、膜厚到没到位。这是机器替代不了的直觉。
回过头看,阳极氧化不过是表面处理家族里的一员。喷漆的柔韧、电镀的金属质感、PVD的炫彩、钝化的纯粹防腐……各有各的活法。但铝制品想混出兼具硬度与美感的皮肤,阳极氧化,依然是那绕不开的优选——前提是,你跟它磨合得够久,容忍它的古怪脾气。
最后啰嗦一句:如果读者里有刚入行的设计师,强烈建议你下车间看几次阳极氧化全流程。你会发现,图纸上标的“表面处理:阳极氧化”这六个字,背后是酸雾、水洗、电解、烘干的一整套苦功。敬畏工艺,才能做出好东西。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:阳极氧化:最懂铝材的表面处理工艺? https://www.dachanpin.com/a/tg/66797.html