热处理变形控制实战:一位老鸟的踩坑与顿悟

干了二十多年热处理,最怕什么?不是硬度上不去,不是金相不合格——是变形。那种一根轴淬完火,弯得像扁担的感觉,你想不想体会?反正我体会过太多次。说实话,热处理变形这事儿,书本上那套理论,到了车间里不一定管用。

先说说那个让我失眠的齿轮

有一年,给某主机厂做一批风电齿轮,材料18CrNiMo7-6,渗碳淬火。要求磨齿余量单边0.15mm。我们工艺定的是渗碳后缓冷,再升温淬火,分级淬火油,好富顿的。结果呢?出来以后,内孔椭圆,齿形变形,磨齿师傅直接骂娘。 当时觉得工艺没问题啊,模拟也做了,应力释放也考虑了。后来才发现,问题出在——装炉方式。齿轮是叠起来装的,中间用垫块隔开,结果淬火时冷却不均,上下两面冷速差异大,产生的热应力直接把齿形扭了。这事儿让我彻底明白:热处理变形,三分工艺,七分装夹。书本上只告诉你加热温度、保温时间、冷却介质,但它不告诉你,你家的吊具长什么样。
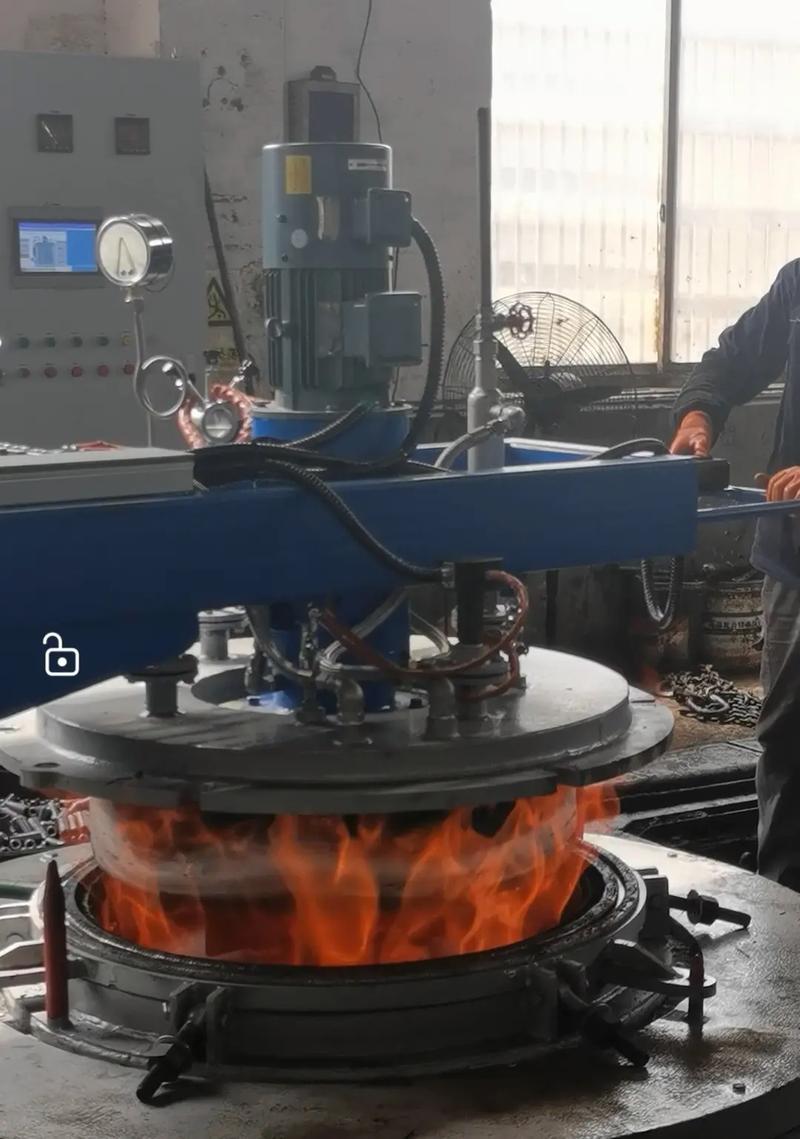
大型齿轮渗碳淬火装炉方式
大型齿轮渗碳淬火装炉方式

感应淬火,那个让人又爱又恨的玩意儿

这几年感应热处理用得多,效率高,变形相对小,尤其适合轴类件。但是——别被供应商忽悠了!感应淬火变形确实比整体淬火小,可它有自己的毛病。比如,扫描淬火长轴,起始点和结束点很容易出现软带或硬度不均,而且一旦感应器设计不合理,局部过热,照样给你弯出个弧形来。 记得去年搞一根空心主轴,45钢,要求表面硬度58-62HRC,硬化层深2-3mm。我们用中频感应淬火,结果淬完后跳动超差,校直都难。最后查下来,是感应器的喷水角度不对,冷却不均匀,加上工件旋转速度没调好,导致局部马氏体转变不同时。你说气不气人?一个小小喷水孔,毁了整根轴。后来我们改了感应器,加了仿形导磁体,喷水孔改成多排角度,跳动立马就下来了。
轴类感应淬火感应器与喷水系统
轴类感应淬火感应器与喷水系统

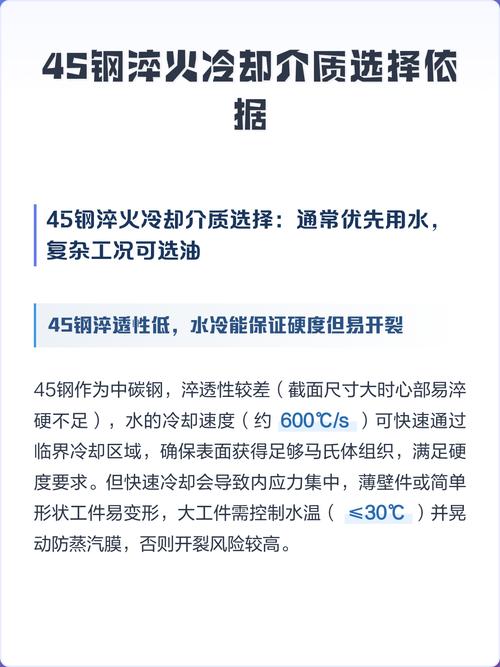
问:都说淬火介质影响变形,怎么合理选择?

问:都说淬火介质影响变形,怎么合理选择?
答:这个问题问得好。很多厂家迷恋快速淬火油,觉得冷得快,硬度保险。但变形风险也大。其实,现在这行当,早就不是越快越好的年代了。根据工件形状、壁厚、材料淬透性,该用等温分级淬火油的,别省那个钱。比如一些薄壁件,用热油淬,变形量能降一半。还有PAG水基介质,冷却特性可调,适合某些合金钢,但维护麻烦,浓度监测不到位,反而出问题。我的经验:关键件,先做冷却特性测试,再模拟,最后试淬。别凭感觉,感觉会骗你。

问:深冷处理到底能不能减小变形?

问:深冷处理到底能不能减小变形?
问:深冷处理到底能不能减小变形?
答:能,但别神化。深冷主要作用是促进残余奥氏体转变,稳定尺寸。对某些工模具钢、轴承钢,确实能减少时效变形。但深冷本身也有应力,搞不好工件会裂。而且,深冷处理必须在淬火后立即进行,拖太久效果打折。我见过有人把零件淬火后放了好几天才去深冷,结果硬度没上来,变形还大了。深冷是个系统工程,不是塞冰箱里冻一下那么简单。对了,液氮深冷比机械冷冻好,温度要控在﹣120℃以下,时间要够,升降温速率要控制。这个里面门道不少。

回火,被你低估的变形控制手段

很多人认为回火就是去去应力、降降硬度,其实回火对变形的影响比想象中大。特别是淬火后及时回火,能大幅度降低开裂和变形风险。有次一批模具,淬完火来不及回火,放在那,第二天裂了两块,剩下的变形量全超差。为什么?残奥转变、应力释放,你不管它,它自己就动了。现在我都要求:淬火后最多2小时内必须回火,有些材料甚至1小时。还有,回火的升降温速度,对细长件尤其重要,慢慢升、慢慢降,给应力一个缓和的时间。 另外,回火温度的均匀性是个坑。台车炉、井式炉,温度偏差动不动十几度,同一炉工件硬度差异大,后续变形也各异。建议定期测温,炉膛有效加热区要校准。

校直,那是最后的倔强

变形大了怎么办?校直呗。但校直也有讲究,热校、冷校、压力校、热点校。我最反感那种拿大锤砸的操作,野蛮。热点校直挺好用,用氧乙炔焰快速加热弯曲的凸点,然后水冷,利用局部热胀冷缩应力把变形拉回来。但考验技术,温度、加热范围、冷却速度,都要拿捏。搞不好硬度降了,或者校过了。现在有自动校直机,精度高,就是贵。 所以说,热处理变形,永远是个权衡。你想完全控制,不可能,但能从各个环节挖出改善空间。做热处理,得有一颗钢化玻璃心,碎了还能拼起来继续。 ## 变形控制,从设计开始就注定了 最后我想吐槽一句:很多变形问题,根源在设计。壁厚差异悬殊、尖角、结构不对称,这些天生热处理变形敏感性高。设计师画图爽,热处理车间两行泪。要是能提前做有限元模拟,优化结构,或者留适当的工艺夹头、余量,后期能省多少事?但这需要沟通,对吧,好多厂设计是设计,工艺是工艺,鸡同鸭讲。 这些年,新材料、新工艺出来不少,真空低压渗碳、高压气淬,变形控制更好了,但成本也上去了。我们这些干热处理的,得不断学,不断试错。真的,经验都是拿废品堆出来的。 — 好了,啰嗦这么多,也不知道对你有用没。反正,遇到变形问题,别光盯着淬火油,从头到尾排查一遍,往往答案不在常规处。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:热处理变形控制实战:一位老鸟的踩坑与顿悟 https://www.dachanpin.com/a/tg/66798.html
赞 (0)
阳极氧化:最懂铝材的表面处理工艺?
上一篇 2026-08-07 05:29:54
电镀行业十年老兵的真心话:别再被“水镀”和“真空镀”搞晕了
下一篇 2026-08-07 06:25:29

相关推荐

  • 工业外骨骼落地3年:车间里没人愿意退的‘硬装备’真相

    真的。我上周在宁波北仑的一家底盘零部件厂蹲了三天。不是看宣传PPT。是跟着装配线的张师傅站了整整4小时。他之前在离地1.2米的工位上,每12秒就要举着3.2公斤的定扭扳手往车架上拧6颗螺栓,一天重复1200多次,下班的时候要扶着墙缓10分钟才能挪到更衣室,腰肌劳损的病假条攒了厚厚一沓。现在他腰上套着个银灰色的架子,跟着流水线的节奏拧螺栓,中途休息的时候还能靠…

    投稿 2026-11-04
  • 职业教育:点亮技能人生的另一条星光大道

    在很多人的固有印象里,教育路径似乎只有一条 —— 从普通高中考入重点大学,毕业后进入写字楼成为白领。但事实上,还有一条同样能通往成功的道路,那就是职业教育。它以培养专业技能为核心,为社会输送了大量具备实操能力的技术人才,也让无数拥有不同天赋的年轻人找到了属于自己的人生方向。职业教育不是 “次等选择”,而是与普通教育并行的另一种教育类型,它像一把钥匙,打开了通…

    2025-09-12
  • 工业大数据:你以为是金矿,其实是沼泽?

    我见过太多工厂老板,一提起工业大数据就两眼放光,仿佛数据一上屏,效率就能自动翻倍。真这么容易? 呵。 这些年踩过的坑比走过的路还多——传感器装了一堆,数据传回来全是乱码;花大价钱上的MES系统,最后报表还得靠人工Excel倒… 说实话,工业大数据这事儿,九成的工厂连门都没摸到。💡 数据是资产?先活下来再说 别跟我扯什么“数据驱动决策”。 小批量、…

    投稿 2026-07-09
  • 步履间的风景:藏在旅途里的温柔与惊喜

    收拾行李时总爱往背包里塞一本空白笔记本,期待在陌生的街巷或静谧的山野间,随手记下那些转瞬即逝的触动。旅游于我而言,从不是匆忙打卡热门景点的任务,而是放慢脚步,与不同地域的风土人情温柔相拥的过程。每一次出发,都像打开一本未被翻阅的书,书页间藏着的可能是清晨薄雾里的鸟鸣,是午后老茶馆里飘来的茶香,或是夜晚星空下陌生人递来的一杯热饮。这些细碎的片段,拼凑成旅途里最…

    2025-09-08
  • 增强现实(AR)辅助装配:当老师傅的经验被“焊”在眼镜上

    那天是我干装配的第十个年头,本以为闭着眼睛都能拧对螺丝。结果,拆发动机缸盖时,还是漏装了一个小小的垫圈——就是这屁大点儿事,害得整个测试台架冒了青烟。被领导骂的狗血淋头之后,我愤愤地想:有没有一种办法,能把老师傅的火眼金睛直接“焊”在我的眼睛前? 后来我戴上了AR眼镜——说真的,第一感觉是:这玩意儿沉,还有点傻。但当我看到虚拟的箭头直接指到那颗螺丝孔,旁边还…

    投稿 2026-07-20

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息