上个月在东莞跑了一圈钣金厂,发现个事儿——不少老板花大几十万进的激光切割机,用着用着就成了摆设,或者切出来的活儿客户不认。问起来都是泪。其实机器不差,问题是当初选型时漏了几个关键点。说句不好听的,销售拍胸脯保证的‘全能机型’,往往反而是最耽误事的。今天索性摊开来聊聊,激光切割这行当,水坑都在哪儿。对了,别指望什么‘一篇看懂’的速成法,没有。
功率不是越大越好,碳钢和不锈钢得分开算
有个误区很害人——上来就奔着万瓦激光去。是,功率高割得快,尤其厚板。但你有多少活儿是天天切20mm以上的碳钢?如果主做薄板,比如3mm以下的不锈钢、铝板,6000W甚至3000W都绰绰有余。功率高了反而烧边,毛刺多,还得降速。更关键的是光电转化效率,这玩意儿直接挂钩你的电费单。有些国产激光器标称功率虚高,实际出光衰减快,用上一年半载就掉得厉害。
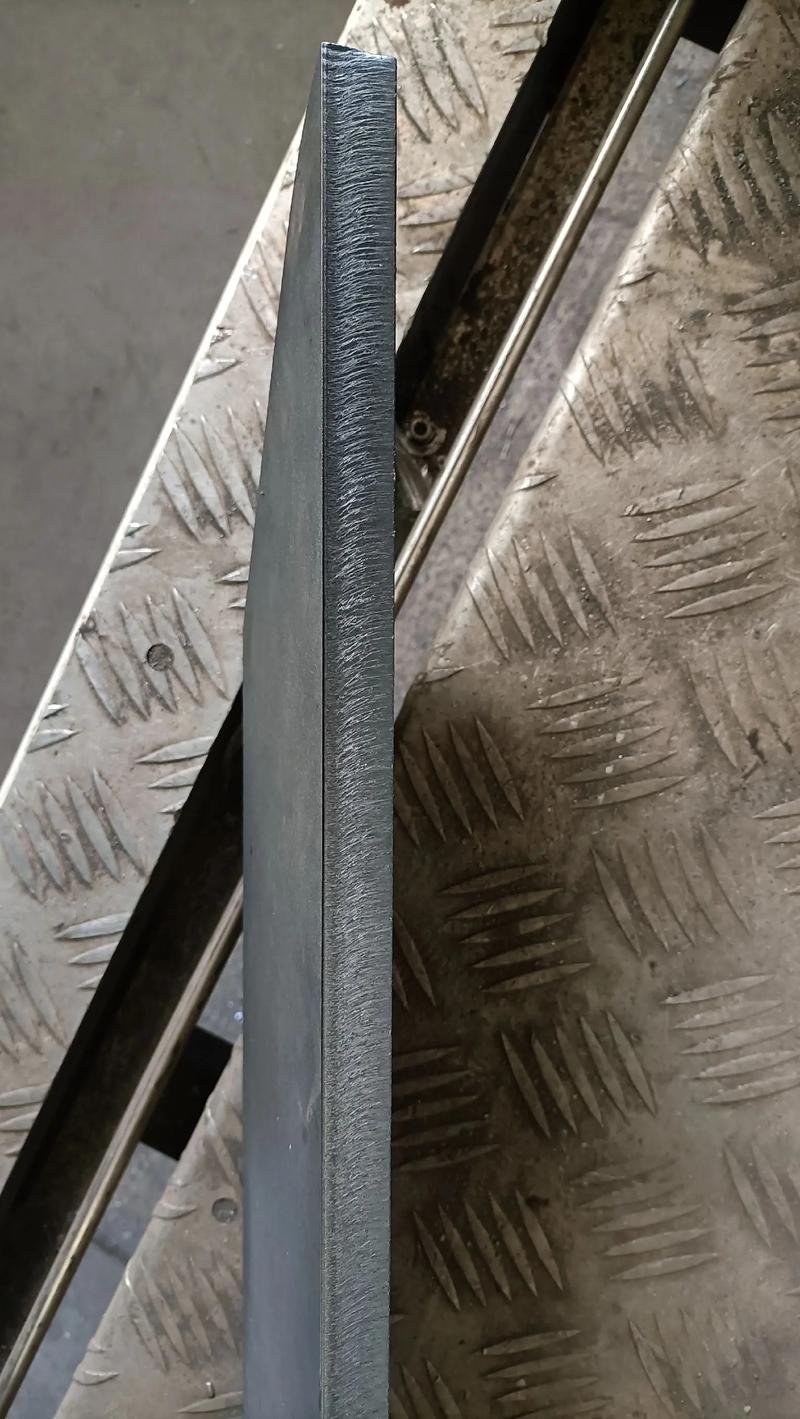
我见过最精明的做法——那个做厨具的老板,买了两台,一台12000W专啃厚碳钢结构件,一台3000W专门对付0.7mm的304拉丝板,各干各的,反而不扯皮。他说:总功率高那台一年开不到三分之一,省下的电费够给工人发奖金了。你说逗不逗。
床身和传动,才是命门

激光器再好,床身稀松也白搭。很多销售会跟你聊品牌激光器、聊控制系统,但让你上机床站一站,感觉下那铸铁床身的重量。重不一定是绝对好,但轻飘飘的焊接床身……咳,那机器跑高速的时候会抖啊。一抖,切割断面就有纹路,精度就丢了。好一点的用钢板焊接后退火时效,更好的直接用铸造床身,重得跟坦克似的,但切出来的活儿就是不一样。
还有传动——齿轮齿条怎么样,导轨的润滑系统是不是自动的。有些厂为了省钱,用普通齿条,半年磨损就明显了,换一根又是钱。说实话,这笔账你得一次性算清楚。毕竟机器买来是要干十年八年的,不是用两年就淘汰的玩具。
这点上我特别认同一线师傅的话:床身刚性和传动精度,决定了你切出来的产品是精品还是废品,没有中间地带。
操作软件和售后:“这都不会调?”
有些厂买机器的时候只盯硬件,等调试那天才发现——软件逻辑别扭得要命。导入个DXF图纸对不齐,自动排版跟智障似的,还得人工盯着改。操作工会骂娘的啊。结果要么就招专门的编程人员,要么就一直凑合用。你说亏不亏?
更要命的是售后。机器免不了出毛病,激光头脏了、镜片花了、切割焦点跑了。有些品牌的工程师第二天就能到,有些呢?电话里回你一句“再看看说明书”。我们在南京那台机器,有次切割头保护镜片炸了,经销商当天下午就带着备件到了;另一家,发个配件要等三天,还让自己换。差距啊。
所以这块儿心里得有根弦——问问同行这家的服务怎么样,别光看宣传册上印的24小时响应。

问:都说光纤激光切割好,它相比CO₂激光到底有啥优势?
答:简单说,光纤激光的电光转换效率能到30%以上,CO₂大概10%。这意味着省电。另外光纤激光的波长更短,金属吸收率高,切割速度更快,尤其切铜铝这些高反材料时优势明显。不过CO₂在切割非金属厚材(像亚克力、木板)上还有用武之地,但金属加工领域,光纤几乎一统天下了。还有个点,光纤激光器的寿命长,维护成本低,没那么娇气。
问:我手头活儿杂,厚薄板都有,怎么选辅助气体?
答:碳钢厚板肯定用氧气,氧化反应增加热量,切割断面也黑,但效率高。薄板或者不锈钢,用氮气,切口白亮、不用再打磨。高压氮气罐子贵,现在很多厂配一体式空压机+氮气发生器,初始投资大点,长远划算。还有些人用空气直接切割薄碳钢,成本极低,但断面有轻微氧化色,看你客户接不接受了。总之要根据最终产品要求来,别省那点气钱,搞不好整个工件报废。
要不要上自动上下料?别跟风

这两年自动化喊得震天响,好像不上个料库、机械臂就落后了。可对小批量加工来说,那套东西的投入够你再买一台床子了。自动化是为了解决批量和人工,如果你的单子都是三五件、十件八件的,工人手动上下料更快,调程序夹紧也灵活。等哪天你稳定接了大单子,再考虑无人值守不迟。我看过好多闲置的自动上料系统,落满了灰,老板心疼得直嘬牙花子。
说到灵活,激光切割还有一招——飞行切割。这个功能在有些机型上是标配,有些要加钱。其实就是切割头抬起高度移动时,激光不断继续出光,省了穿孔时间,对薄板密集孔加工提升特别大。如果你做筛网、通风板这类的,这个功能值回票价。
激光切割这行,细节太多。说到底,适合自己订单结构、材料种类和未来预期的才是好机器。别被参数表唬住,也别迷信某国品牌。多去用户现场看看,带块自己常切的料去试试,看断面、量尺寸、听声音。动静之间,高下立判。
最怕的就是花了大价钱,买回来才发现这里不对那里不行,再想换?没那么容易了。所以,慎重点,总没错。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:激光切割机选型避坑指南:这几处细节老板们务必盯紧 https://www.dachanpin.com/a/tg/66805.html